

Bambu Zemin Nasıl Üretilir? Süreç ve Kalite Kontrolü
Bambu zemin nasıl üretilir? Ticari bir döşeme tahtası genellikle tek bir sırık parçasından çıkarılmaz. Üretici gövdeleri şeritlere veya lif demetlerine ayırır, hazırlar ve kurutur, kararlı bir ham parça oluşturmak için yapıştırır, kondisyonlar, tahtaları işler, yüzeyi tamamlar ve kontrol eder. Yatay lamine, dikey lamine, strand-woven ve çok katmanlı ürünlerin üretim yolları farklıdır.
“İşlenmiş bambu zemin”; farklı çekirdek, yapıştırıcı, yoğunluk, profil ve yüzeylere sahip yapıları kapsar. Yararlı bir açıklama, ortak aşamaları ve her türün farklı bir yol izlediği noktaları ayırır.
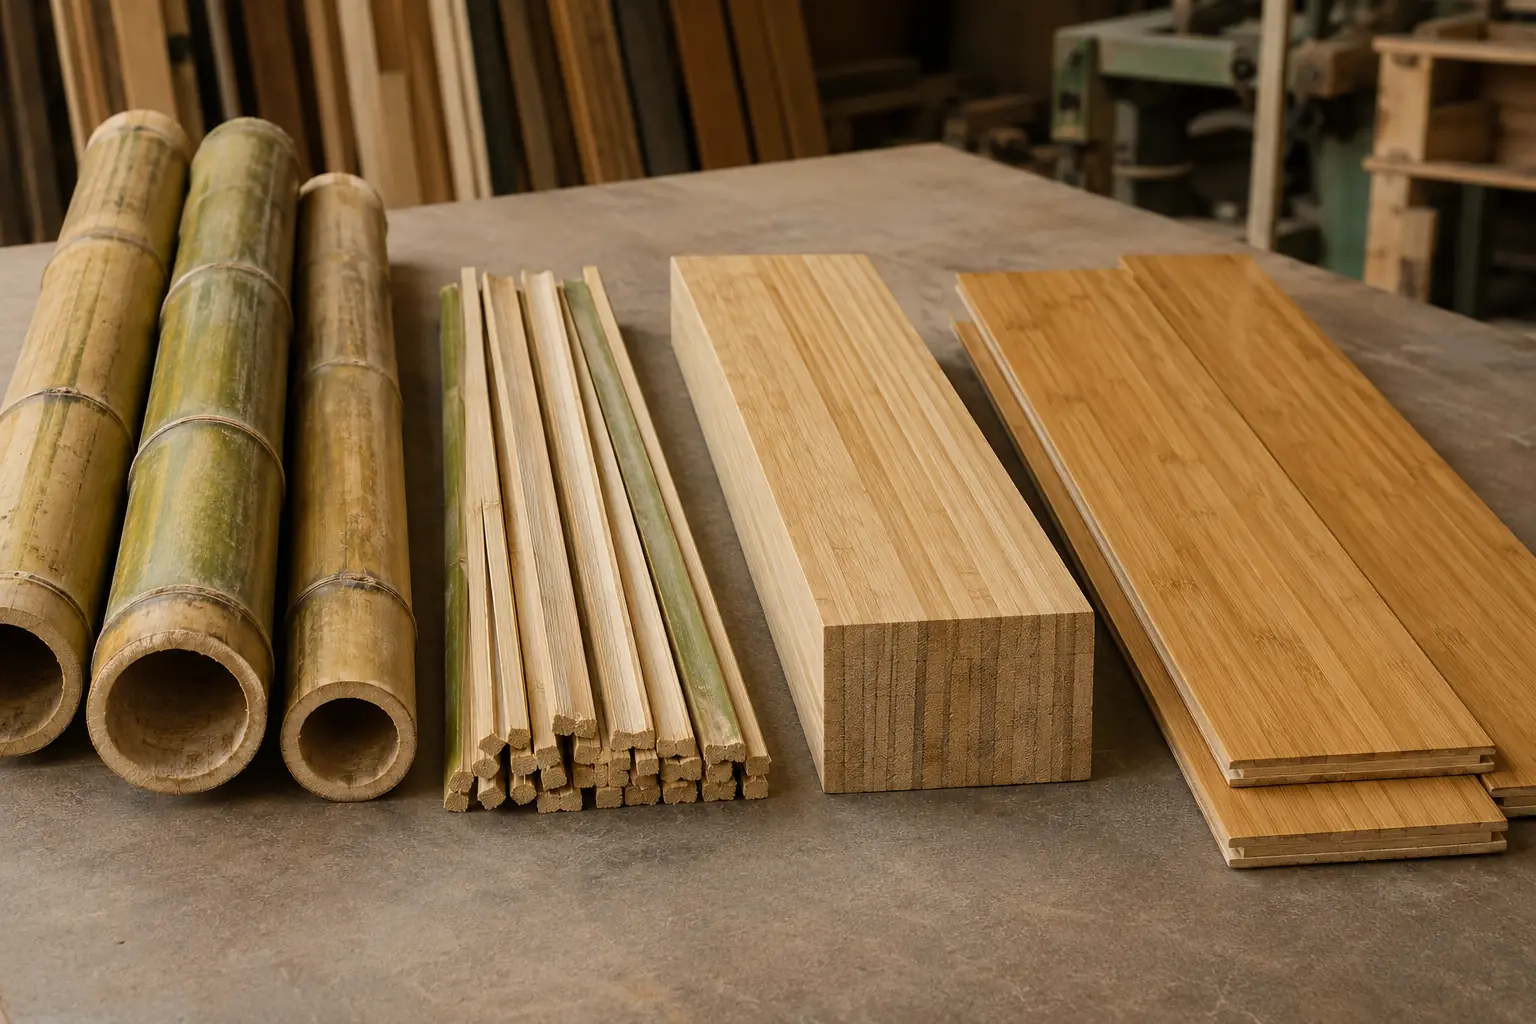
Ticari zemin, mühendislik yoluyla oluşturulan bir malzemedir
Bambu gövdesi içi boş, gittikçe incelen ve boğumlarla bölünmüş bir yapıdadır. Kavisli duvarı doğrudan geniş, düz tahtaya dönüşmez; bölünmesi, kurutulması, sınıflandırılması ve yeniden birleştirilmesi gerekir. Bu nedenle “masif bambu”, genellikle tek sırık kesiti yerine lamine şeritleri veya sıkıştırılmış lifleri belirtir.
Zemin ve kontrplak; hazırlama, kurutma, yapıştırıcı ve presleme aşamalarını paylaşabilir, ancak birbirinin yerine geçmez. Zemin, özel montaj profilleri, yüzey işlemleri ve boyutsal veya işlevsel kontroller gerektirir. Bambu kontrplak üreticileri rehberi panelleri ayrı ele alır.
- Yatay: geniş yüzleri görünen şeritler.
- Dikey: laminasyondan önce kenarları üzerinde yerleştirilen şeritler.
- Strand-woven: reçineyle bağlanıp sıkıştırılan demet veya parçalanmış şeritler; gerçek anlamda tekstil dokuması değildir.
- Çok katmanlı mühendislik ürünü: bambu aşınma katmanı, kontrplak veya kompozit çekirdek ve dengeleme katmanı.
- Doğal, karbonize ve boyalı: bağımsız yapı kategorileri değil, renk geliştirme yollarıdır.
Adım adım üretim
Video: bambu levha üretim süreci
Bu kısa video, nem oranını kontrol etmek için bambu şeritlerin kurutma fırınında kurutulması da dâhil olmak üzere bambu levha üretimini gösterir. Videoyu aşağıdaki üretim adımlarıyla birlikte izleyin.
1. Gelen bambunun seçimi ve kontrolü
Tür, olgunluk, çap, duvar kalınlığı, doğruluk ve görünür durum tanımlanır. Kontrolde çatlak, renk değişimi, küf, böcek ve kusurlar aranır. Malzemenin, sonraki kayıtları ve tahtaları ilk kaynağa bağlayan bir parti kimliği bulunmalıdır.
Bütün türler ve süreçler için geçerli tek bir olgunluk yoktur. Genel yaş beyanları yerine üreticinin kriterlerini ve önerilen yapıyla ilişkisini isteyin.
2. Enine kesme ve yarma
Gövdeler taşınabilir uzunluklarda kesilir ve boyuna yarılır. Bölümlerin sayısı ve genişliği gövdeye ve ürüne bağlıdır. Boğum perdeleri ve düzensiz kısımlar, ekipmana eşit besleme sağlamak için kaldırılır veya düzeltilir.
Çap ve duvar gövde boyunca değişir. Kesim, kullanılabilir verimle şerit veya liflerin boyutsal kalitesini dengelemelidir.
3. Dış ve iç katmanların kaldırılması
Sert, mumsu dış deri ve daha yumuşak iç katman kaldırılır veya kalibre edilir. Şeritler düzenli dikdörtgen kesitlere rendelenir. Eşit genişlik ve kalınlık işlem, kurutma ve yapıştırmayı destekler; kötü geometri boşluk, zayıf bağlantı ve aşırı işleme oluşturabilir.
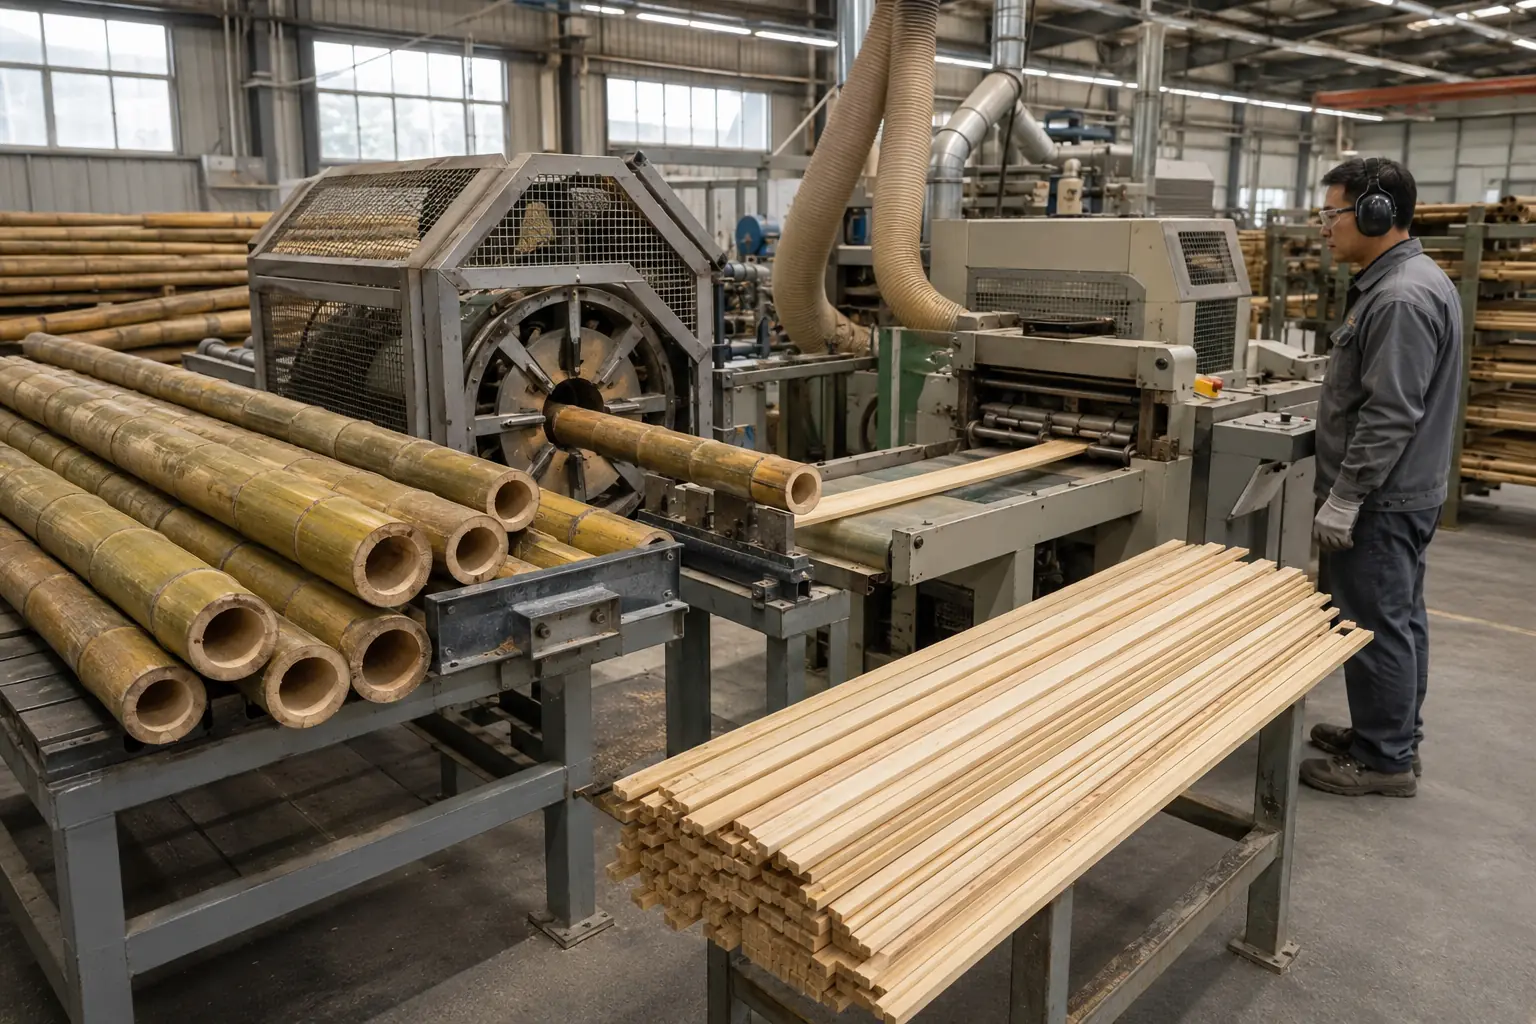
4. İşlem ve renk geliştirme
Sıcak suyla özütleme, kaynatma, buhar, ağartma veya başka özel süreçler kullanılabilir. Amaçlar çözünebilir şeker ve nişastayı uzaklaştırmak, temizlemek veya renk geliştirmek olabilir. Kimya ve kontroller değişir; tek bir genel reçete yoktur.
Karbonizasyon, malzemeyi derinlemesine koyulaştırmak için ısı ve nem kullanır. Süre ve sıcaklık özellikleri de değiştirir; dayanımı, sertliği veya su dayanımını her zaman artırdığı söylenemez. Renk aralığını onaylayın ve ürüne özel veri isteyin.
5. Kontrollü kurutma ve kondisyonlama
Islak işlemlerden sonra şerit ve lifler yapıştırıcıya, yapıya ve kullanıma uygun neme ulaşmalıdır. Parti içindeki eşitlik ortalama kadar önemlidir. Fazla ıslak, kuru veya dengesiz malzeme yapıştırma, presleme, işleme, depolama ve montaj sorunları yaratabilir.
Hedef ve izin verilen değişim; yapı, süreç ve hedef iklime göre teknik tanıma yazılmalıdır. Üretici, her ürüne tek bir değer vermek yerine ölçüm noktalarını, cihazı veya etüv yöntemini ve aralık dışındaki parçaların nasıl ele alındığını açıklamalıdır.
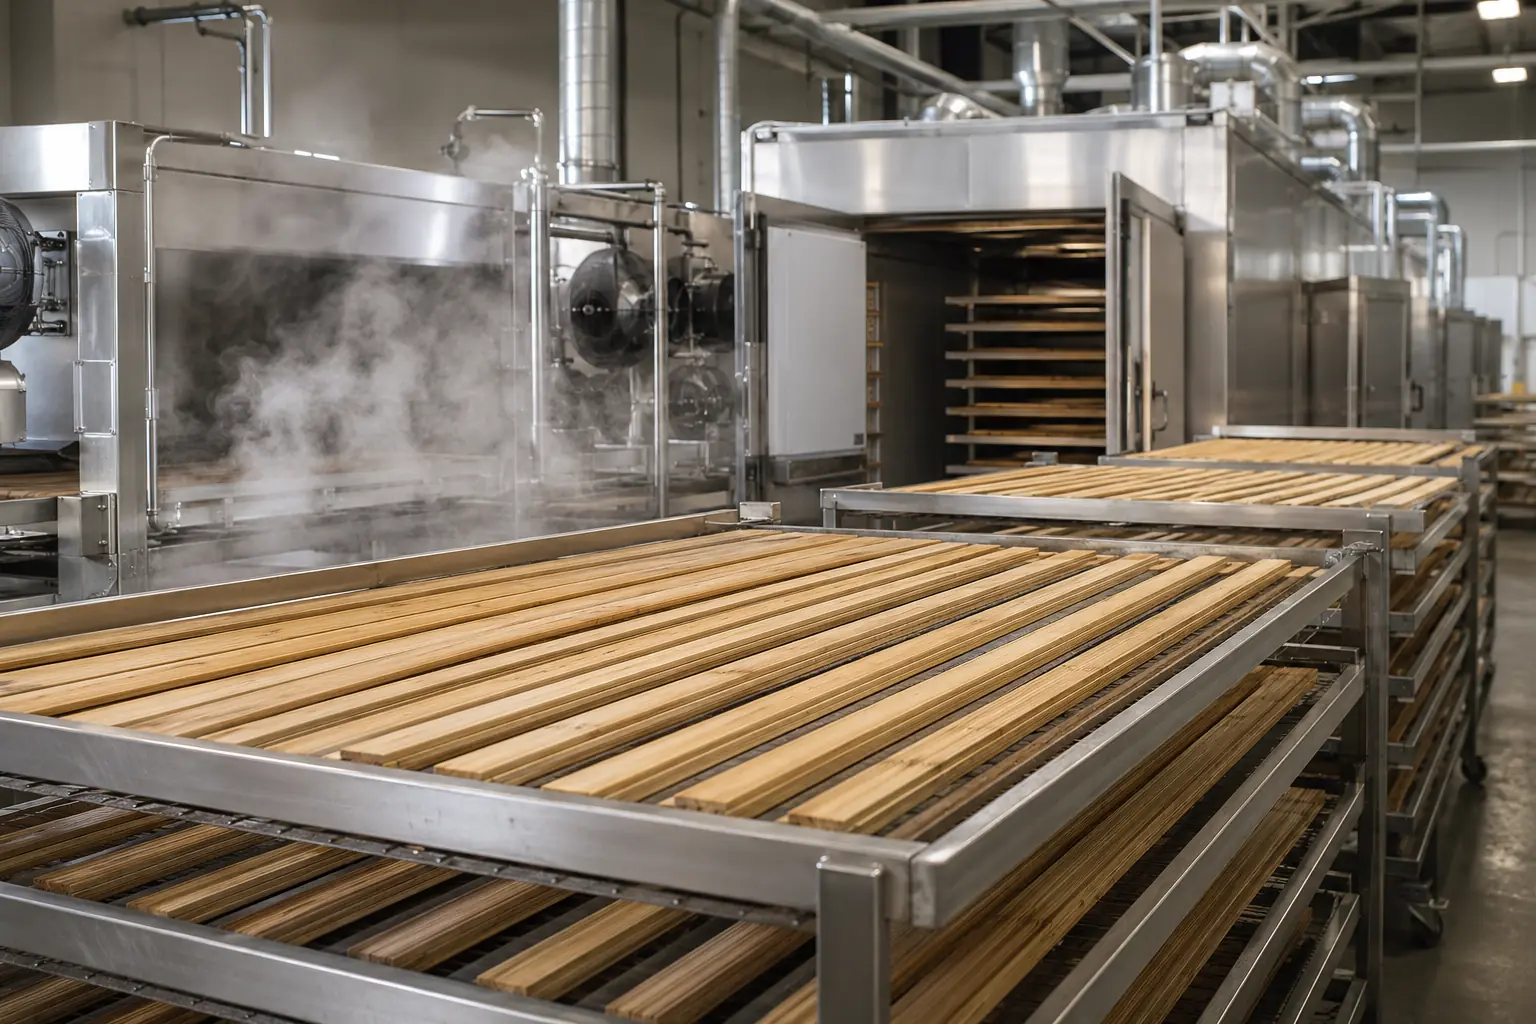
6. Hassas işleme ve sınıflandırma
Lamine ürünlerde kuru şeritler rendelenir ve renk, lif ve kusura göre sınıflandırılır. Eşit geometri düz ham parçaları ve güvenilir yapışmayı destekler. Strand-woven üretiminde bambu boyuna demetlere açılır veya parçalanır; reçineden önce kurutulur ve sınıflandırılır.
Sınıflandırma kuralları görünümü belirler. Doğal farklılıklar olağandır, ancak renk, boğum, çizgi ve yüzey aralıkları belgelenmelidir. Olağanüstü eşit tek bir tahta yerine birden fazla tahtadan oluşan numuneyi onaylayın.
7. Yapıştırıcı, yerleşim ve presleme
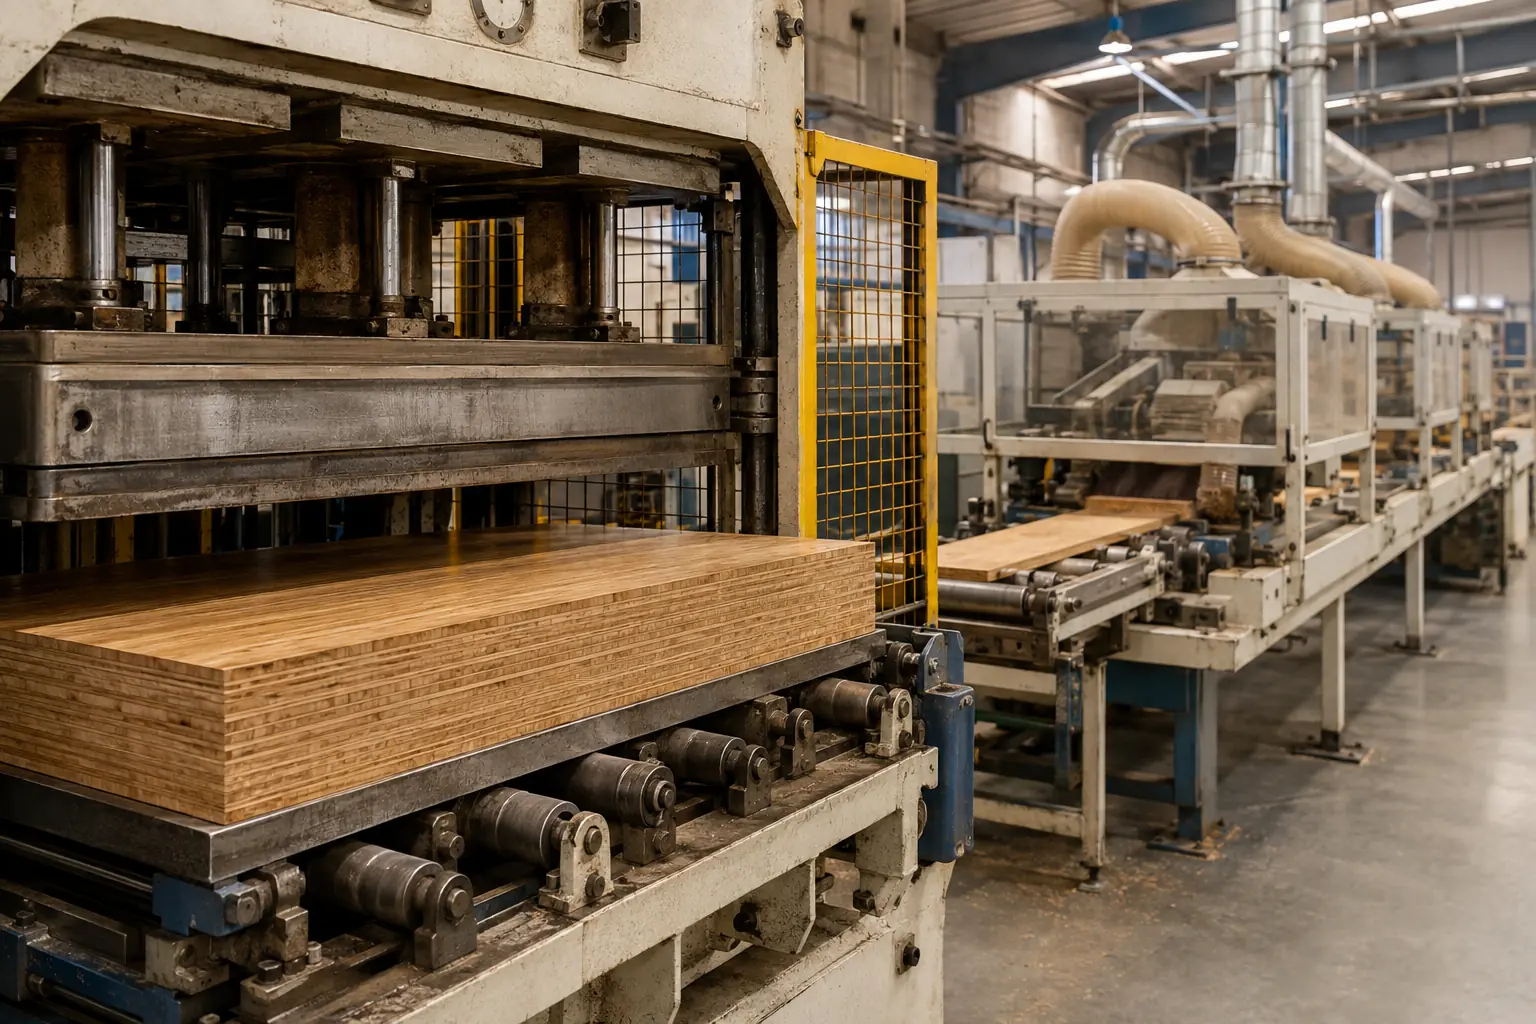
Malzeme seçilen sisteme göre yapıştırılır ve düzenlenir. Yapıştırıcı kimliğini ve partisini, uygulanan miktarı, açık bekleme süresini, nemi, sıcaklığı, basıncı ve kürlenmeyi kontrol edin. Değerler reçine, kalınlık, yapı ve ekipmana bağlıdır; genel reçeteye değil, süreç özelliklerine aittir.
| Üretim yolu | Pres öncesi | Ham parçanın oluşumu | Önemli kontroller |
|---|---|---|---|
| Yatay | Kalibre şeritler | Geniş yüzler genellikle yüzeye paralel lamine edilir | Kalınlık, renk, yapıştırıcı dağılımı ve hizalama |
| Dikey | Kalibre şeritler | Kenar üzerindeki şeritler yan yana yapıştırılır | Ölçüler, bağlantıların kapanması, doğruluk ve renk dağılımı |
| Strand-woven | Açılmış veya parçalanmış boyuna demetler | Reçine eklenir veya emdirilir; yönlendirilip sıkıştırılır | Hazırlama, reçine dağılımı, yoğunluk, presleme ve kürlenme |
| Çok katmanlı | Aşınma katmanı, çekirdek ve arka katman | Dengeli katman grubu yapıştırılır | Aşınma kalınlığı, çekirdek, denge, yapışma ve emisyon sınıflandırması |
Bunlar genel üretim yollarıdır. Fabrika birden fazla presleme yapabilir, büyük ham parçaları kesebilir veya ara ürün satın alabilir. Aynı sırayı varsaymak yerine gerçek yapının süreç haritasını isteyin.
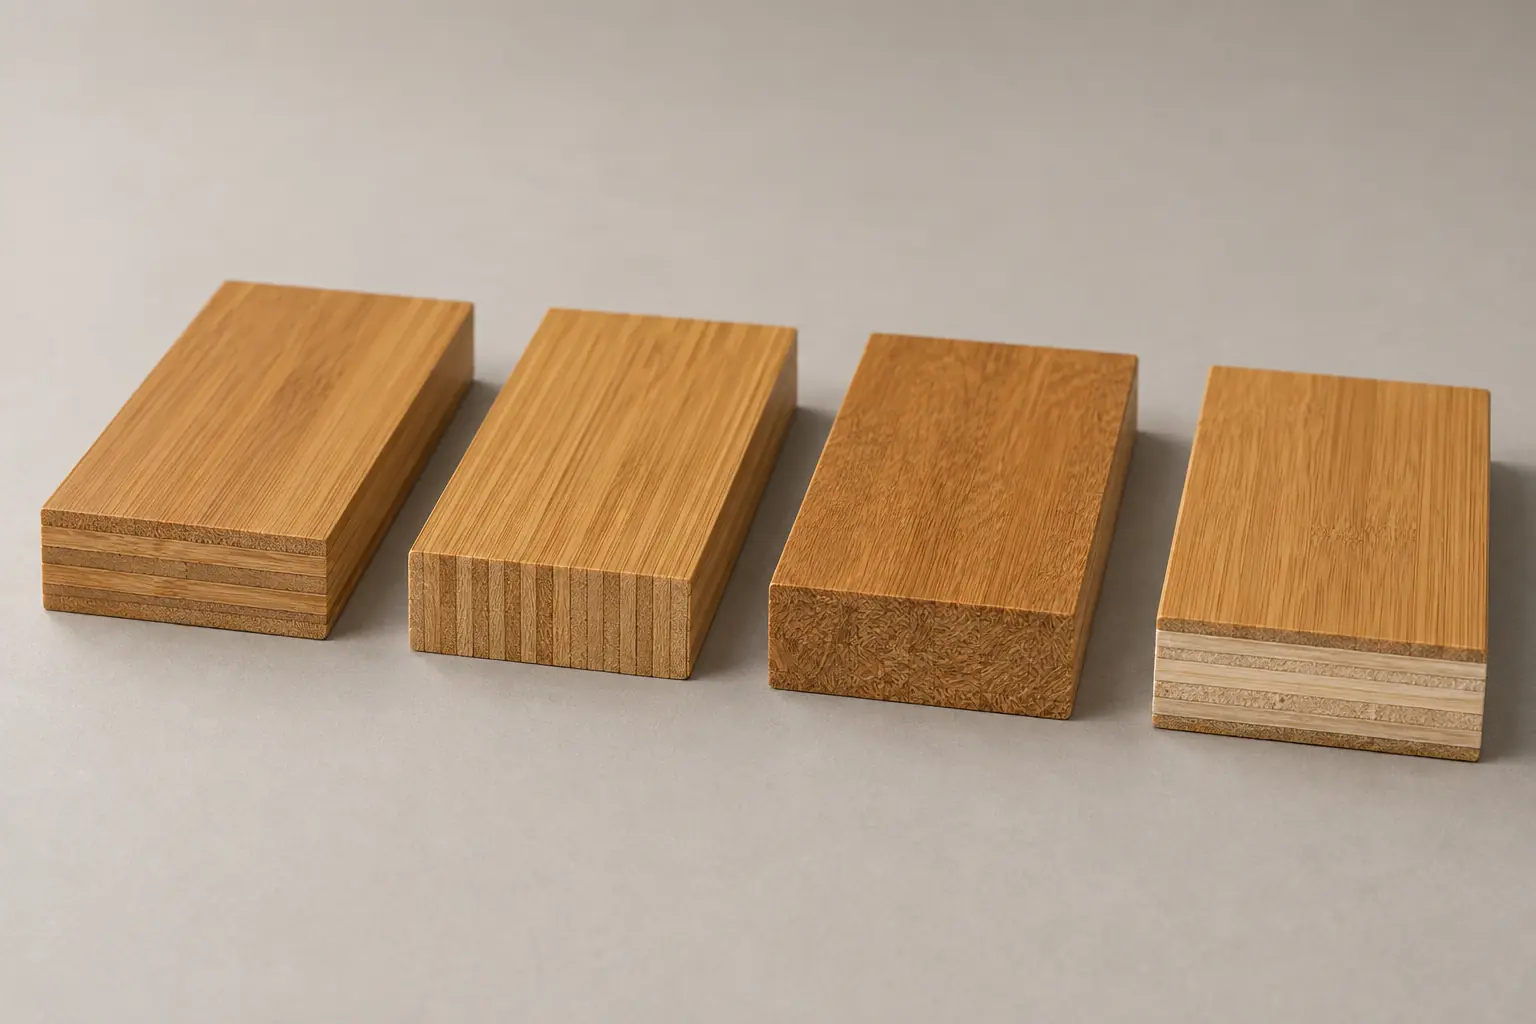
8. Pres sonrası kondisyonlama ve kalibrasyon
Ham parçalar soğumalı, kürlenmeli ve dengelenmelidir. Kondisyonlama, işlemeden önce sıcaklık ve nem farklarını azaltır. Testere, rende ve zımpara kontrollü kalınlığa ulaştırır. Bu aşamanın atlanması hareketi, ölçü sapmasını ve kusurları artırabilir.
9. Tahtalara profil verilmesi
Ham parçalar kesilir; düz kenar, lamba-zıvana, klik veya başka bağlantılar işlenir. Kalınlık, genişlik, doğruluk, gönye ve yan veya uç geometrisi birleşmeyi belirler.
Birden fazla tahtanın yan ve uç bağlantılarını deneyin. Tescilli profillerde yetkiyi ve teklifteki tam sistemi doğrulayın.
10. Zımpara, boyama ve fabrika yüzey işlemi
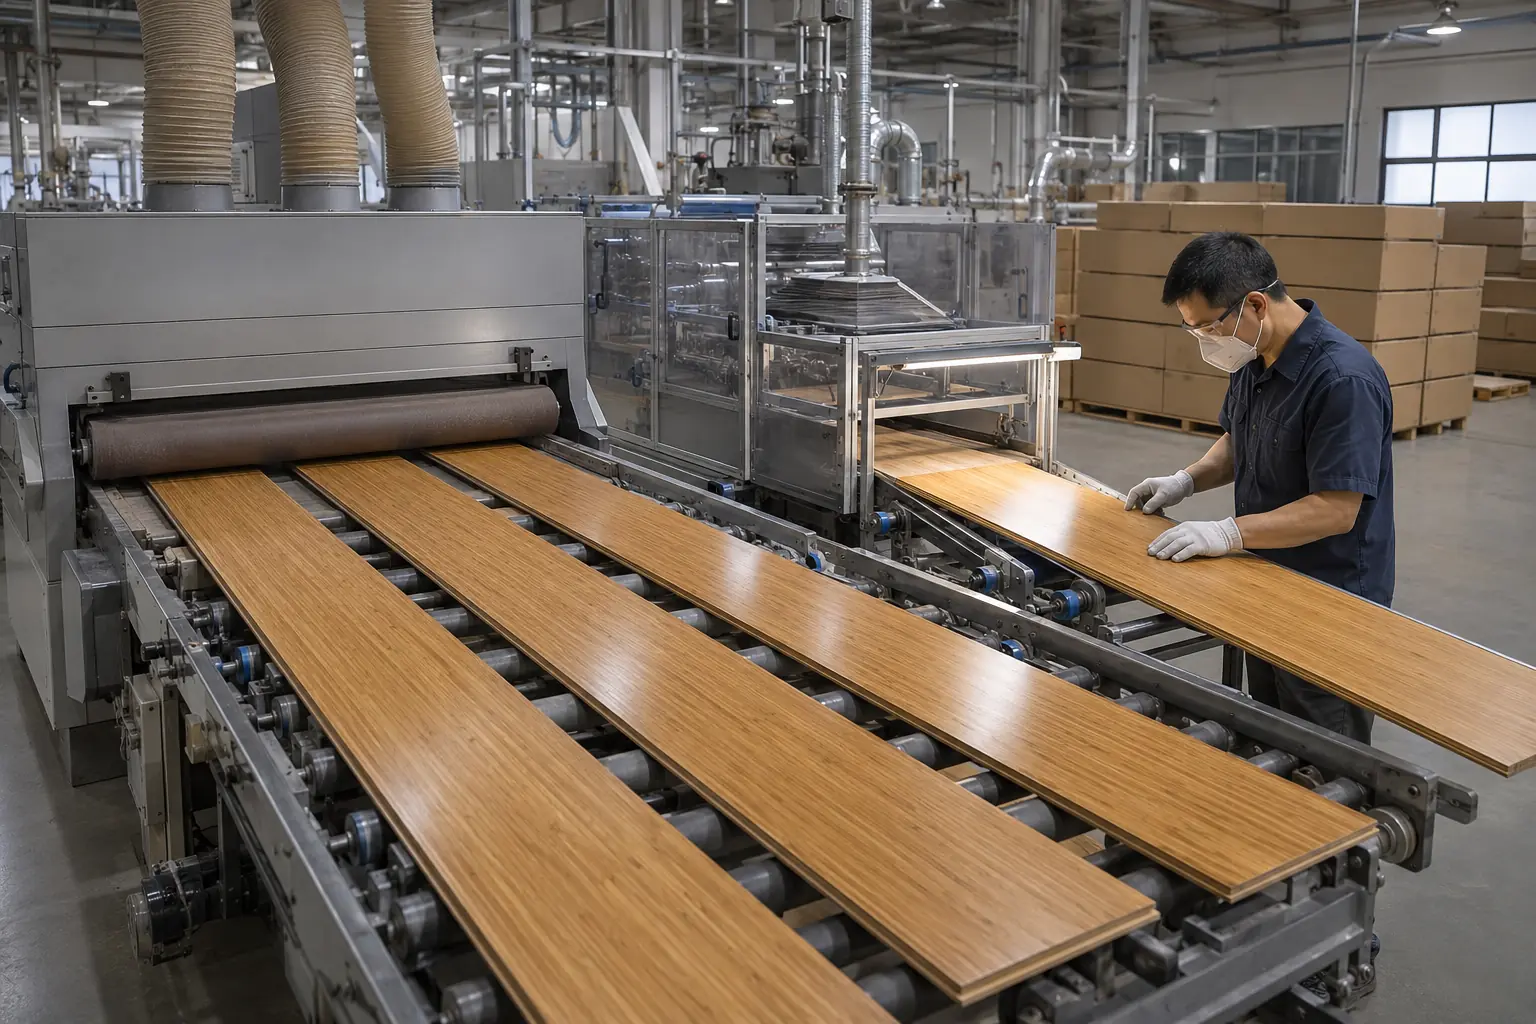
Zımpara yüzeyi hazırlar; boyama, fırçalama veya desen verme renk ve dokuyu değiştirebilir. Önceden bitirilmiş ürünlerde teknik tanıma uygun astar, ara katman ve son kat uygulanır. UV kürleme yaygındır, ancak kimya, katman sayısı, katkılar ve parametreler değişir.
“Ticari”, “yüksek aşınma dayanımlı” veya “çizilmez” ifadeleri tanımlı yöntem ve sonuç gerektirir. Katmanları saymak performansı göstermez; tam sistemi ve ürün testlerini karşılaştırın.
11. Renk sınıflandırması, kontrol ve ambalaj
Tahtalar sınıflandırılır ve teknik tanıma göre kontrol edilir: ölçü, düzlük, doğruluk, kenar, bağlantı, kirlenme, zımpara izi, yüzey, renk, nem ve koli içeriği. Yapışma, aşınma, kararlılık ve emisyon; sözleşme ve pazara göre kontrol veya analizle değerlendirilir.
Ambalaj, uzun bitmiş kenarları korur ve nemi sınırlar. Koliler stok kodunu, rengi, partiyi ve miktarı göstermelidir; palet, köşebent, sarım ve konteyner yüklemesi taşıma yoluna göre tasarlanmalıdır.
Zemine özel kalite kontrolleri
Panel kontrollerine ek olarak montajla ve yüzeyin tekrarlı kullanımıyla ilgili kontroller gerekir. Plan şunları kapsayabilir:
- Malzeme kimliği, kusurlar ve izlenebilirlik
- İşlemden sonra, yapıştırıcıdan ve ambalajdan önce nem
- Şerit ölçüleri ve eşit lif hazırlama
- Yapıştırıcı kimliği, miktar veya reçine ve kürlenme
- Gerektiğinde ham parça yoğunluğu
- Uzunluk, genişlik ve kalınlık toleransları
- Düzlük, eğrilik, yanal sapma, burulma ve gönye
- Bağlantı ölçüleri ve testleri
- Kararlaştırılan yöntemle yapıştırma bütünlüğü ve delaminasyon
- Renk, parlaklık, doku, zımpara ve kusurlar
- Özel yöntemlerle kaplama yapışması, sertliği ve aşınması
- Gerektiğinde kararlılık ve neme tepki
- Pazar için kimyasal analiz veya emisyon testleri
- Koli, parti, kod, talimat ve palet
ISO 21629-1:2021, sertliğin yanı sıra iç mekân bambu zeminlerinin gereksinim ve testlerini ele alır. 6 Ekim 2026 kontrolünde ISO kataloğunda yayımlanmış durumdadır. Standartlar, baskılar ve sınırlar pazar ve sözleşme için seçilmelidir; bu atıf dış mekân kullanımını otomatik olarak kapsamaz ve ürün uygunluğunu kanıtlamaz.
Süreç seçimleri zemini nasıl değiştirir?
| Seçim | Olası etki | Alıcının kontrolü |
|---|---|---|
| Yatay veya dikey düzen | Damar, bağlantılar ve yapı | Kesit, numune ve yapıştırma gereksinimleri |
| Lifler ve yoğunlaştırma | Yoğunluk, görünüm, işleme ve performans | Kayıtlar ve ürüne özel fiziksel testler |
| Karbonizasyon veya boyama | Renk ve malzeme davranışı | Onaylı aralık ve karşılaştırmalı veriler |
| Çok katmanlı çekirdek | Denge, ölçü, sınıflandırma ve montaj | Tam katman yapısı, çekirdek belgeleri ve emisyon |
| Kenar profili | Montaj yöntemi ve birleşme | Çizim, gerekiyorsa lisans ve deneme montajı |
| Kaplama | Görünüm, temizleme kolaylığı ve aşınma | Teknik tanım ve kararlaştırılmış test yöntemi |
Yapıştırıcılar, emisyonlar ve pazar
Farklı reçineler farklı süreçler ister ve farklı bağlar veya emisyonlar oluşturur. “Ekolojik yapıştırıcı”, “toksik değil” veya “sıfır formaldehit”, yapıştırıcı tanımının ve gerçek zemine ait raporun yerini tutmaz.
ABD'de EPA'nın kompozit ürün rehberi TSCA Title VI çerçevesini açıklar. 6 Ekim 2026 resmî incelemesi, ilgili tanımlara uyan bambu MDF, yonga levha ve kontrplakların kapsamda olabileceğini doğrular. MDF, yonga levha veya ahşap kaplama çekirdeği üzerindeki bambu kaplama da düzenlemeye tabi kontrplak veya lamine ürün olabilir. 22 Mart 2024'ten beri muaf olmayan lamine ürünler için sert ağaç kontrplağına öngörülen test ve sertifikasyon gerekir. PF/NAF muafiyetleri koşul ve kayıt gerektirir; kapsam içindeki çekirdekler yükümlülüklere tabi olmaya devam eder. Tam yapının sınıfını, rolleri, tarihleri ve yükümlülüklerini belirleyin. Genel bir bambu muafiyeti veya her bitmiş zemini yeniden test etme zorunluluğu yoktur. Diğer hedef pazarların kendi kuralları vardır.
FSC için belge sahibini, ürün kapsamını ve ticari beyanı kontrol edin. Zemin bambusu tanınan bir kategoridir, ancak logo bütün siparişleri otomatik olarak kapsamaz. FSC sertifikasyonu rehberine bakın.
Kaçınılması gereken basitleştirmeler
- “Doğal olarak su geçirmez”: yapı, yapıştırıcı, yüzey, bağlantı, montaj ve maruziyet önemlidir.
- “Strand-woven her zaman ahşaptan serttir”: ürün ve yöntem değişir; gerçek raporları karşılaştırın.
- “Karbonizasyon dayanımı artırır”: ısı, sürece göre rengi ve özellikleri değiştirir.
- “Masif tek parça demektir”: genellikle şeritler veya lifler birleştirilir.
- “Tüm çok katmanlı ürünlerin çekirdeği aynıdır”: malzemeler, katmanlar ve denge değişir.
- “Daha fazla vernik katı daha uzun ömür sağlar”: sayının yanında kimya, kalınlık, kürlenme ve sonuçlar önemlidir.
- “Bambu otomatik olarak sürdürülebilirdir”: tedarik zinciri ve çevresel beyanlar kanıt gerektirir.
Sık sorulan sorular
Bambu zemin nasıl üretilir?
Gövdeler işlenmiş, kurutulmuş ve sınıflandırılmış şerit veya liflere dönüştürülür. Lamine edilir, yoğunlaştırılır veya çekirdeğe bağlanır. Sonra kondisyonlama, profil, zımpara, yüzey, kontrol ve ambalaj gelir.
Hangi malzemelerden oluşur?
Lamine şeritler, reçineli lifler veya bambu katmanı ve mühendislik çekirdeği. Yapıştırıcı ve kaplama da ürünün parçasıdır.
Yatay ve dikey arasındaki fark nedir?
İkisi de genellikle şerit kullanır. Yatayda geniş yüzler yüzeye paraleldir; dikeyde şeritler kenar üzerindedir. Desen ve geometri değişir.
Strand-woven nasıl oluşur?
Boyuna demetler açılır, kurutulur, reçine uygulanır, yönlendirilir ve preslenir. Ham parça sonra kondisyonlanır, kesilir, profillenir, zımparalanır ve bitirilir. Süreç ve performans değişir.
Karbonizasyon malzemeyi değiştirir mi?
Evet; ısı ve nem rengi ve bazı özellikleri değiştirebilir. Genel bir iyileşme varsaymayın; verileri ve onaylanan aralığı karşılaştırın.
Bütün zeminler aynı süreçten mi geçer?
Hayır. Yapılar ve fabrikalar; işlem, yapıştırıcı, presleme, kondisyonlama, profil ve yüzey bakımından farklıdır.
Daha iyi sorular sormak için süreci kullanın
Fotoğrafın ötesine geçin: Prese hangi malzeme giriyor, nem ve yapışma nasıl kontrol ediliyor, bağlantılar nasıl doğrulanıyor, hangi raporlar modeli kapsıyor ve partiler nasıl sınıflandırılıp izleniyor?
Bambu zemin üreticilerini değerlendirme rehberiyle devam edin. Fujian Xianxu Bamboo & Wood Co., Ltd., özel bambu ve ahşap programlarına B2B destek sunar. Yapı, ölçü, kullanım, miktar, hedef ülke ve testleri iletişim sayfasından gönderin. Yapılabilirlik ve üretim yolu, tekliften önce proje için doğrulanmalıdır.