

Как производят бамбуковый пол: этапы и контроль качества
Как производят бамбуковое напольное покрытие? Коммерческую планку обычно не получают из одной жерди. Производитель разделяет стебли на полосы или пучки волокон, подготавливает и сушит их, склеивает в стабильную заготовку, кондиционирует, обрабатывает планки, наносит отделку и проверяет. Путь меняется для горизонтального, вертикального, strand-woven и многослойного изделия.
«Обработанный бамбуковый пол» включает конструкции с разными основами, клеями, плотностью, профилями и отделкой. Полезное описание различает общие этапы и точки, где каждый тип идет другим путем.
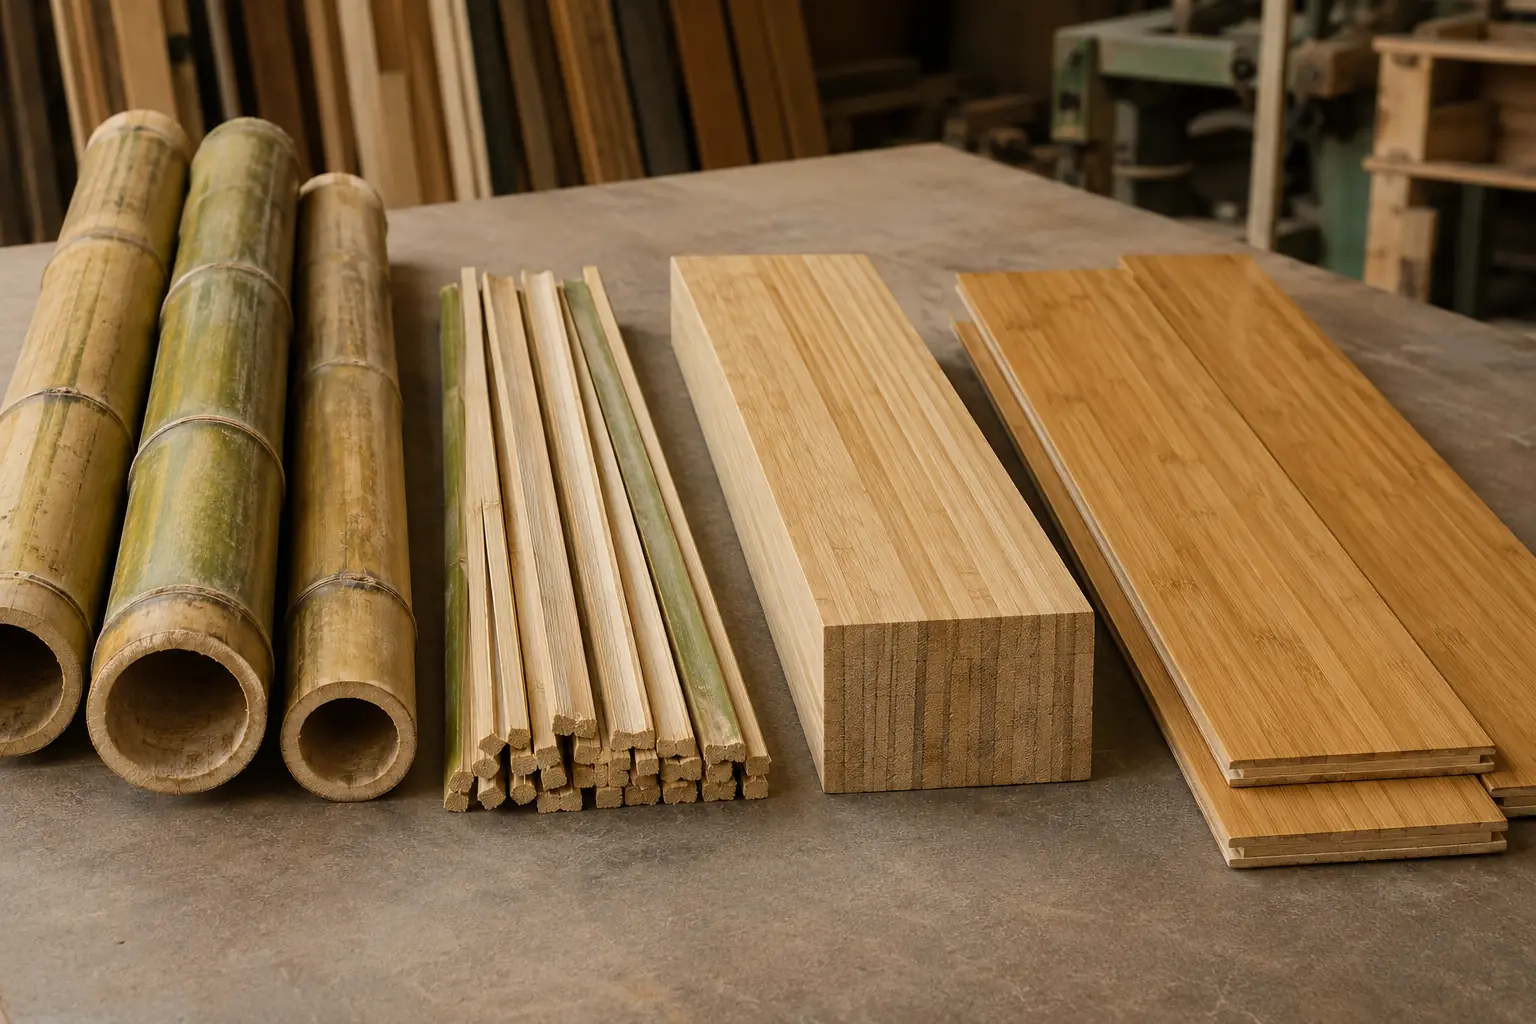
Коммерческий пол — инженерный материал
Стебель полый, сужающийся и разделенный узлами. Изогнутая стенка не превращается прямо в широкую плоскую планку: ее разделяют, сушат, сортируют и соединяют заново. Поэтому «массивный бамбук» обычно означает ламинированные полосы или спрессованные волокна, а не единственный участок жерди.
Пол и фанера могут иметь общие подготовку, сушку, клей и прессование, но не взаимозаменяемы. Напольное покрытие добавляет монтажные профили, отделку и особые размерные и функциональные проверки. Руководство по производителям бамбуковой фанеры рассматривает панели отдельно.
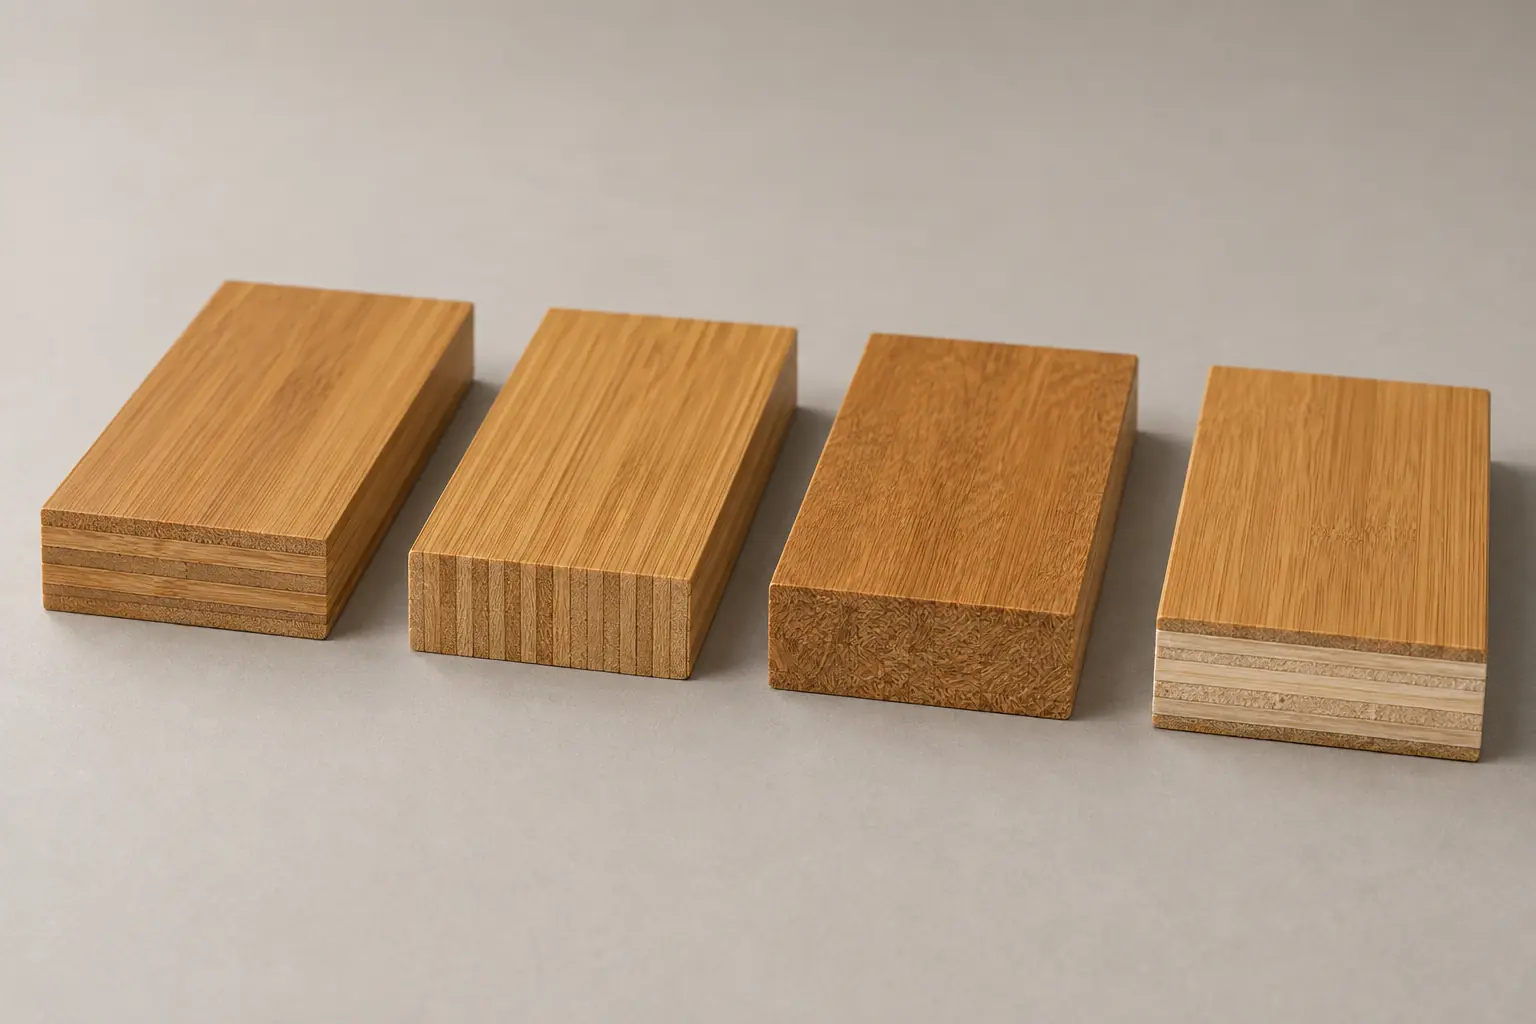
- Горизонтальный: полосы с видимыми широкими гранями.
- Вертикальный: полосы на ребро перед ламинированием.
- Strand-woven: пучки или раздробленные полосы связаны смолой и спрессованы; это не буквальное текстильное плетение.
- Многослойный инженерный: бамбуковый слой износа, фанерная или композитная основа и балансирующий слой.
- Природный, карбонизированный и тонированный: способы получения цвета, а не самостоятельные конструктивные категории.
Производство шаг за шагом
Видео: производство бамбуковых плит
В этом коротком видео показано производство бамбуковых плит, в том числе камерная сушка бамбуковых полос для контроля влажности. Посмотрите его вместе с описанием этапов производства ниже.
1. Отбор и контроль поступающего бамбука
Задают вид, зрелость, диаметр, толщину стенки, прямолинейность и видимое состояние. Инспекция ищет трещины, изменение цвета, плесень, насекомых и дефекты. Материалу нужна партия, связывающая последующие записи и планки с исходной поставкой.
Универсальной зрелости для всех видов и процессов нет. Запросите критерии производителя и их связь с предложенной конструкцией, а не общие заявления о возрасте.
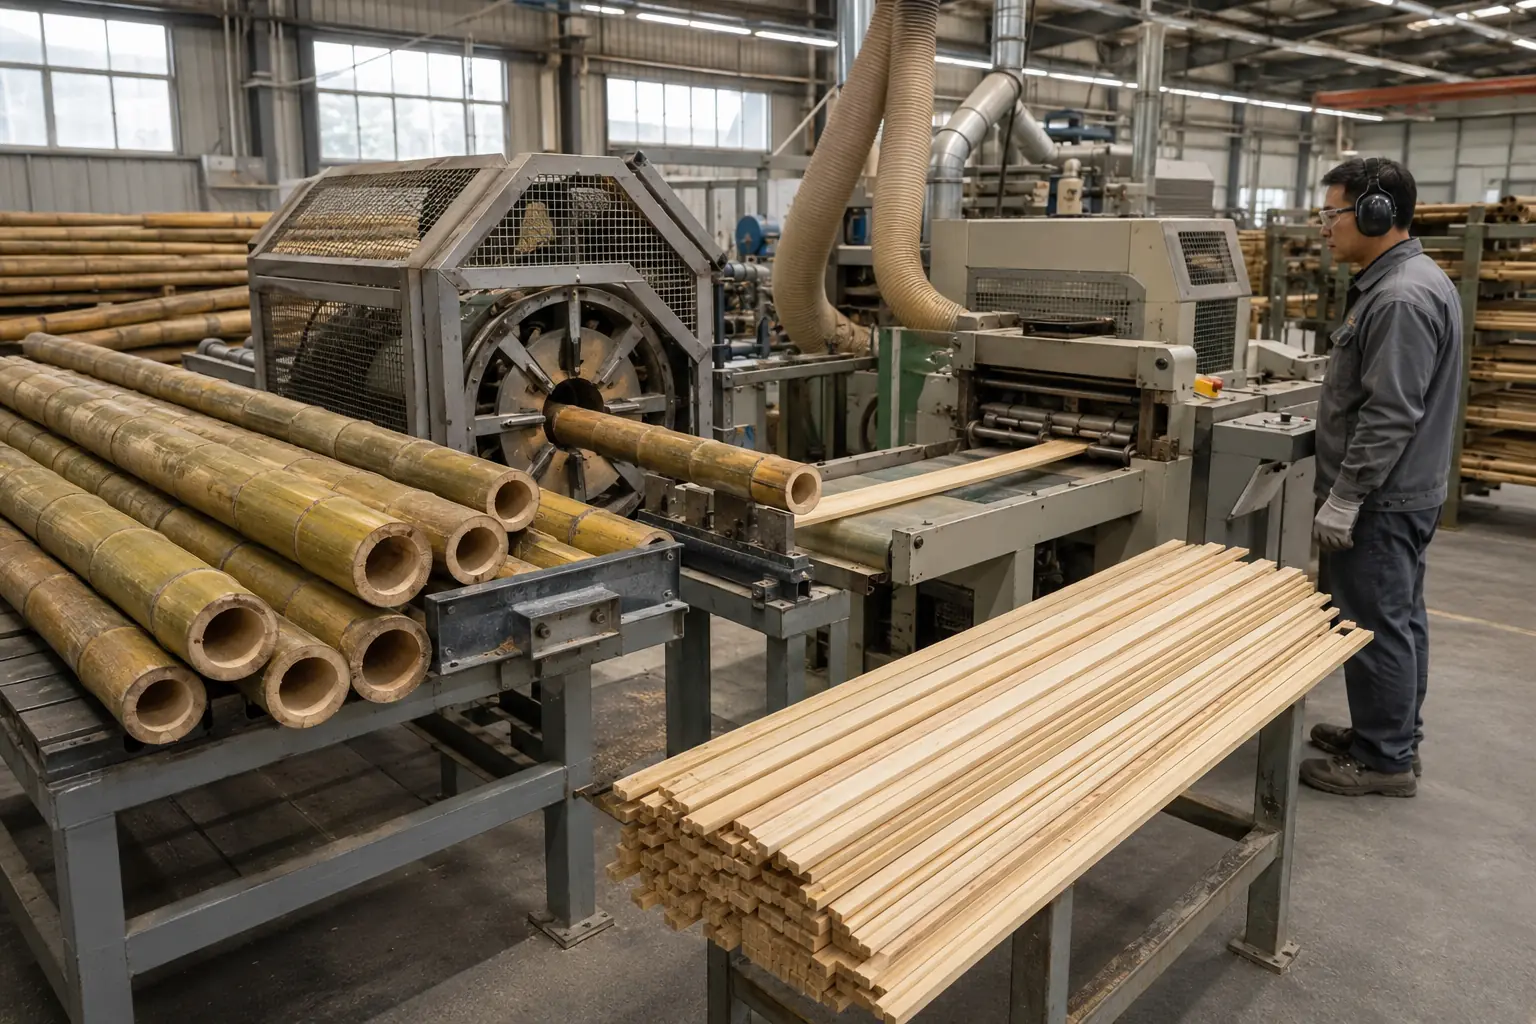
2. Поперечная резка и расщепление
Стебли режут на удобные длины и расщепляют вдоль. Количество и ширина секций зависят от стебля и товара. Узловые перегородки и неровные части удаляют или подрезают для равномерной подачи оборудованию.
Диаметр и стенка меняются по стеблю: резка должна сочетать полезный выход и размерное качество полос или волокон.
3. Удаление наружного и внутреннего слоев
Твердую восковую наружную оболочку и более мягкий внутренний слой удаляют или калибруют. Полосы строгают до ровных прямоугольных сечений. Одинаковые ширина и толщина помогают обработке, сушке и склейке; плохая геометрия может создавать пустоты, слабые швы и избыточную обработку.
4. Обработка и получение цвета
Могут применяться экстракция горячей водой, кипячение, пар, отбеливание или другие конкретные процессы. Цели включают удаление растворимых сахаров и крахмалов, очистку и получение цвета. Химия и контроль различаются без универсального рецепта.
Карбонизация использует тепло и влагу для потемнения материала в глубину. Время и температура также меняют свойства: нельзя утверждать, что они всегда повышают прочность, твердость или водостойкость. Утвердите цветовой диапазон и запросите конкретные данные.
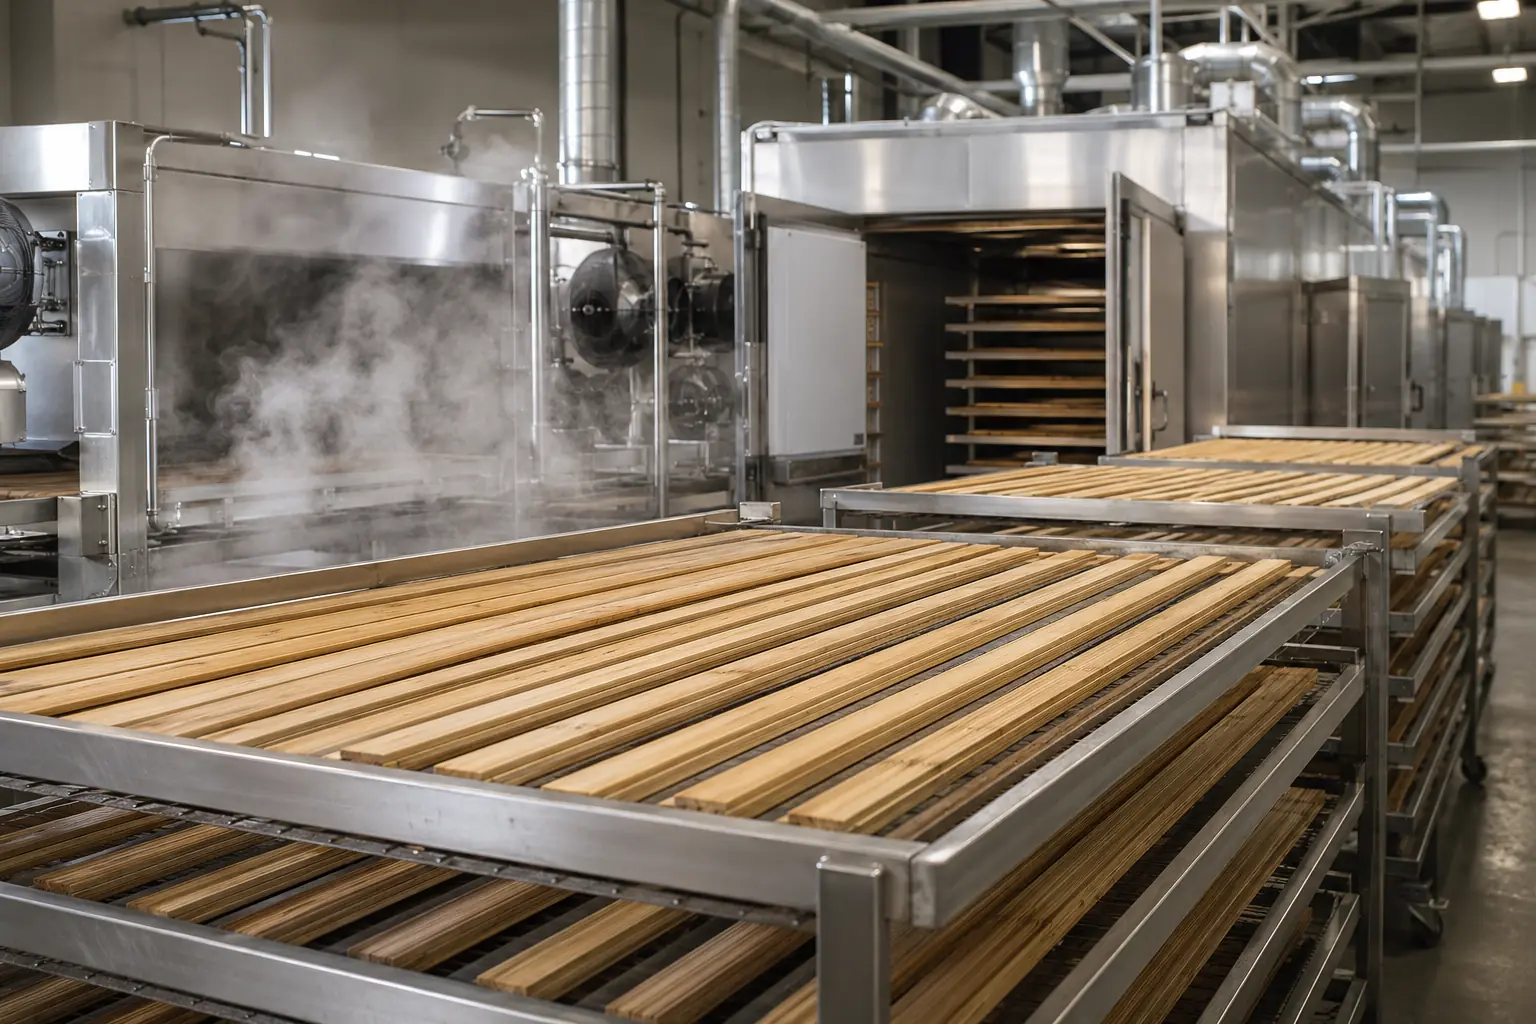
5. Контролируемая сушка и кондиционирование
После влажных операций полосы и волокна должны достичь влажности, подходящей клею, конструкции и применению. Равномерность партии важна не меньше среднего значения. Слишком влажный, сухой или неоднородный материал может создавать проблемы при склейке, прессовании, обработке, хранении и монтаже.
Целевое значение и допустимая вариация должны входить в спецификацию по конструкции, процессу и климату назначения. Производитель должен назвать точки измерения, прибор или сушильный метод и обращение с деталями вне диапазона, а не одно значение для всего.
6. Точная обработка и сортировка
Для ламинированного изделия сухие полосы строгают и сортируют по цвету, волокнам и дефектам. Ровная геометрия помогает плоским заготовкам и надежной склейке. Для strand-woven бамбук раскрывают или дробят на продольные пучки, затем сушат и сортируют перед смолой.
Правила сортировки определяют внешний вид. Природные различия нормальны, но диапазоны цвета, узлов, полос и поверхности нужно документировать. Утвердите образец из нескольких планок, а не одну исключительно однородную.
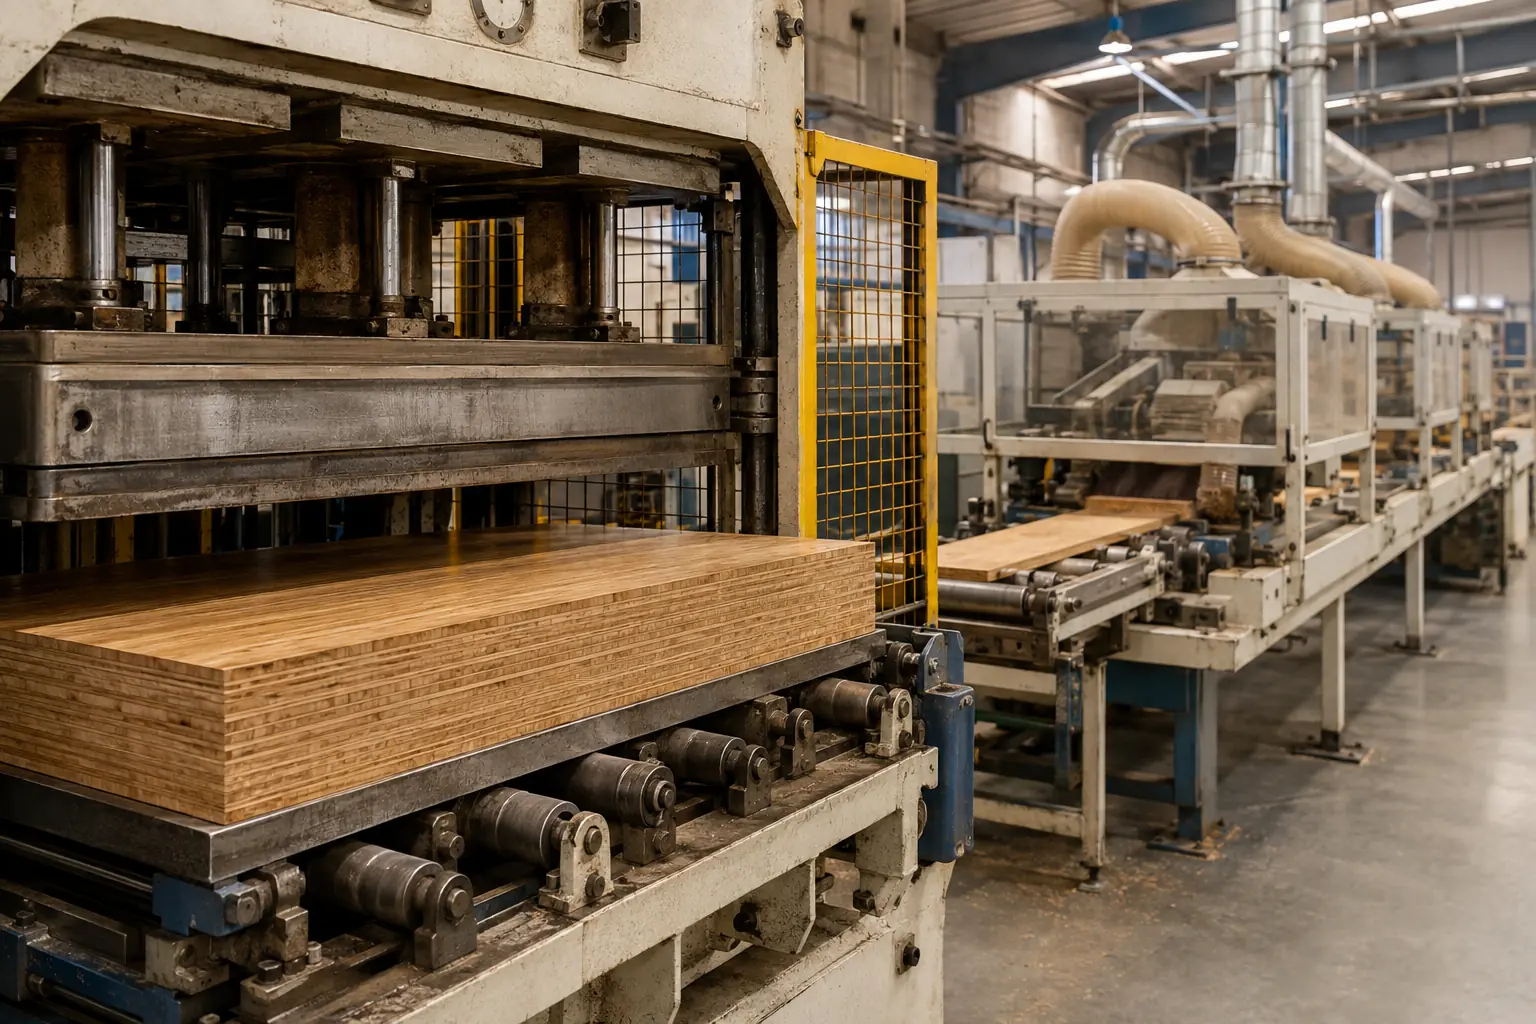
7. Клей, укладка и прессование
Материал склеивают и укладывают по выбранной системе. Контролируйте идентичность и партию клея, расход, открытое время, влажность, температуру, давление и отверждение. Значения зависят от смолы, толщины, конструкции и оборудования: они принадлежат технологическим спецификациям, а не общему рецепту.
| Путь | До пресса | Формирование заготовки | Важные проверки |
|---|---|---|---|
| Горизонтальный | Калиброванные полосы | Широкие грани обычно параллельны поверхности, ламинированы | Толщины, цвет, покрытие клеем и выравнивание |
| Вертикальный | Калиброванные полосы | Полосы на ребро склеены бок о бок | Размеры, закрытие швов, прямолинейность и распределение цвета |
| Strand-woven | Раскрытые или раздробленные продольные пучки | Со смолой или пропитанные, ориентированы и спрессованы | Подготовка, распределение смолы, плотность, прессование и отверждение |
| Многослойный | Слой износа, основы и задний слой | Склеенный сбалансированный пакет | Толщина износа, основа, баланс, сцепление и классификация эмиссии |
Это общие пути. Фабрика может прессовать несколько раз, распиливать крупные заготовки или покупать промежуточные товары. Запросите карту реальной конструкции вместо предположения одинаковой последовательности.
8. Кондиционирование после пресса и калибровка
Заготовкам нужно остыть, отвердеть и выровняться. Кондиционирование уменьшает градиенты температуры и влаги до обработки. Пила, строгание и шлифование дают контролируемую толщину. Пропуск этапа может повысить движения, неточность и дефекты.
9. Профилирование планок
Заготовки режут и обрабатывают с прямыми краями, шипом-пазом, click или другой связью. Толщина, ширина, прямолинейность, прямоугольность и геометрия боков и торцов определяют соединение.
Испытайте сборку нескольких планок по бокам и торцам. Для фирменных профилей подтвердите разрешение и точную систему предложения.
10. Шлифование, тонировка и заводская отделка
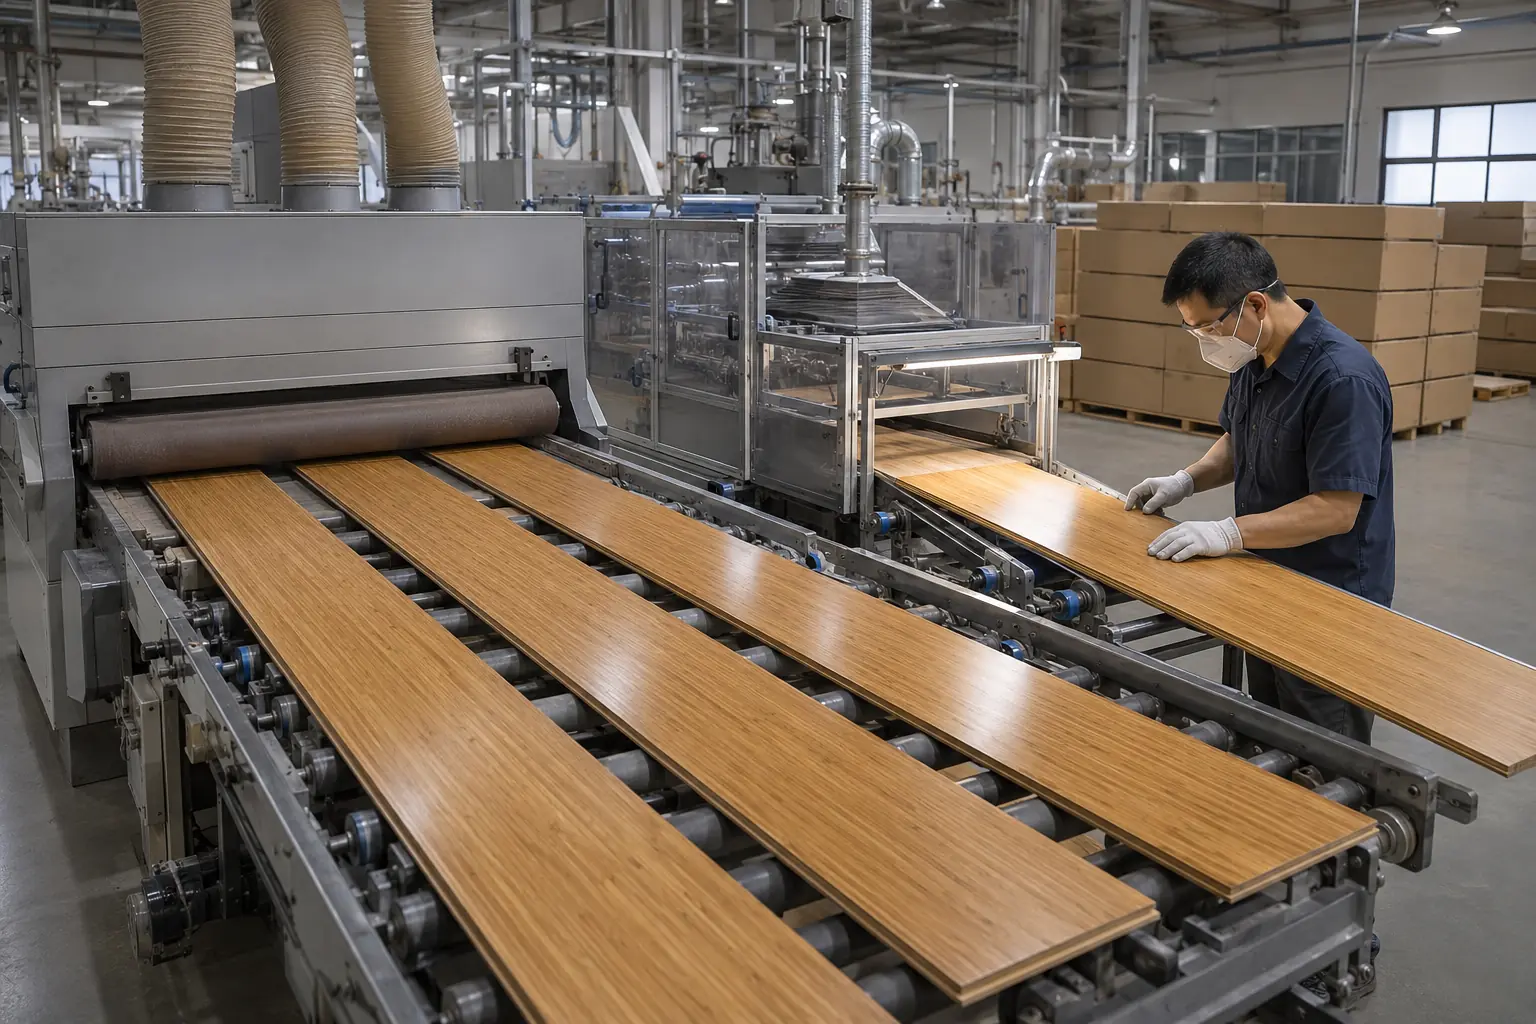
Шлифование готовит поверхность; тонировка, браширование или тиснение меняют цвет и фактуру. Предварительно отделанные изделия получают грунты, промежуточные и финишные слои под спецификацию. УФ-отверждение распространено, но химия, число слоев, добавки и параметры различаются.
«Коммерческий», «высокая износостойкость» и «защита от царапин» требуют заданных метода и результатов. Число слоев не доказывает свойства: сравнивайте полную систему и испытания изделия.
11. Сортировка цвета, инспекция и упаковка
Планки сортируют и проверяют по спецификации: размеры, плоскостность, прямолинейность, края, соединения, загрязнения, следы шлифования, отделка, цвет, влажность и содержимое коробок. Сцепление, износ, стабильность и эмиссии оценивают контролем или анализами по договору и рынку.
Упаковка защищает длинные отделанные края и ограничивает влагу. Коробки должны обозначать артикул, цвет, партию и количество; паллеты, уголки, обертка и погрузка контейнера проектируются под маршрут.
Проверки качества, специфичные для пола
Кроме контроля панелей нужны проверки монтажа и многократного использования поверхности. План может включать:
- Идентичность сырья, дефекты и прослеживаемость
- Влажность после обработки, до клея и упаковки
- Размеры полос и равномерную подготовку волокон
- Идентичность клея, расход или содержание смолы и отверждение
- Плотность заготовки при необходимости
- Допуски длины, ширины и толщины
- Плоскостность, изгиб, боковое отклонение, скручивание и прямоугольность
- Размеры и испытания соединений
- Целостность склейки и расслоение согласованным методом
- Цвет, блеск, фактуру, шлифование и дефекты
- Сцепление покрытия, твердость и износ специальными методами
- Стабильность и реакцию на влажность по требованию
- Химические анализы или эмиссии для рынка
- Коробки, партию, коды, инструкции и паллеты
ISO 21629-1:2021 рассматривает требования и испытания бамбуковых полов для внутренних помещений, а не только твердость. По проверке 6 октября 2026 года каталог ISO указывает статус опубликованного стандарта. Нормы, редакции и пределы выбирают для рынка и договора: ссылка не охватывает автоматически улицу и не доказывает соответствие товара.
Как технологические решения меняют пол
| Решение | Возможное влияние | Проверка покупателя |
|---|---|---|
| Горизонтальная или вертикальная укладка | Волокна, швы и конструкция | Сечение, образец и требования склейки |
| Волокна и уплотнение | Плотность, внешний вид, обработка и свойства | Записи и конкретные физические испытания |
| Карбонизация или тонировка | Цвет и поведение материала | Утвержденный диапазон и сравнительные данные |
| Многослойная основа | Баланс, размеры, классификация и монтаж | Все слои, документы основы и эмиссия |
| Краевой профиль | Метод монтажа и соединение | Чертеж, лицензия при необходимости и сборка |
| Покрытие | Вид, удобство очистки и износ | Спецификация и согласованный метод испытания |
Клеи, эмиссии и рынок
Разным смолам нужны разные процессы; они дают разные соединения и эмиссии. «Экологичный клей», «нетоксичный» и «ноль формальдегида» не заменяют спецификацию клея и отчет реального напольного покрытия.
В США рекомендации EPA по композитным изделиям объясняют TSCA Title VI. Официальная проверка 6 октября 2026 года подтверждает возможный охват бамбуковых MDF, древесностружечных плит и фанеры, отвечающих применимым определениям; бамбуковый шпон на MDF, стружечной или шпонированной основе также может образовывать регулируемую фанеру или ламинированный продукт. С 22 марта 2024 года неосвобожденные ламинированные изделия требуют предусмотренных для hardwood plywood испытаний и сертификации. Освобождения PF/NAF требуют условий и записей, а охваченные основы сохраняют свои обязанности. Определяйте классификацию, роли, даты и обязательства точной конструкции: общего освобождения бамбука и универсальной обязанности повторно испытывать каждый готовый пол нет. У других рынков свои правила.
Для FSC проверяйте владельца, область товара и коммерческое заявление. Бамбук для полов — признанная категория, но логотип не охватывает автоматически все заказы. См. руководство по сертификации FSC.
Упрощения, которых следует избегать
- «Природно водонепроницаемый»: важны конструкция, клей, отделка, швы, монтаж и воздействие.
- «Strand-woven всегда тверже дерева»: изделие и метод меняются; сравнивайте реальные отчеты.
- «Карбонизация повышает прочность»: тепло меняет цвет и свойства в зависимости от процесса.
- «Массивный значит цельный кусок»: обычно соединяют полосы или волокна.
- «Все многослойные имеют одинаковую основу»: материалы, слои и баланс различаются.
- «Больше лака — дольше служит»: кроме количества важны химия, толщина, отверждение и результаты.
- «Бамбук автоматически устойчив»: цепочка поставок и экологические заявления требуют доказательств.
Часто задаваемые вопросы
Как производят бамбуковый пол?
Стебли превращают в полосы или волокна, обрабатывают, сушат и сортируют. Их ламинируют, уплотняют или соединяют с основой. Далее идут кондиционирование, профили, шлифование, отделка, контроль и упаковка.
Из каких материалов он состоит?
Из ламинированных полос, волокон со смолой или слоя бамбука с инженерной основой. Клеи и покрытия также входят в изделие.
Чем различаются горизонтальный и вертикальный?
Оба обычно используют полосы: у горизонтального широкие грани параллельны поверхности; у вертикального полосы стоят на ребро. Меняются рисунок и геометрия.
Как получают strand-woven?
Продольные пучки раскрывают, сушат, добавляют смолу, ориентируют и прессуют. Заготовку затем кондиционируют, режут, профилируют, шлифуют и отделывают. Процессы и свойства различаются.
Карбонизация меняет материал?
Да, тепло и влажность меняют цвет и могут менять свойства. Не предполагайте универсального улучшения; сравните данные и утвержденный диапазон.
Все покрытия производят одинаково?
Нет. Конструкции и фабрики различаются обработкой, клеем, прессованием, кондиционированием, профилями и отделкой.
Использовать процесс для более точных вопросов
Смотрите дальше фотографии: какой материал идет в пресс, как контролируют влагу и сцепление, как проверяют соединения, какие отчеты охватывают позицию и как сортируют и прослеживают партии?
Продолжите руководством по оценке производителей бамбуковых полов. Fujian Xianxu Bamboo & Wood Co., Ltd. поддерживает программы B2B из бамбука и дерева. Отправьте конструкцию, размеры, назначение, количество, рынок и испытания через страницу контактов. Возможность и производственный путь нужно подтвердить для проекта до предложения.