

竹フローリングの製造方法:材料準備から仕上げ・品質検査まで
竹フローリングはどのように製造されるのでしょうか。市販の板は通常、一本の竹竿からそのまま切り出すものではありません。竹稈を細板や繊維束に分け、準備・乾燥し、安定した素材に接着・成形してから、環境調整、板の加工、仕上げ、検査を行います。水平積層、垂直積層、ストランドウーブン、複層では工程が異なります。
「加工した竹フローリング」には、芯材、接着剤、密度、端部形状、仕上げの異なる構造が含まれます。共通工程と、構造ごとに分かれる工程を区別すると理解しやすくなります。
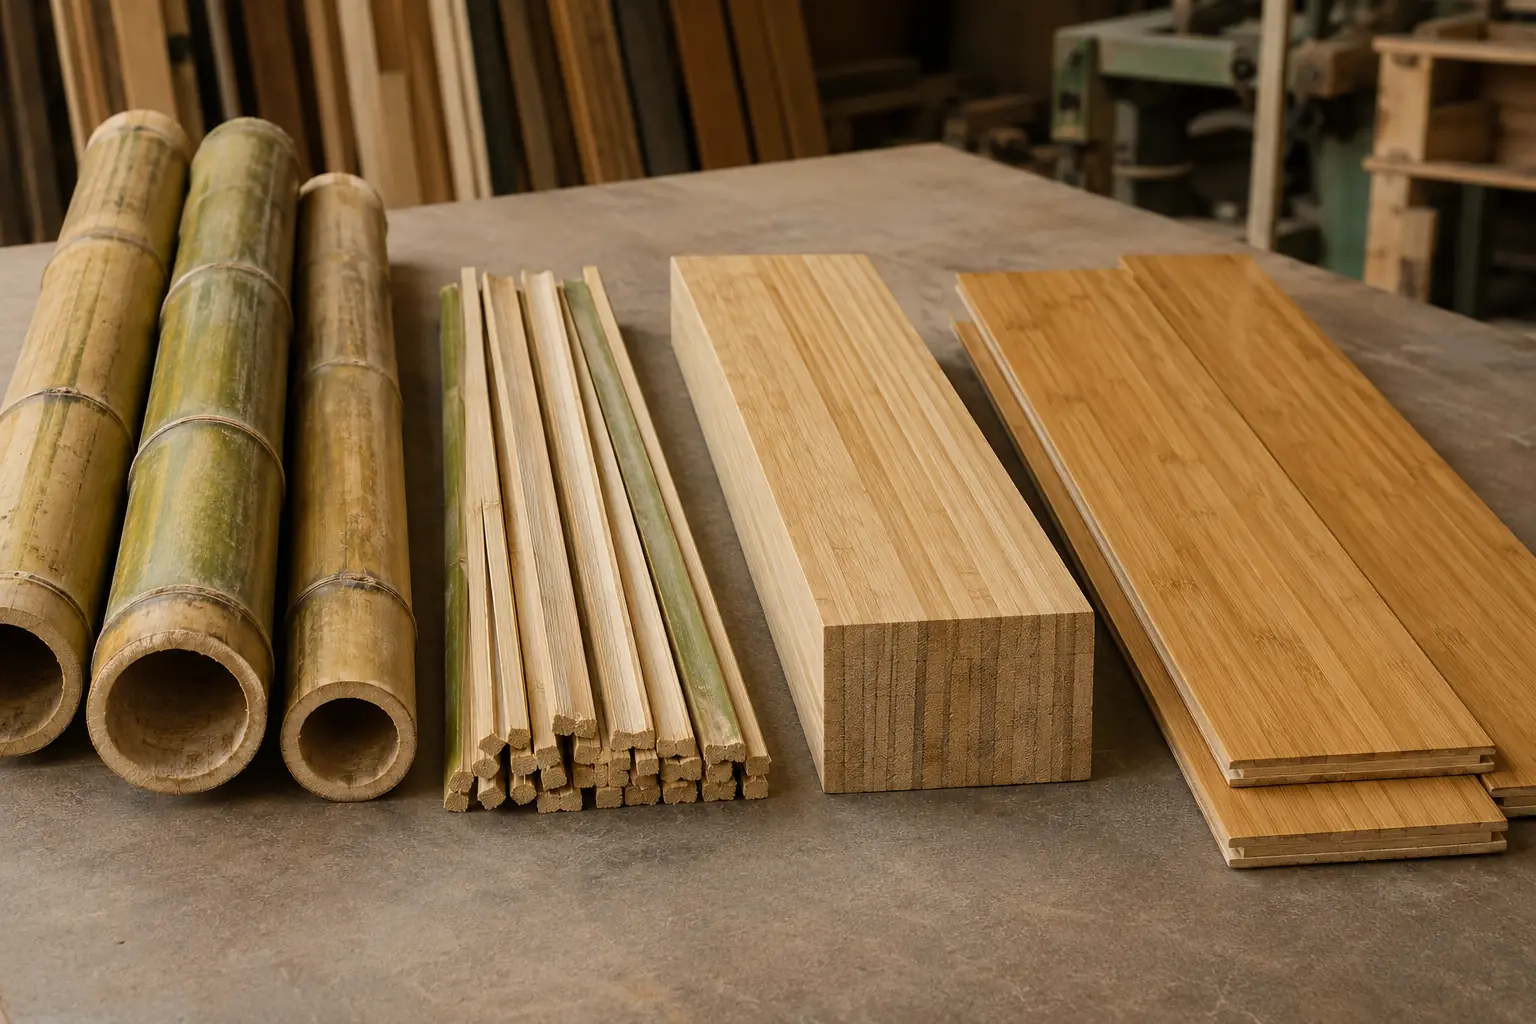
市販の竹フローリングは加工・設計した材料
竹稈は中空で先細りし、節で区切られています。曲がった壁から、幅広い平板を直接作ることはできません。分割、乾燥、選別、再構成が必要です。そのため「無垢竹フローリング」は通常、一本の竹の断面ではなく、積層した細板や圧縮した繊維を指します。
地板と合板は、材料準備、乾燥、接着、プレスを共有する場合がありますが、互いに代用できるわけではありません。地板には施工用の端部、仕上げ、固有の寸法・機能検査が加わります。パネルは竹合板メーカーのガイドで別に扱っています。
- 水平積層:細板の幅広い面が見える構造。
- 垂直積層:細板を立てて積層する構造。
- ストランドウーブン:繊維束や砕いた細板を樹脂で結合して圧縮する構造。文字どおり布のように織るものではありません。
- 複層構造:竹の摩耗層、多層または複合芯材、バランスを取る裏層。
- 自然色・炭化色・着色:独立した構造カテゴリーではなく、色を作る工程。
製造工程を順に見る
動画:竹板の製造工程
この短い動画では、竹の細片を乾燥炉で乾燥させて含水率を管理する工程など、竹板の製造の様子を紹介しています。以下の製造工程の説明とあわせてご覧ください。
1. 入荷する竹の選別と確認
竹種、成熟度、直径、壁厚、まっすぐさ、見える状態を決めます。割れ、変色、カビ、虫害、不良を検査します。その後の記録と完成板を原材料の入荷単位に結び付けられるロット識別が必要です。
すべての竹種と工程に共通する成熟年数はありません。一般的な年齢の説明だけでなく、メーカーの基準と提示する構造との関係を確認してください。
2. 横切りと分割
竹稈を扱いやすい長さに切り、縦方向に分割します。分割数と幅は、竹と製品によって変わります。節の隔壁や不規則な箇所を除去・切りそろえ、設備に均一に供給します。
直径と壁厚は竹稈の長さ方向で変わるため、有効な歩留まりと、細板・繊維の寸法品質を両立させて切断します。
3. 外層と内層を取り除く
硬くろう質の外皮と、柔らかい内層を除去または寸法調整します。細板を規則的な長方形の断面に削ります。幅と厚さをそろえると、処理、乾燥、接着を管理しやすくなります。形が悪いと、空隙、弱い接合、余分な加工につながります。
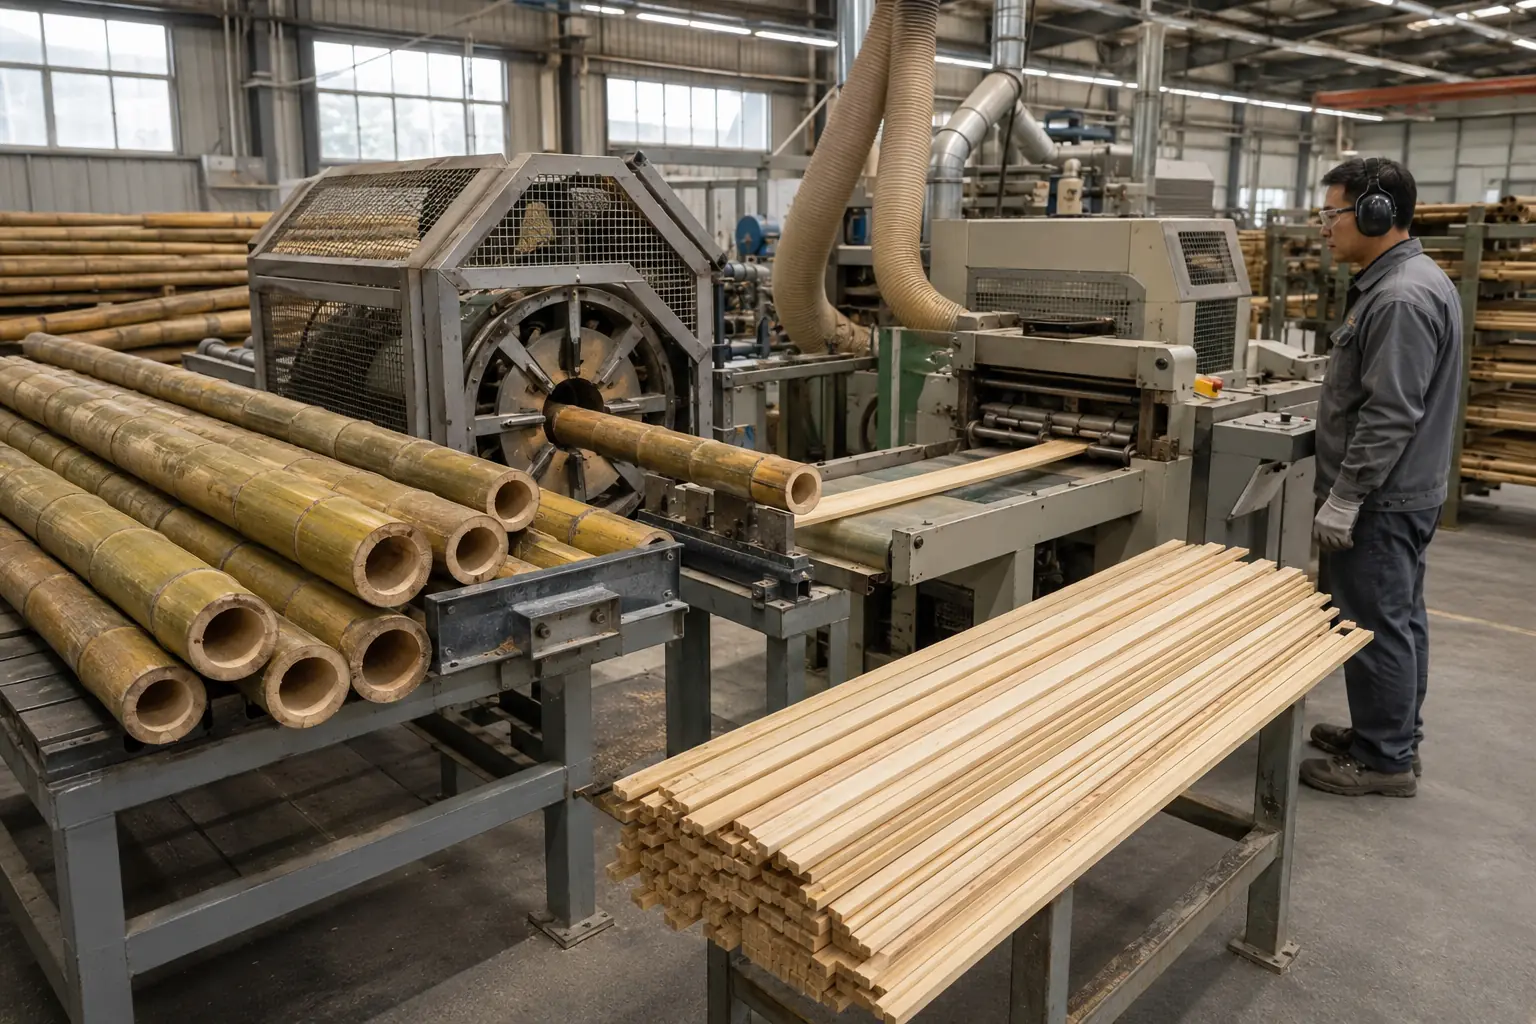
4. 処理と色の調整
熱水抽出、煮沸、蒸気、漂白、その他の専用工程を使う場合があります。水に溶ける糖やでんぷんの除去、清掃、色の調整などが目的です。薬剤と管理方法は異なり、共通の一つの処方ではありません。
炭化では熱と水分で材料内部を暗くします。時間と温度は性質にも影響するため、常に強度、硬さ、耐水性を高めるとはいえません。色の範囲を承認し、製品固有のデータを求めてください。
5. 管理された乾燥と環境調整
水を使う処理の後は、細板や繊維を、接着剤、構造、用途に合う含水状態にします。平均値だけでなくロット内の均一性が重要です。湿り過ぎ、乾き過ぎ、不均一な材料は、接着、プレス、加工、保管、施工で問題になる場合があります。
目標と許容変動は、構造、工程、仕向地の気候に応じて仕様に記載します。メーカーは測定位置、機器または乾燥法、範囲外の部品の扱いを説明する必要があります。すべてに同じ数値を当てはめるものではありません。
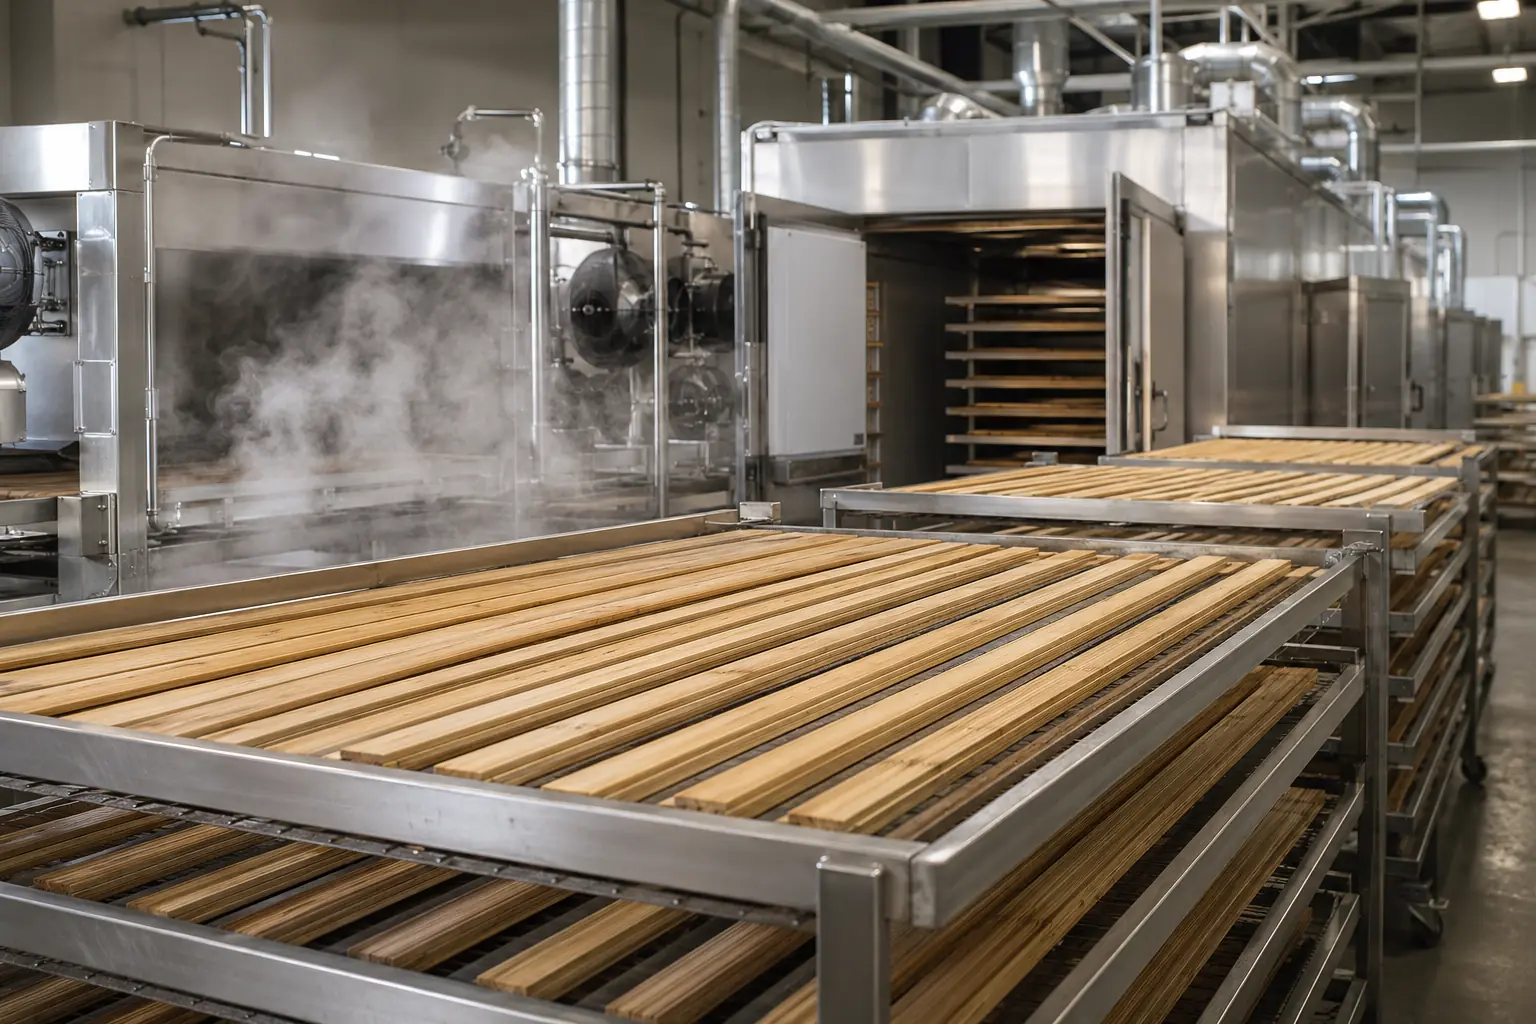
6. 精密加工と選別
積層品では、乾燥した細板を削り、色、繊維、不良で選別します。均一な形は、平らな成形素材と安定した接着に役立ちます。ストランドウーブンでは、竹を縦方向の束にほぐす、または砕き、樹脂を付ける前に乾燥・選別します。
選別基準で外観が決まります。天然の変化はありますが、色の範囲、節、筋、表面を記録してください。特に均一な一枚だけではなく、複数の板を含むサンプルを承認します。
7. 接着、配置、プレス
採用する方式に合わせて材料を接着・配置します。接着剤の種類とロット、塗布量、開放時間、含水状態、温度、圧力、硬化を管理します。値は樹脂、厚さ、構造、設備で変わり、一般的なレシピではなく、工程仕様に属します。
| 構造 | プレス前の材料 | 成形方法 | 重要な管理 |
|---|---|---|---|
| 水平積層 | 寸法をそろえた細板 | 幅広い面をおおむね表面と平行に積層 | 厚さ、色、接着剤の塗布、位置合わせ |
| 垂直積層 | 寸法をそろえた細板 | 細板を立て、横に並べて接着 | 寸法、接合の閉じ方、まっすぐさ、色の分布 |
| ストランドウーブン | ほぐした、または砕いた縦方向の繊維束 | 樹脂を付けるか含浸し、向きをそろえて圧縮 | 材料準備、樹脂分布、密度、プレス、硬化 |
| 複層 | 摩耗層、芯材、裏層 | バランスを取って接着 | 摩耗層の厚さ、芯材、バランス、接着、排出の分類 |
これは一般的な流れです。工場によって、複数回プレスしたり、大きな素材を切ったり、中間材を購入したりします。同じ順序と決めつけず、実際の構造の工程図を求めてください。
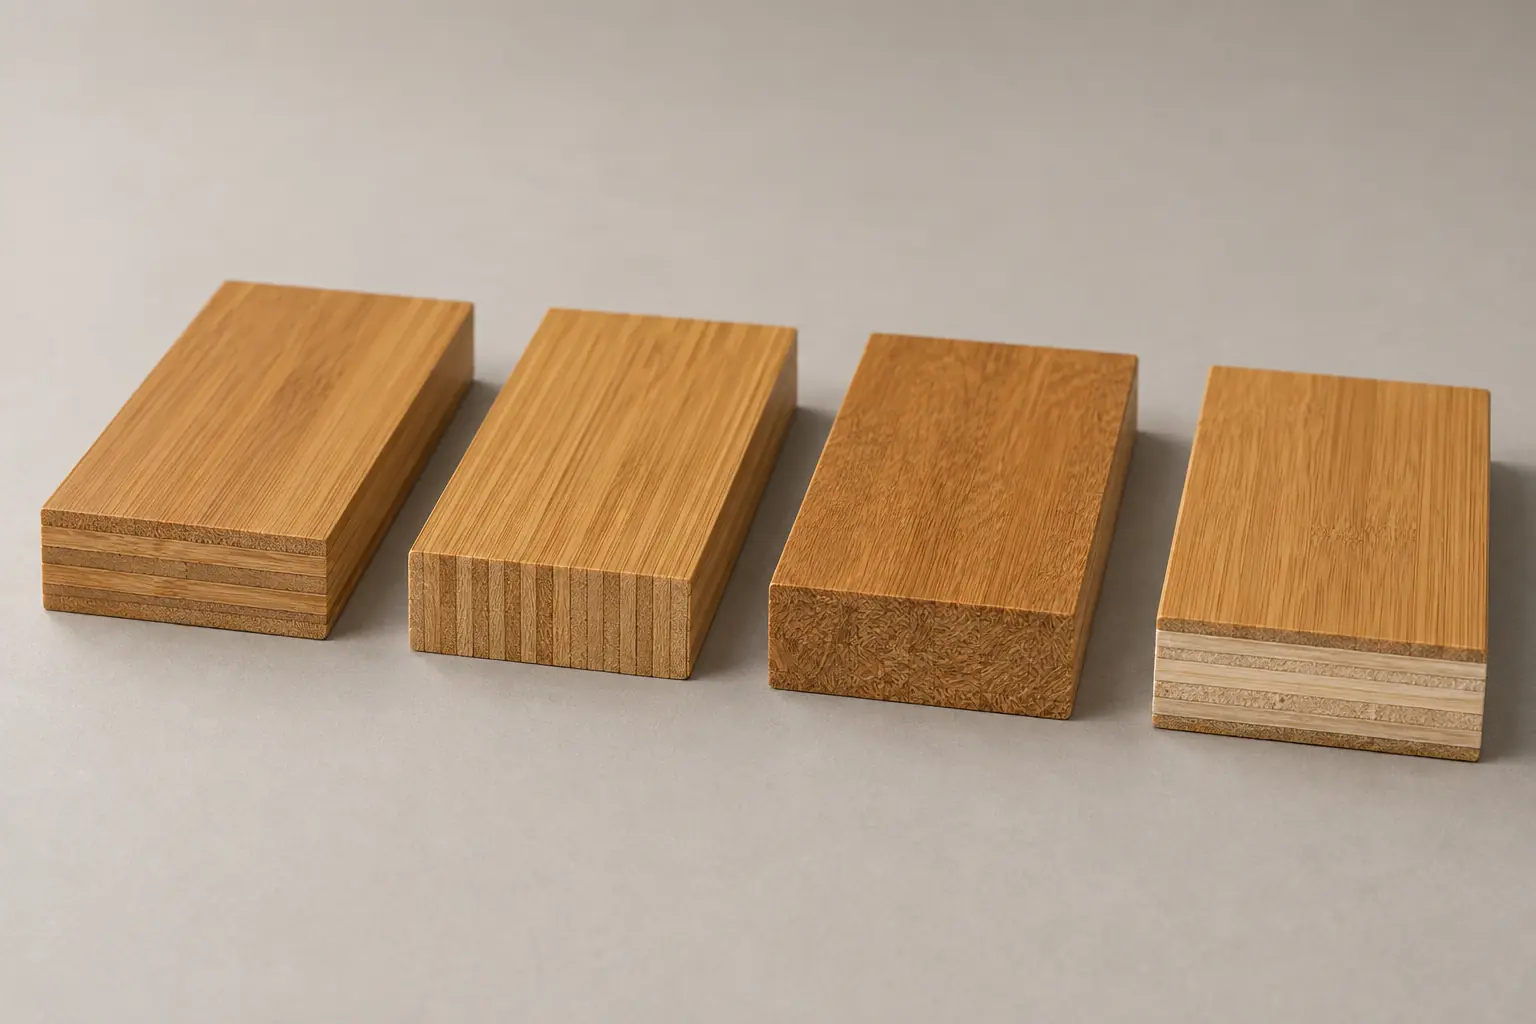
8. プレス後の環境調整と寸法合わせ
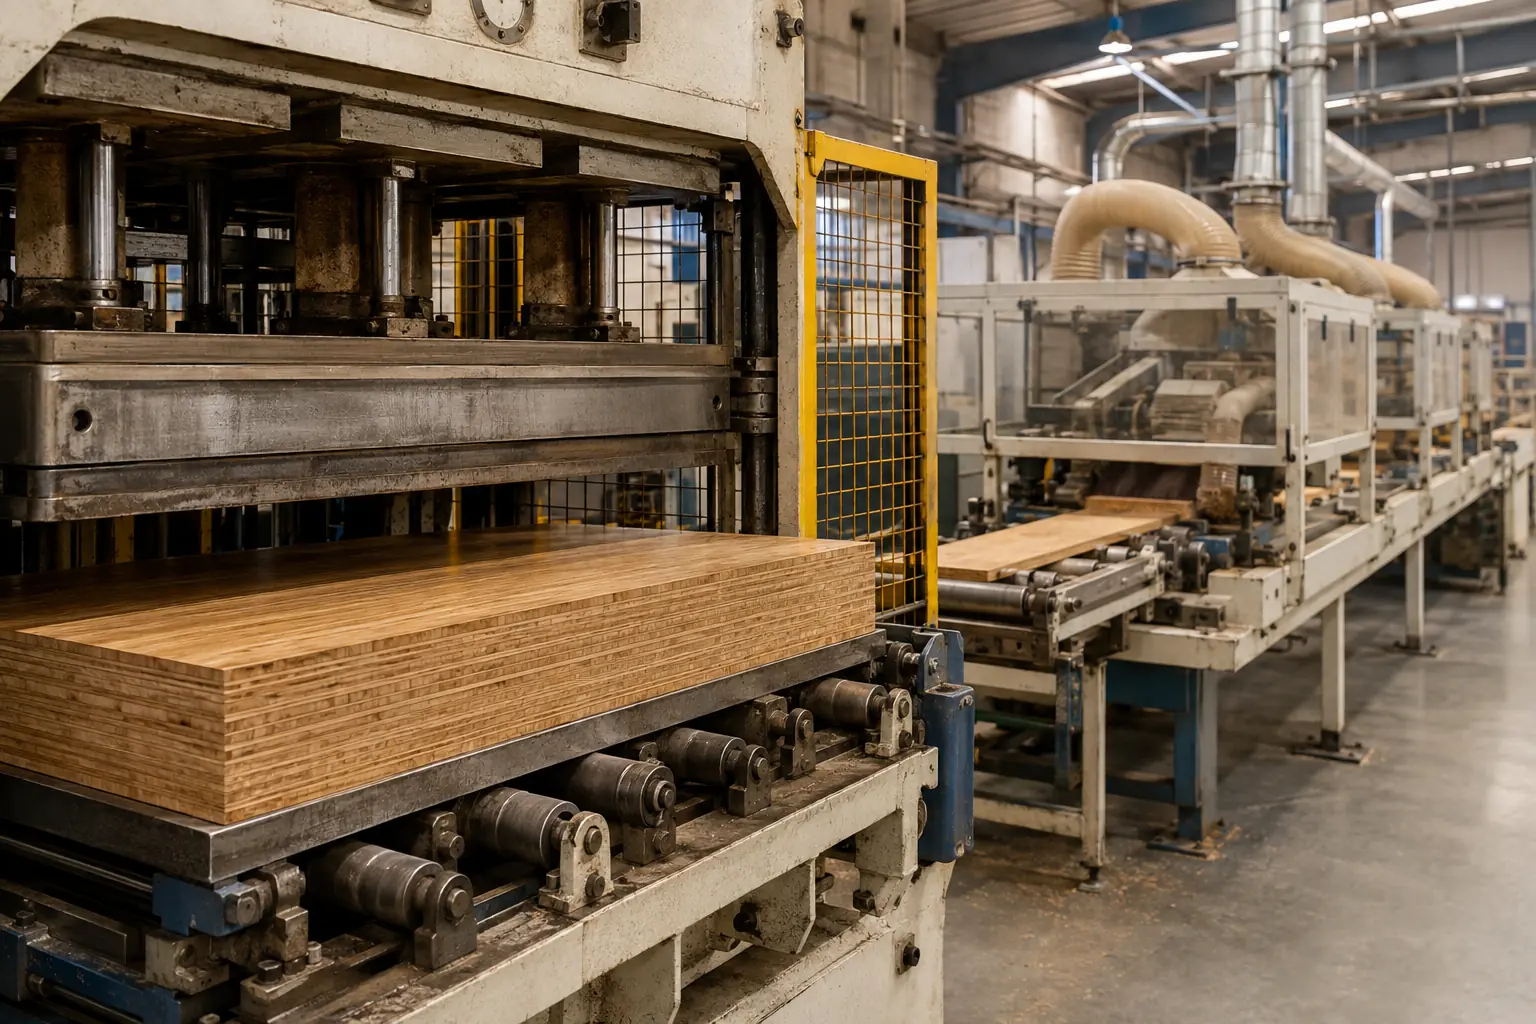
成形素材を冷却・硬化し、状態を均一にします。加工前の環境調整で、温度と水分の勾配を減らします。のこぎり、かんな、研磨で、管理された厚さに整えます。この段階を省くと、動き、寸法誤差、不良が増える場合があります。
9. 板の端部加工
素材を切り、直線の縁、さねはぎ、クリック式、その他の接合形状を加工します。厚さ、幅、まっすぐさ、直角度、側面と端面の形状が、かみ合わせを決めます。
複数枚の側面・端面の組み合わせを試してください。独自の端部形状では、使用許諾と見積もりに含む正確なシステムを確認します。
10. 研磨、着色、工場仕上げ
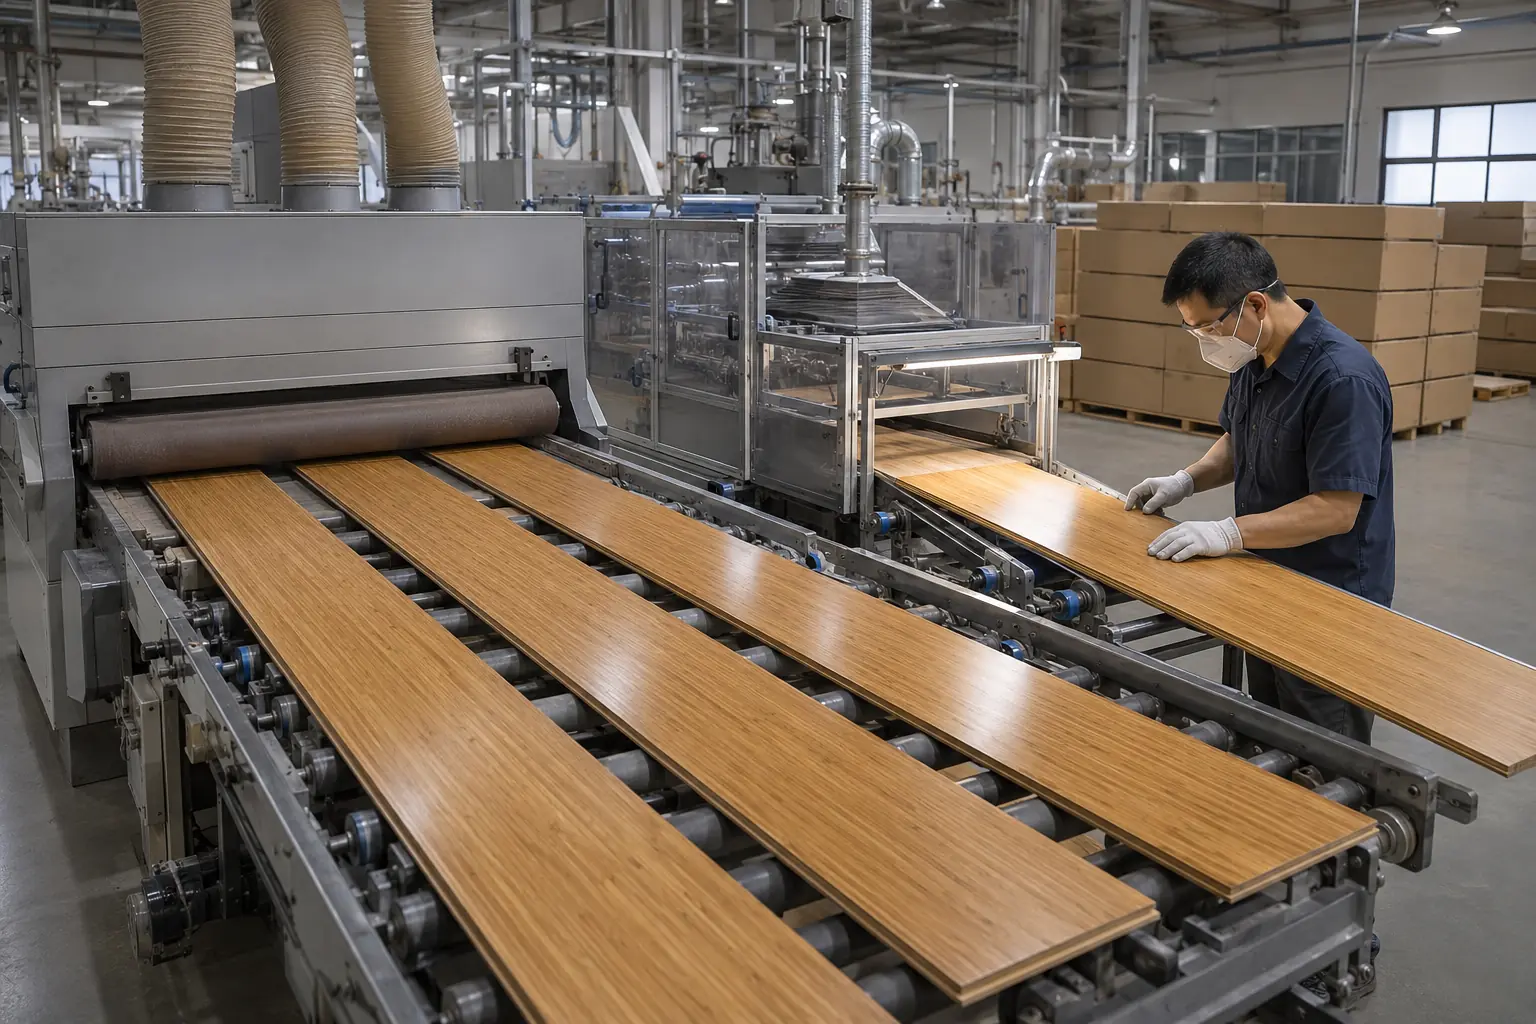
研磨で表面を準備し、着色、ブラッシング、型押しで色や質感を変える場合があります。工場仕上げ品には、仕様に合う下塗り、中間層、仕上げを施します。UV硬化は一般的ですが、化学組成、層数、添加剤、条件は異なります。
「商業用」「高耐摩耗」「耐傷」には、定義した方法と結果が必要です。塗装の層数だけでは性能を証明できません。システム全体と製品の試験を比較します。
11. 色分け、検査、包装
仕様に対して、寸法、平面性、まっすぐさ、縁、かみ合わせ、汚染、研磨跡、仕上げ、色、含水状態、箱の内容を選別・検査します。接着、摩耗、安定性、排出は、契約と市場に応じた検査・分析で評価します。
包装は長い仕上げ済みの縁を保護し、湿気を抑えます。箱にはSKU、色、ロット、数量を示し、パレット、角当て、ラップ、コンテナ積載を輸送経路に合わせて設計します。
フローリング固有の品質管理
パネルの管理に加え、施工と繰り返す表面使用に関係する確認が必要です。計画には次を含められます。
- 材料の特定、不良、追跡性
- 処理後、接着前、包装前の含水状態
- 細板の寸法と均一な繊維準備
- 接着剤の特定、塗布量や樹脂量、硬化
- 関連する場合の成形素材の密度
- 長さ、幅、厚さの公差
- 平面性、反り、横曲がり、ねじれ、直角度
- 接合部の寸法と組み合わせ試験
- 合意した方法による接着の健全性と剥離
- 色、光沢、質感、研磨、不良
- 専用方法による塗膜の接着、硬さ、摩耗
- 必要に応じた安定性と湿度への応答
- 市場に合わせた化学分析や排出試験
- 箱、ロット、コード、説明書、パレット
ISO 21629-1:2021は、硬さ以外も含む、屋内用竹フローリングの要求事項と試験を扱います。2026年10月6日の確認時点で、ISOカタログでは発行済みです。規格、版、限度は市場と契約に合わせて選択してください。引用するだけで屋外用途を対象とすることや、製品の適合性を示すことにはなりません。
工程の選択が製品を変える
| 工程の選択 | 考えられる影響 | 購入者の確認 |
|---|---|---|
| 水平・垂直の配置 | 模様、接合部、構造 | 断面、サンプル、接着要求 |
| 繊維と高密度化 | 密度、外観、加工、性能 | 記録と製品固有の物理試験 |
| 炭化や着色 | 色と材料の性質 | 承認範囲と比較データ |
| 複層芯材 | バランス、寸法、分類、施工 | すべての層、芯材文書、排出 |
| 端部形状 | 施工方法とかみ合わせ | 図面、必要なライセンス、組み合わせ |
| 塗膜 | 外観、清掃性、摩耗 | 仕様と合意した試験方法 |
接着剤、排出、販売市場
樹脂によって、必要な工程、接着、排出が異なります。「環境に優しい接着剤」「無毒」「ホルムアルデヒドゼロ」は、接着剤仕様と実際のフローリングの試験報告に代わりません。
米国では、EPAの複合木材製品に関する案内がTSCA Title VIを説明しています。2026年10月6日の公式資料確認では、該当する定義を満たす竹製MDF、パーティクルボード、合板も対象になり得ます。竹突き板をMDF、パーティクルボード、単板芯材に貼る構造も、規制対象の合板や積層製品になる場合があります。2024年3月22日から、免除されない積層製品には、広葉樹合板に定める試験・認証が必要です。PF/NAFに関する免除にも条件と記録が必要で、対象芯材の要求は残ります。正確な構造の分類、当事者の役割、日付、義務を確認してください。竹全般の免除はなく、すべての完成地板を一律に再試験する義務でもありません。他の仕向地には別の規則があります。
FSCについては、保有者、製品範囲、取引上の表示を確認します。床材用竹は認められた製品カテゴリーですが、ロゴだけで全注文が対象になるわけではありません。FSC認証ガイドをご覧ください。
避けたい単純化
- 「天然の防水材」:構造、接着剤、仕上げ、接合、施工、暴露条件が関係します。
- 「ストランドウーブンは常に木材より硬い」:製品と方法で変わるため、実際の報告書を比較します。
- 「炭化で強くなる」:熱は工程によって色と性質を変えます。
- 「無垢は一つの部材」:通常は細板や繊維を組み合わせます。
- 「複層品の芯材はすべて同じ」:材料、層、バランスは異なります。
- 「塗装の層が多ければ長持ち」:層数に加え、組成、厚さ、硬化、試験結果が重要です。
- 「竹なら環境に配慮している」:供給網と環境表示には証拠が必要です。
よくある質問
竹フローリングはどう製造しますか?
竹稈を細板や繊維にし、処理、乾燥、選別します。積層、高密度化、芯材への接着の後、環境調整、端部加工、研磨、仕上げ、検査、包装を行います。
どんな材料で構成されていますか?
積層した細板、樹脂を含む繊維、または竹の層と設計された芯材です。接着剤と塗膜も製品の一部です。
水平積層と垂直積層はどう違いますか?
通常はどちらも細板を使います。水平では幅広い面を表面と平行にし、垂直では細板を立てます。模様と形状が変わります。
ストランドウーブンはどう作りますか?
縦方向の束をほぐし、乾燥、樹脂付け、方向合わせ、圧縮を行います。素材を環境調整し、切断、端部加工、研磨、仕上げをします。工程と性能は異なります。
炭化は材料を変えますか?
はい。熱と水分で色が変わり、性質も変わる場合があります。一律の改善と考えず、データと承認する色の範囲を比較してください。
すべての地板は同じ工程ですか?
いいえ。構造と工場によって、処理、接着剤、プレス、環境調整、端部形状、仕上げが異なります。
工程を理解して、具体的に質問する
写真だけで判断せず、プレスに入る材料、含水状態と接着の管理、かみ合わせの確認、SKUを対象とする報告、ロットの選別と追跡を質問してください。
竹フローリングメーカーの評価ガイドもご覧ください。Fujian Xianxu Bamboo & Wood Co., Ltd.は、竹・木製品の特注プログラムをB2B向けに支援します。構造、寸法、用途、数量、仕向地、試験要件をお問い合わせページからお知らせください。実現性と製造経路は、見積もり前にプロジェクトごとに確認します。