

Come si produce un pavimento in bambù: processi e controlli
Come si produce un pavimento in bambù? Una tavola commerciale normalmente non viene ricavata da un solo palo. Il produttore divide i culmi in strisce o fasci di fibre, prepara ed essicca, incolla in un grezzo stabile, condiziona, lavora le tavole, applica la finitura e controlla. Il percorso cambia tra laminato orizzontale, verticale, strand-woven e multistrato.
« Pavimento in bambù lavorato » comprende costruzioni con anime, adesivi, densità, profili e finiture differenti. Una descrizione utile distingue fasi comuni e punti in cui le tipologie prendono percorsi diversi.
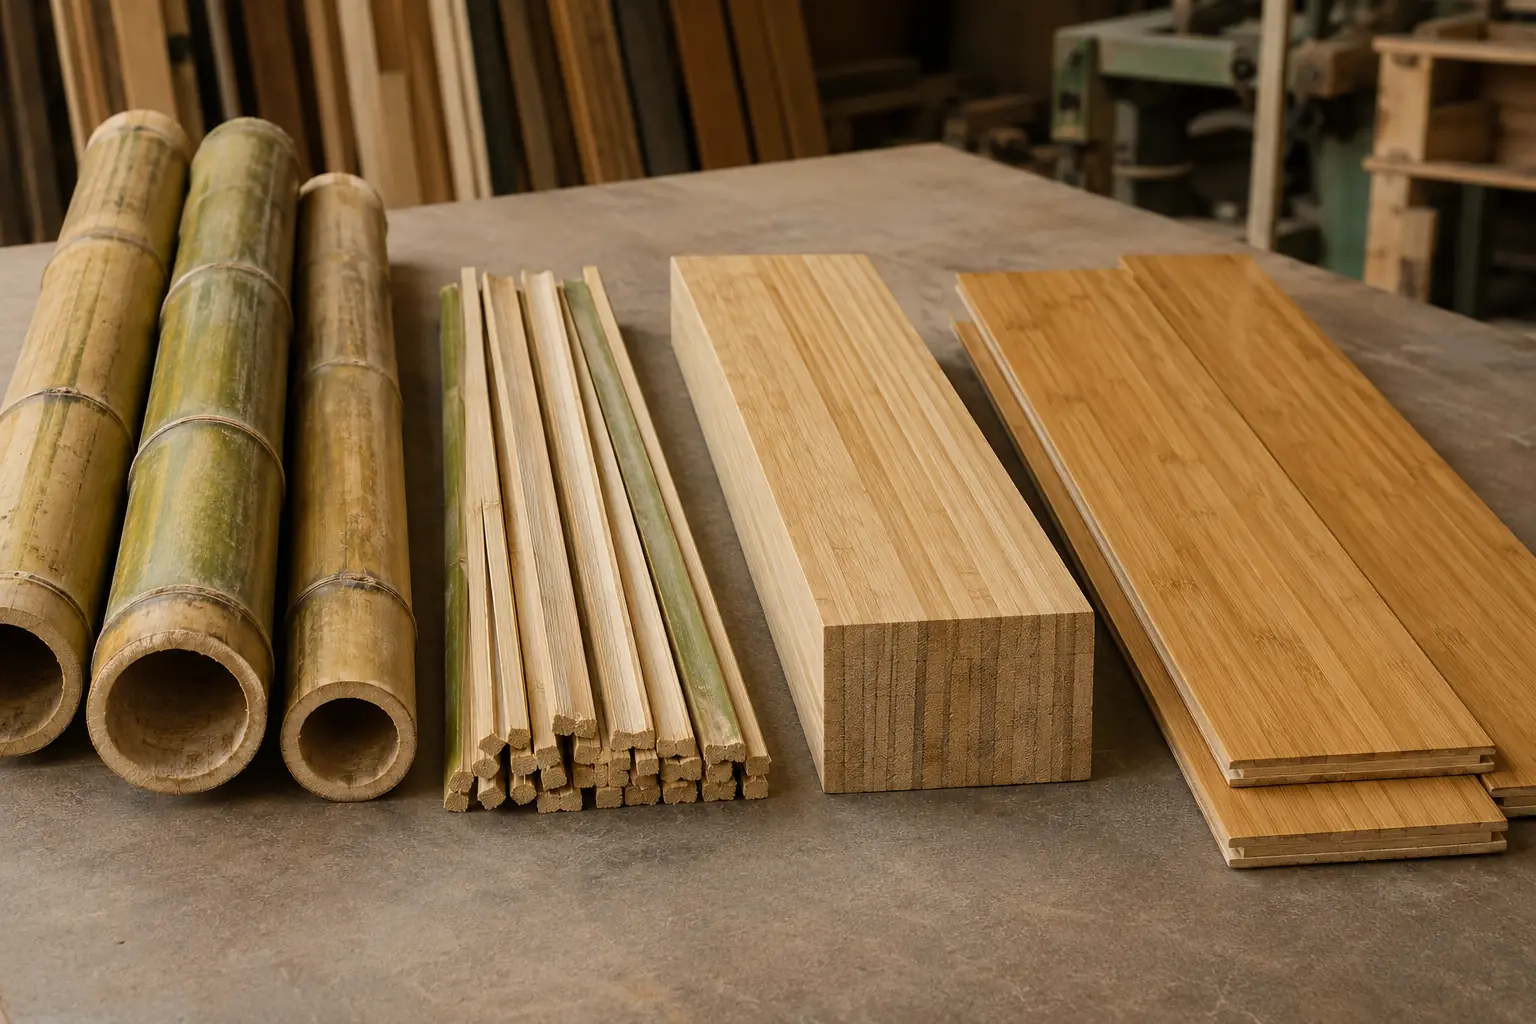
Il pavimento commerciale è un materiale ingegnerizzato
Il culmo è cavo, rastremato e suddiviso da nodi. La parete curva non diventa direttamente una tavola larga e piana: deve essere scomposta, essiccata, classificata e ricombinata. « Bambù massiccio » indica quindi di solito strisce laminate o fibre compresse, anziché una sezione unica del palo.
Pavimenti e compensato possono condividere preparazione, essiccazione, adesivo e pressatura, ma non sono intercambiabili. Il pavimento aggiunge profili di posa, finiture e controlli dimensionali e funzionali specifici. La guida ai produttori di compensato in bambù tratta separatamente i pannelli.
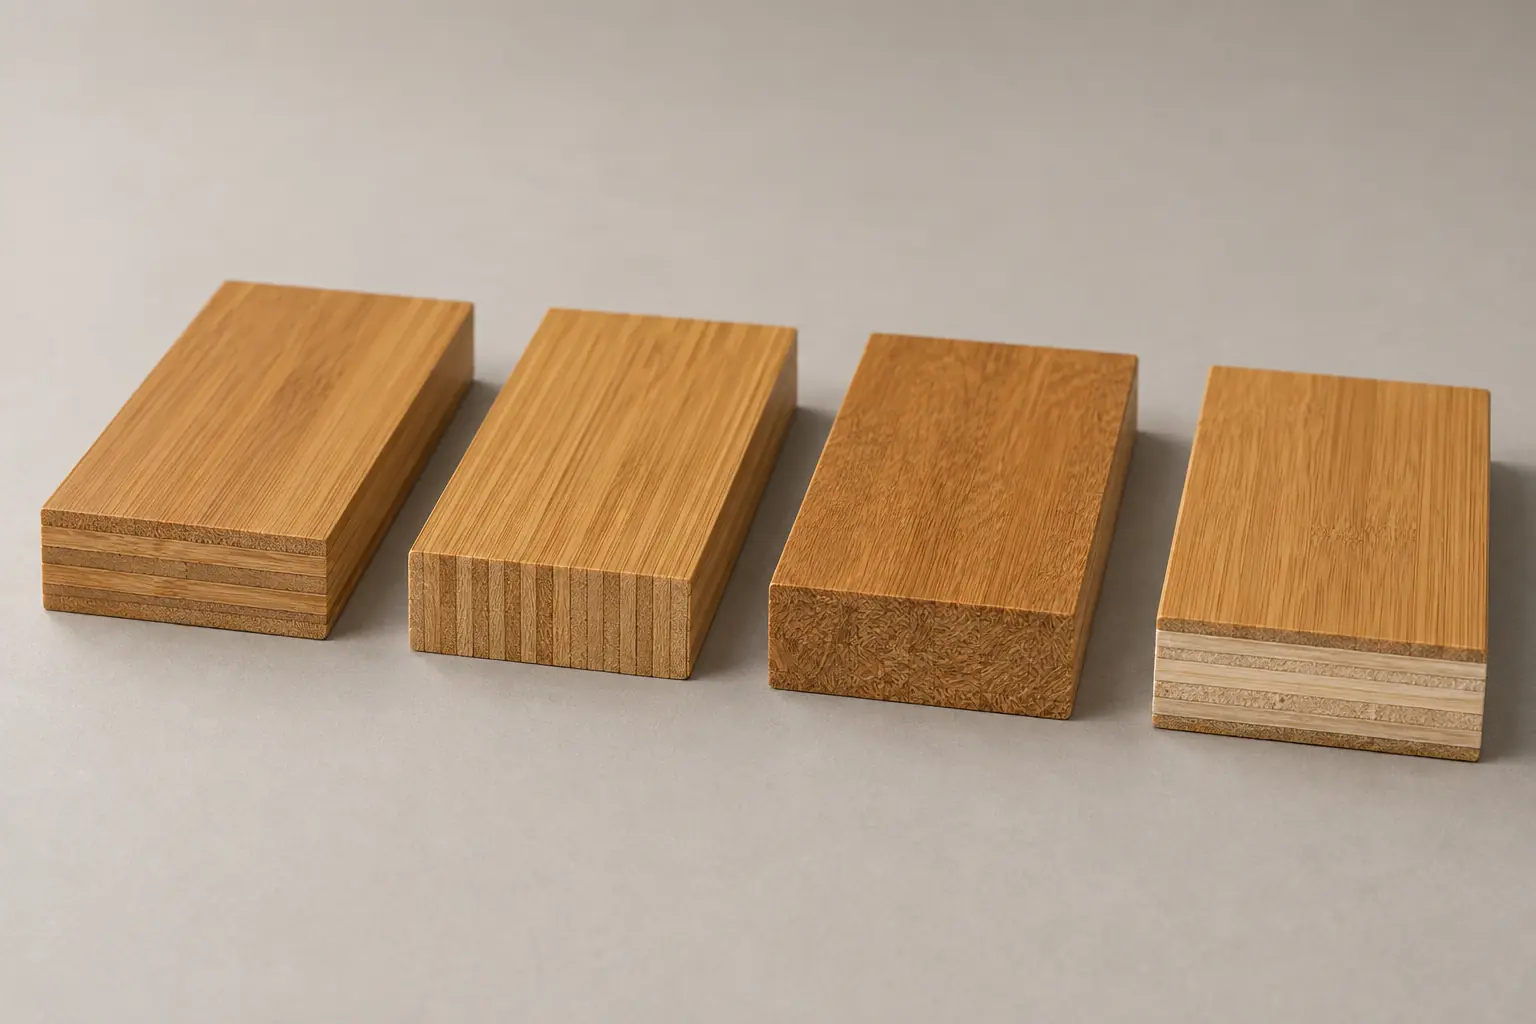
- Orizzontale: strisce con facce larghe visibili.
- Verticale: strisce poste di costa prima della laminazione.
- Strand-woven: fasci o strisce frantumate legati con resina e compressi; non è una tessitura tessile letterale.
- Multistrato ingegnerizzato: strato d’usura in bambù, anima multistrato o composita e strato di bilanciamento.
- Naturale, carbonizzato e tinto: percorsi di sviluppo del colore, non categorie strutturali autonome.
La produzione passo dopo passo
Video: il processo di produzione dei pannelli in bambù
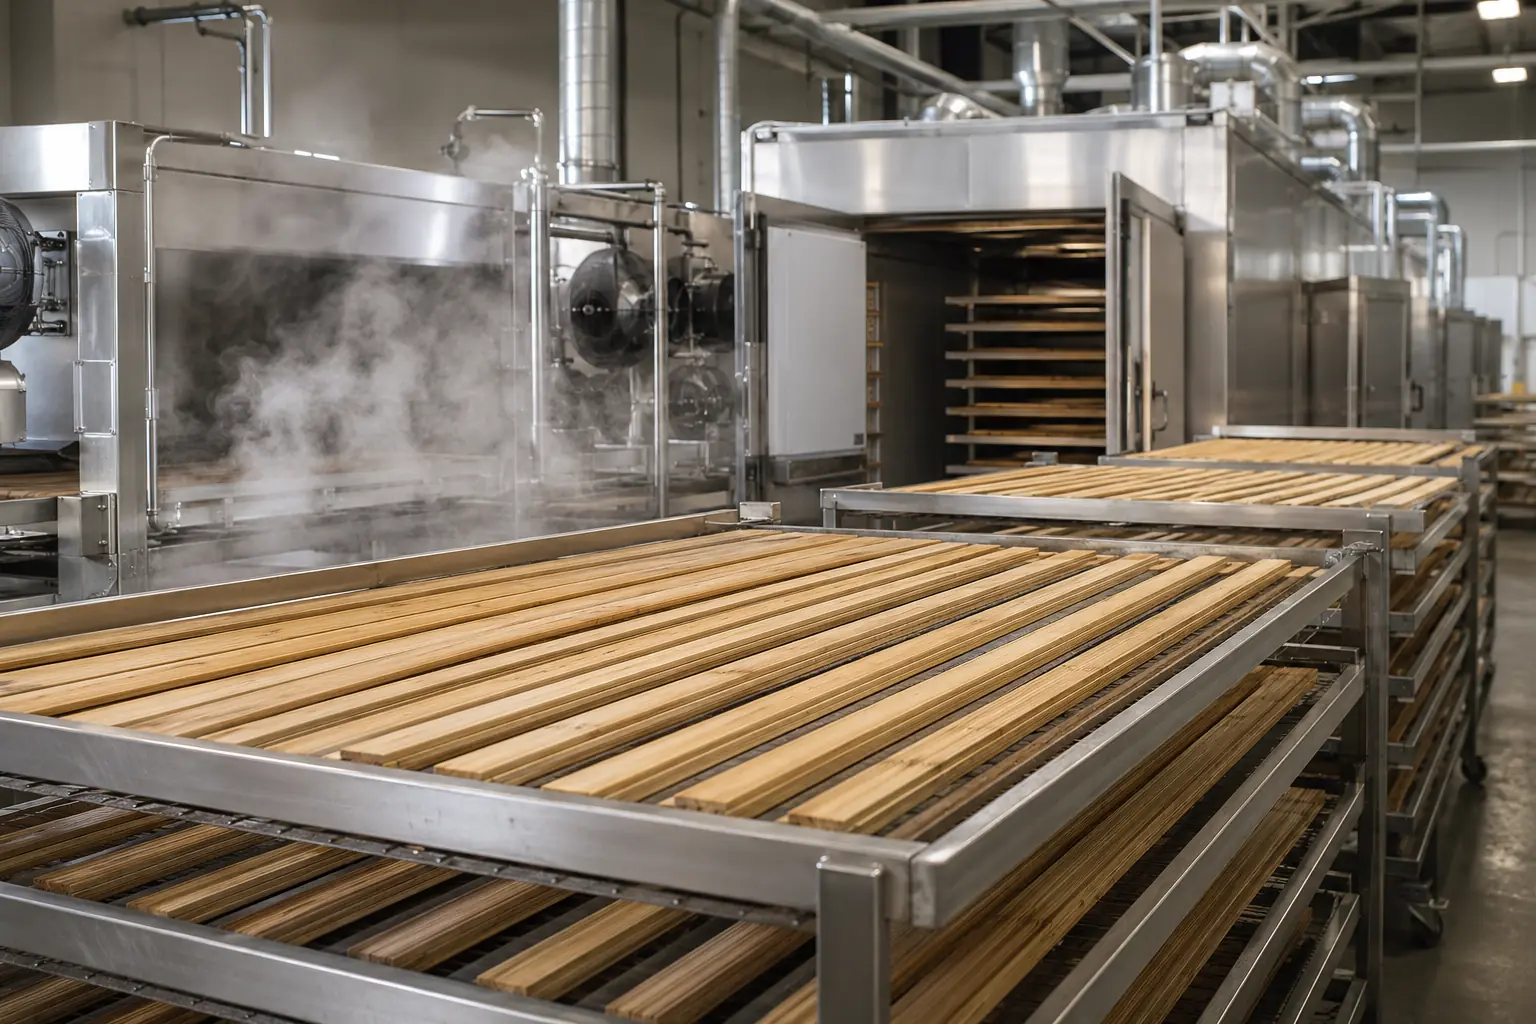
Questo breve video mostra la produzione di pannelli in bambù, compresa l’essiccazione delle strisce di bambù in essiccatoio per controllarne il contenuto di umidità. Guardalo insieme alle fasi di produzione illustrate di seguito.
1. Selezione e controllo del bambù in ingresso
Si definiscono specie, maturità, diametro, spessore della parete, rettilineità e condizioni visibili. L’ispezione cerca spaccature, scolorimenti, muffa, insetti e difetti. Il materiale deve avere un lotto che colleghi registrazioni successive e tavole alla partita d’origine.
Non esiste una maturità universale per tutte le specie e i processi. Chiedete criteri del produttore e relazione con la costruzione proposta, oltre a generiche dichiarazioni d’età.
2. Taglio trasversale e divisione
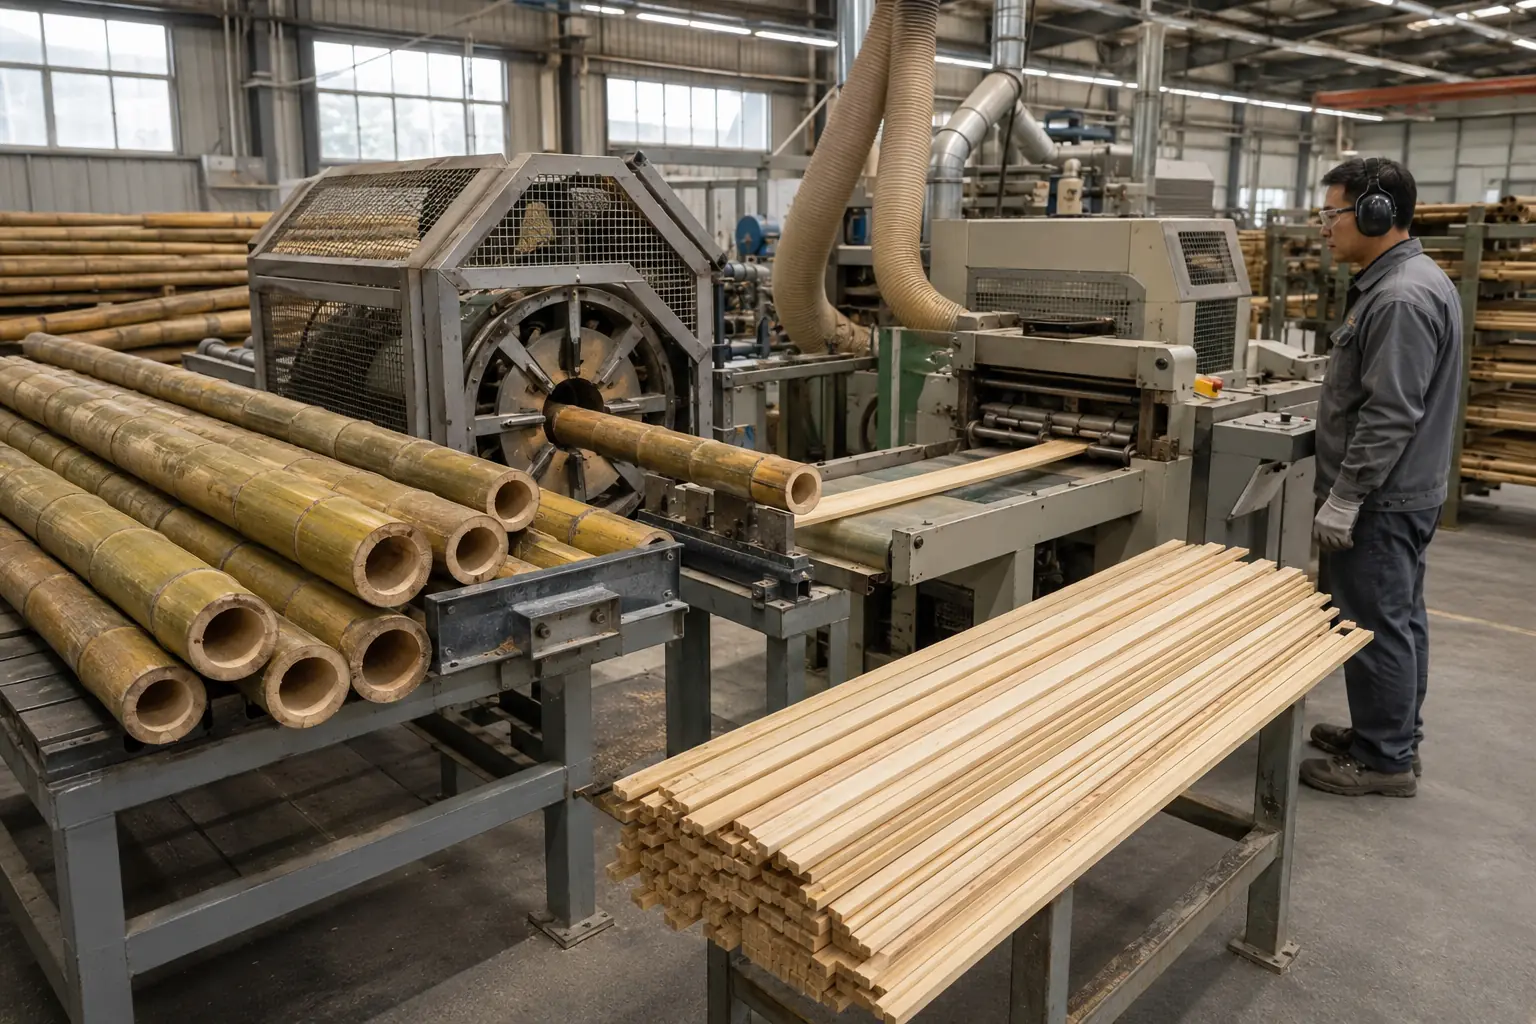
I culmi sono tagliati in lunghezze gestibili e divisi longitudinalmente. Numero e larghezza delle sezioni dipendono da culmo e prodotto. Diaframmi dei nodi e parti irregolari vengono rimossi o rifilati per alimentare le attrezzature uniformemente.
Diametro e parete cambiano lungo il culmo: il taglio deve bilanciare resa utile e qualità dimensionale di strisce o fibre.
3. Rimozione degli strati esterno e interno
Si rimuovono o calibrano la pelle esterna dura e cerosa e lo strato interno più morbido. Le strisce vengono piallate in sezioni rettangolari regolari. Larghezza e spessore uniformi favoriscono trattamento, essiccazione e incollaggio; geometrie scadenti possono causare vuoti, giunti deboli e lavorazioni eccessive.
4. Trattamento e sviluppo del colore
Possono essere usati estrazione in acqua calda, bollitura, vapore, sbiancamento o altri processi specifici. Gli obiettivi includono rimozione di zuccheri e amidi solubili, pulizia o colore. Chimica e controlli variano, senza una ricetta universale.
La carbonizzazione usa calore e umidità per scurire il materiale in profondità. Tempo e temperatura modificano anche le proprietà: non si può affermare che aumenti sempre resistenza, durezza o tenuta all’acqua. Approvate la gamma cromatica e richiedete dati specifici.
5. Essiccazione e condizionamento controllati
Dopo lavorazioni umide, strisce e fibre devono raggiungere un’umidità adatta ad adesivo, costruzione e uso. L’uniformità del lotto conta quanto la media. Materiale troppo umido, secco o disomogeneo può creare problemi in incollaggio, pressatura, lavorazione, deposito e posa.
L’obiettivo e la variazione ammessa vanno nella specifica, secondo costruzione, processo e clima di destinazione. Il produttore deve indicare punti di misura, strumento o metodo in stufa e gestione dei pezzi fuori intervallo, senza un valore unico applicabile a tutto.
6. Lavorazione precisa e classificazione
Per laminati, le strisce asciutte sono piallate e classificate per colore, fibre e difetti. Geometria uniforme favorisce grezzi piani e incollaggi affidabili. Per strand-woven, il bambù è aperto o frantumato in fasci longitudinali, poi essiccato e classificato prima della resina.
Le regole di classificazione determinano l’aspetto. Sono normali variazioni naturali, ma intervalli di colore, nodi, striature e superficie devono essere documentati. Approvate un campione di più tavole, non una sola eccezionalmente uniforme.
7. Adesivo, disposizione e pressatura
Il materiale viene incollato e disposto secondo il sistema scelto. Controllate identità e lotto dell’adesivo, quantità stesa, tempo aperto, umidità, temperatura, pressione e maturazione. I valori dipendono da resina, spessore, costruzione e attrezzatura: appartengono alle specifiche del processo, non a una ricetta generica.
| Percorso | Prima della pressa | Formazione del grezzo | Controlli importanti |
|---|---|---|---|
| Orizzontale | Strisce calibrate | Facce larghe generalmente parallele alla superficie, laminate | Spessori, colore, copertura adesiva e allineamento |
| Verticale | Strisce calibrate | Strisce di costa incollate affiancate | Dimensioni, chiusura giunti, rettilineità e distribuzione colore |
| Strand-woven | Fasci longitudinali aperti o frantumati | Resinati o impregnati, orientati e compressi | Preparazione, distribuzione resina, densità, pressatura e maturazione |
| Multistrato | Strato d’usura, anime e retro | Assemblaggio bilanciato incollato | Spessore d’usura, anima, bilanciamento, adesione e classificazione emissioni |
Questi sono percorsi generali. Una fabbrica può pressare più volte, tagliare grandi grezzi o comprare intermedi. Richiedete la mappa della costruzione effettiva anziché presumere una sequenza identica.
8. Condizionamento dopo pressatura e calibrazione
I grezzi devono raffreddarsi, maturare e uniformarsi. Il condizionamento riduce gradienti di temperatura e umidità prima della lavorazione. Sega, pialla e levigatura portano allo spessore controllato. Saltare questa fase può aumentare movimenti, imprecisioni e difetti.
9. Profilatura delle tavole
I grezzi vengono tagliati e lavorati con bordi diritti, maschio-femmina, click o altro collegamento. Spessore, larghezza, rettilineità, squadratura e geometria di lati e teste determinano l’accoppiamento.
Provate l’assemblaggio di più tavole sui lati e sulle teste. Per profili proprietari, confermate autorizzazione e sistema esatto del preventivo.
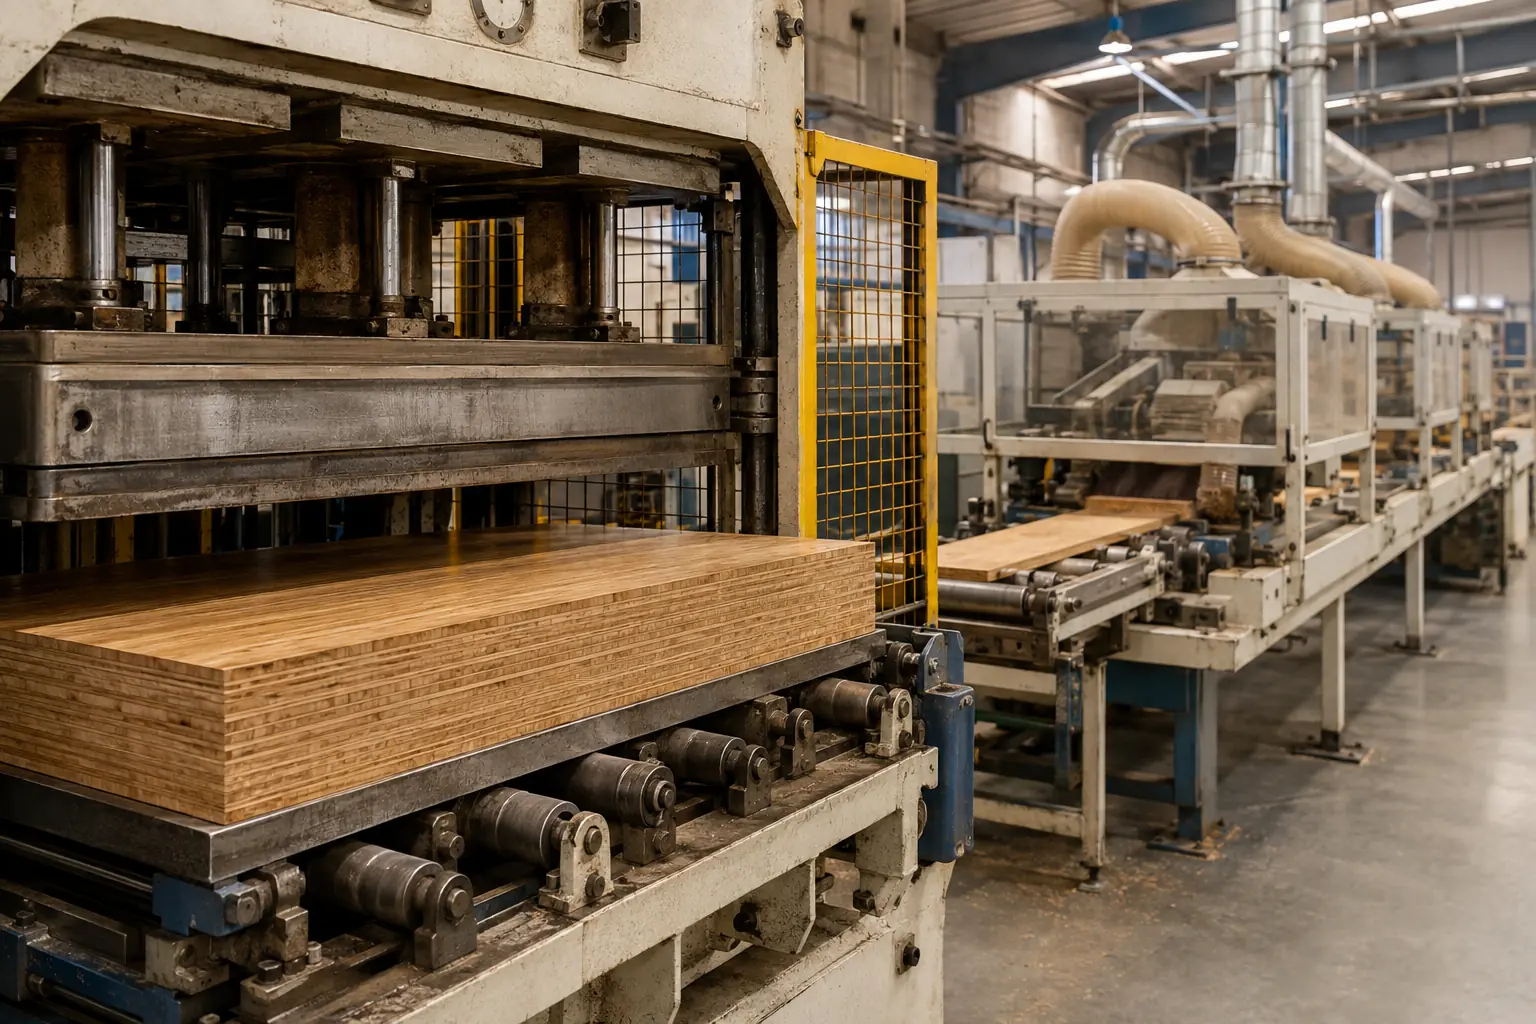
10. Levigatura, tinta e finitura di fabbrica
La levigatura prepara la superficie; tinta, spazzolatura o goffratura possono modificare colore e texture. I prefiniti ricevono primer, strati intermedi e finitura adeguati alla specifica. La polimerizzazione UV è comune, ma chimica, numero di strati, additivi e parametri variano.
« Commerciale », « alta usura » o « antigraffio » richiedono metodo e risultati definiti. Contare gli strati non dimostra prestazioni: confrontate sistema completo e prove del prodotto.
11. Classificazione cromatica, ispezione e confezione
Si classificano e controllano tavole contro la specifica: misure, planarità, rettilineità, bordi, incastri, contaminazione, segni di levigatura, finitura, colore, umidità e contenuto dei cartoni. Adesione, usura, stabilità ed emissioni sono valutate con controlli o analisi secondo contratto e mercato.
L’imballaggio protegge bordi lunghi finiti e limita l’umidità. Cartoni devono indicare SKU, colore, lotto e quantità; pallet, angolari, avvolgimento e carico container devono essere progettati per il percorso.
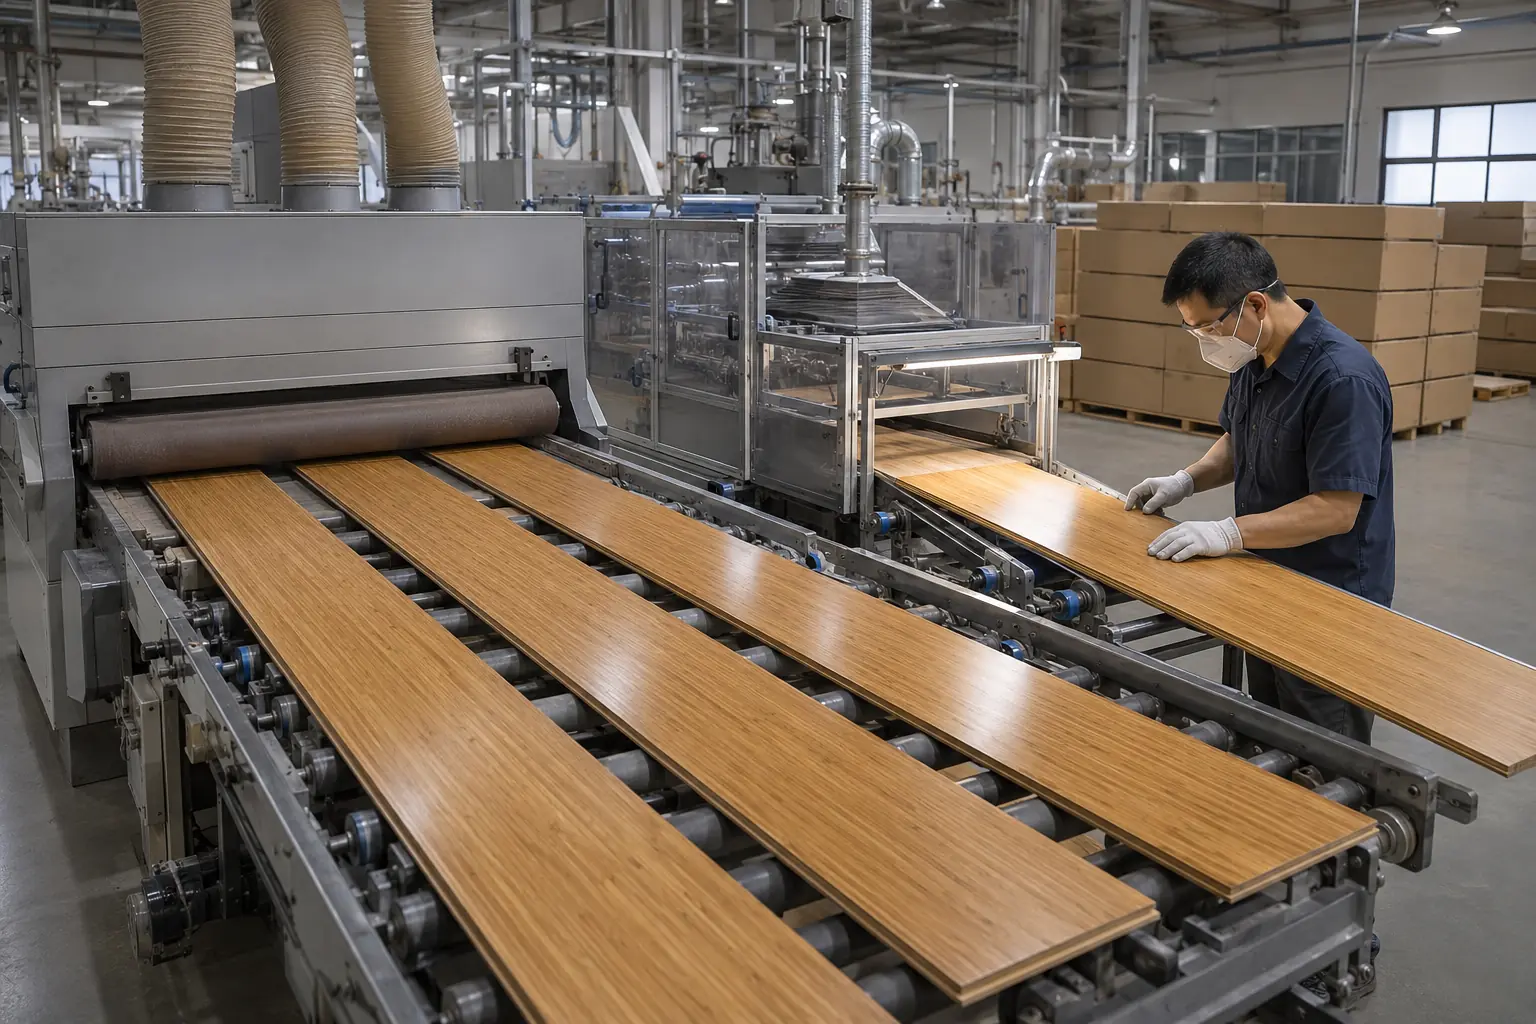
Controlli qualità specifici del pavimento
Oltre ai controlli dei pannelli, servono verifiche legate alla posa e all’uso ripetuto della superficie. Il piano può includere:
- Identità della materia, difetti e tracciabilità
- Umidità dopo trattamento, prima dell’adesivo e della confezione
- Misure delle strisce e preparazione uniforme delle fibre
- Identità dell’adesivo, quantità o resina e maturazione
- Densità del grezzo dove pertinente
- Tolleranze di lunghezza, larghezza e spessore
- Planarità, curvatura, deviazione laterale, torsione e squadratura
- Misure e prove degli incastri
- Integrità adesiva e delaminazione con metodo concordato
- Colore, lucentezza, texture, levigatura e difetti
- Adesione del rivestimento, durezza e usura con metodi specifici
- Stabilità e risposta all’umidità se richieste
- Analisi chimiche o emissioni per il mercato
- Cartoni, lotto, codici, istruzioni e pallet
ISO 21629-1:2021 tratta requisiti e prove dei pavimenti in bambù per interni, oltre alla durezza. Il catalogo ISO la indica come pubblicata nella verifica del 6 ottobre 2026. Norme, edizioni e limiti vanno selezionati per mercato e contratto: la citazione non copre automaticamente impieghi esterni e non dimostra la conformità del prodotto.
Come le scelte di processo cambiano il pavimento
| Scelta | Possibile effetto | Verifica dell’acquirente |
|---|---|---|
| Disposizione orizzontale o verticale | Venatura, giunti e costruzione | Sezione, campione e requisiti d’incollaggio |
| Fibre e densificazione | Densità, aspetto, lavorazione e prestazioni | Registri e prove fisiche specifiche |
| Carbonizzazione o tinta | Colore e comportamento del materiale | Gamma approvata e dati comparativi |
| Anima multistrato | Bilanciamento, misure, classificazione e posa | Strati completi, documenti dell’anima ed emissioni |
| Profilo del bordo | Metodo di posa e accoppiamento | Disegno, licenza se pertinente e assemblaggio |
| Rivestimento | Aspetto, pulibilità e usura | Specifica e metodo di prova concordato |
Adesivi, emissioni e mercato
Resine diverse richiedono processi diversi e producono legami ed emissioni differenti. « Colla ecologica », « non tossico » o « zero formaldeide » non sostituiscono specifica dell’adesivo e rapporto sul pavimento effettivo.
Negli Stati Uniti le indicazioni EPA sui prodotti compositi spiegano il quadro TSCA Title VI. La verifica ufficiale del 6 ottobre 2026 conferma che MDF, truciolare e compensati in bambù che soddisfano le definizioni pertinenti possono essere coperti; anche impiallacciatura di bambù su MDF, truciolare o anima di piallacci può costituire compensato o prodotto laminato regolamentato. Dal 22 marzo 2024 i laminati non esenti richiedono le prove e la certificazione previste per il compensato di latifoglie. Le esenzioni PF/NAF richiedono condizioni e registri, mentre le anime coperte restano soggette ai requisiti. Determinate classificazione, ruoli, date e obblighi della costruzione precisa: non esiste un’esenzione generale del bambù né un obbligo universale di ritestare ogni pavimento finito. Altre destinazioni hanno regole proprie.
Per FSC verificate titolare, campo del prodotto e dichiarazione commerciale. Il bambù per pavimenti è una categoria riconosciuta, ma un logo non copre automaticamente ogni ordine. Consultate la guida alla certificazione FSC.
Semplificazioni da evitare
- « Naturalmente impermeabile »: contano costruzione, adesivo, finitura, giunti, posa ed esposizione.
- « Strand-woven sempre più duro del legno »: prodotto e metodo cambiano; confrontate rapporti reali.
- « Carbonizzazione più resistente »: il calore modifica colore e proprietà secondo il processo.
- « Massiccio significa pezzo unico »: normalmente si assemblano strisce o fibre.
- « Tutti i multistrato hanno la stessa anima »: materiali, strati e bilanciamento variano.
- « Più strati di vernice, più durata »: chimica, spessore, maturazione e risultati contano oltre al numero.
- « Bambù automaticamente sostenibile »: filiera e dichiarazioni ambientali richiedono prove.
Domande frequenti
Come si produce il pavimento in bambù?
I culmi diventano strisce o fibre, trattate, asciugate e classificate. Si laminano, densificano o uniscono a un’anima. Seguono condizionamento, profili, levigatura, finitura, controllo e confezione.
Da quali materiali è composto?
Strisce laminate, fibre con resina oppure strato in bambù e anima ingegnerizzata. Anche adesivi e rivestimenti fanno parte del prodotto.
Che differenza c’è tra orizzontale e verticale?
Entrambi usano normalmente strisce: nell’orizzontale le facce larghe sono parallele alla superficie, nel verticale le strisce sono di costa. Cambiano disegno e geometria.
Come nasce lo strand-woven?
Fasci longitudinali vengono aperti, asciugati, resinati, orientati e compressi. Il grezzo è poi condizionato, tagliato, profilato, levigato e finito. Processi e prestazioni variano.
La carbonizzazione cambia il materiale?
Sì, calore e umidità cambiano colore e possono cambiare le proprietà. Non presumete un miglioramento universale; confrontate dati e gamma approvata.
Tutti i pavimenti seguono la stessa lavorazione?
No. Costruzioni e fabbriche differiscono per trattamento, adesivo, pressatura, condizionamento, profili e finiture.
Usare il processo per chiedere meglio
Andate oltre la foto: quale materiale entra in pressa, come si controllano umidità e adesione, come si verificano gli incastri, quali rapporti coprono lo SKU e come si classificano e tracciano i lotti?
Proseguite con la guida per valutare i produttori di pavimenti in bambù. Fujian Xianxu Bamboo & Wood Co., Ltd. offre supporto B2B per programmi personalizzati in bambù e legno. Inviate costruzione, misure, uso, quantità, destinazione e prove dalla pagina contatti. Fattibilità e percorso produttivo devono essere confermati per il progetto prima del preventivo.