

Comment fabrique-t-on un sol en bambou ? Des chaumes aux lames finies
Comment fabrique-t-on un sol en bambou ? Une lame commerciale n’est normalement pas découpée dans une seule canne massive. Les fabricants divisent les chaumes en lamelles ou faisceaux de fibres, préparent et sèchent la matière, la collent en ébauche stable, la conditionnent, usinent les lames, appliquent la finition prévue puis inspectent. Le circuit change selon construction horizontale, verticale, densifiée ou contrecollée.
Cette distinction importe à l’acheteur. « Sol en bambou manufacturé » recouvre différents cœurs, colles, densités, profils et systèmes de finition. La description doit expliquer les étapes communes et les bifurcations selon le produit.
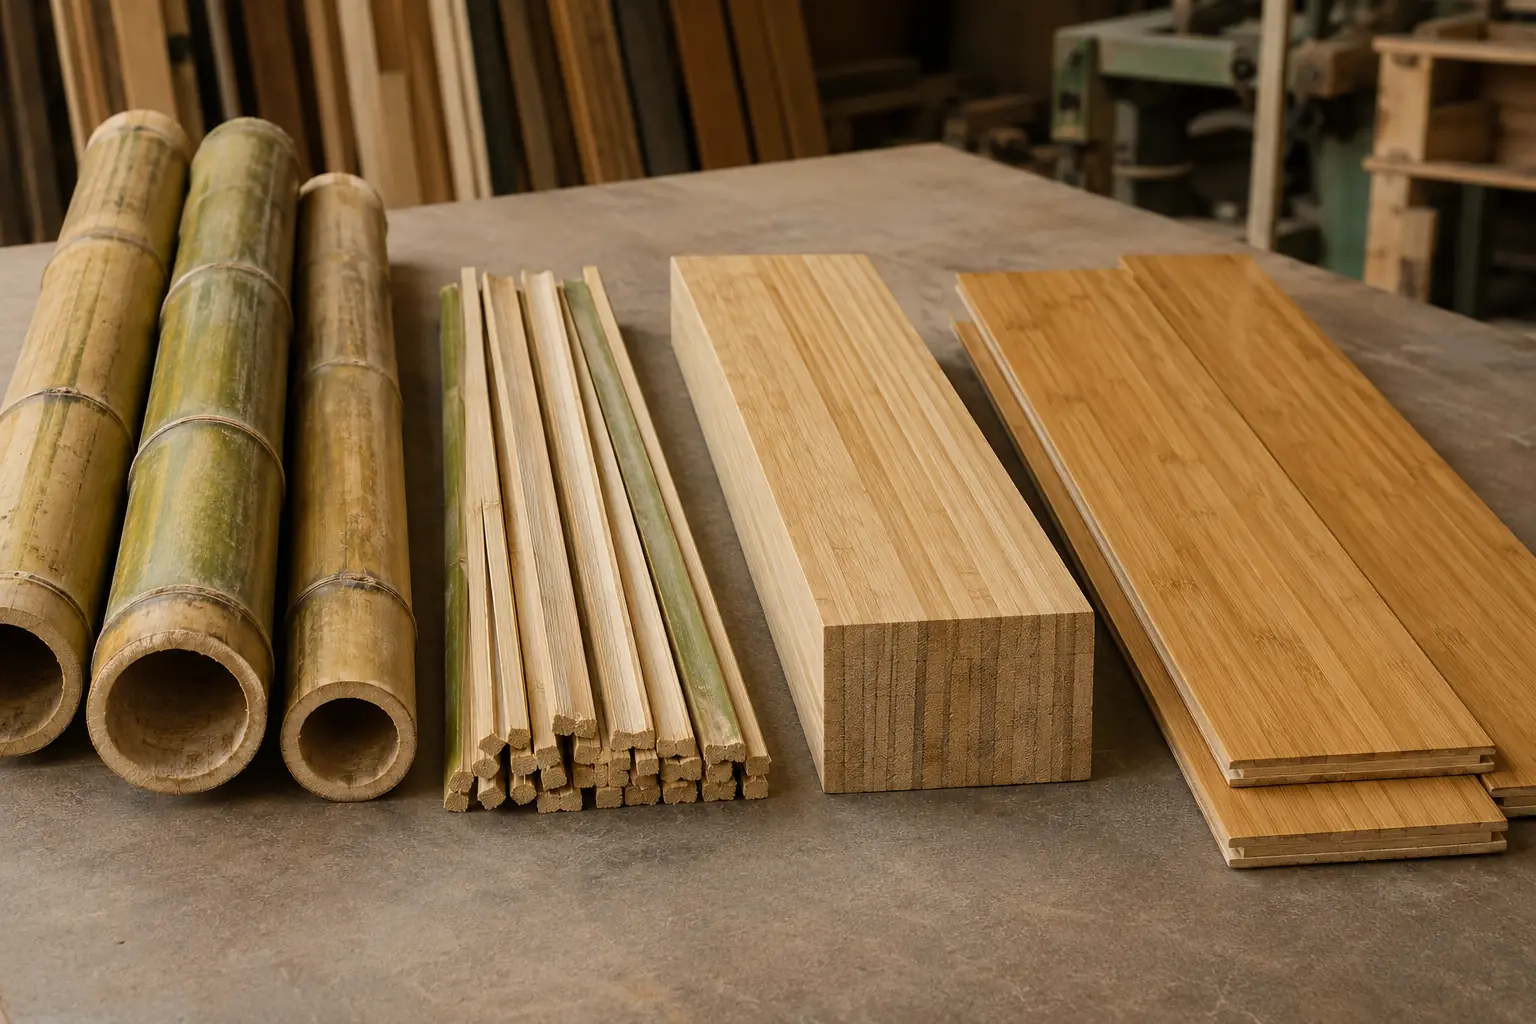
Le sol manufacturé en bambou est un matériau recomposé
Un chaume est creux, effilé et séparé par des nœuds. Sa paroi courbe ne peut devenir directement une large lame plane. Il faut la diviser en éléments séchables, classables et recombinables. Ainsi, « sol en bambou massif » désigne généralement des lamelles collées ou fibres comprimées, et non une section unique de canne.
Sol et contreplaqué peuvent partager préparation, séchage, colle et pressage, sans être interchangeables. Le sol ajoute profils de pose, finition et contrôles dimensionnels et fonctionnels spécifiques. Notre guide des fabricants de contreplaqué de bambou traite séparément les panneaux.
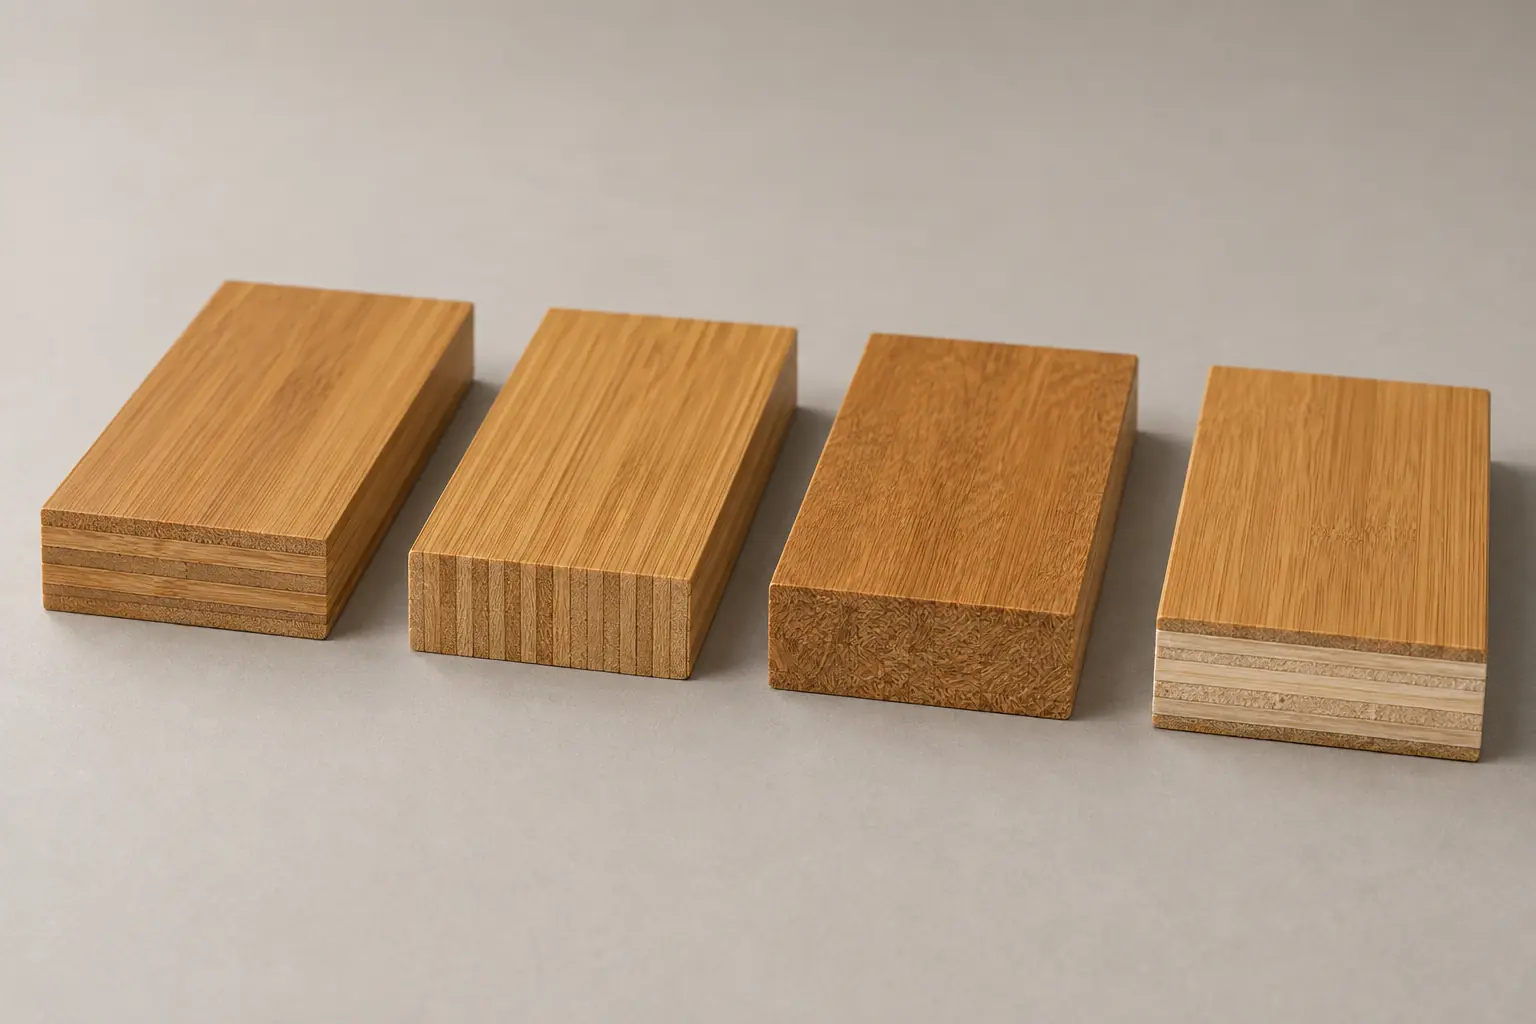
- Bambou horizontal : lamelles disposées avec leurs faces larges visibles.
- Bambou vertical : lamelles tournées sur chant avant collage.
- Bambou densifié ou strand-woven : faisceaux ou fibres écrasées, liés par résine et comprimés ; ils ne sont pas tissés comme un textile.
- Sol contrecollé en bambou : couche d’usure en bambou, cœur multicouche ou composite et couche d’équilibrage.
- Naturel, carbonisé et teinté : termes principalement liés à la couleur, pas à eux seuls à la structure.
Étapes de fabrication d’un sol en bambou
Vidéo : fabrication de panneaux en bambou
Cette courte vidéo présente la fabrication de panneaux en bambou, notamment le séchage des lamelles de bambou en séchoir afin de maîtriser leur teneur en humidité. Regardez-la en complément des étapes de fabrication ci-dessous.
1. Sélection et contrôle à réception
Identifiez espèce, maturité, diamètre, épaisseur de paroi, rectitude et état visible. Le contrôle peut écarter fentes, décoloration, moisissure, insectes et autres défauts. Reliez la matière à un lot pour tracer ensuite procédés et produits finis jusqu’à l’origine.
Aucune maturité universelle ne convient à toutes les espèces et tous les procédés. Demandez les critères de matière et leur lien avec la construction, plutôt qu’accepter une affirmation d’âge sans preuve.
2. Tronçonnage et fendage
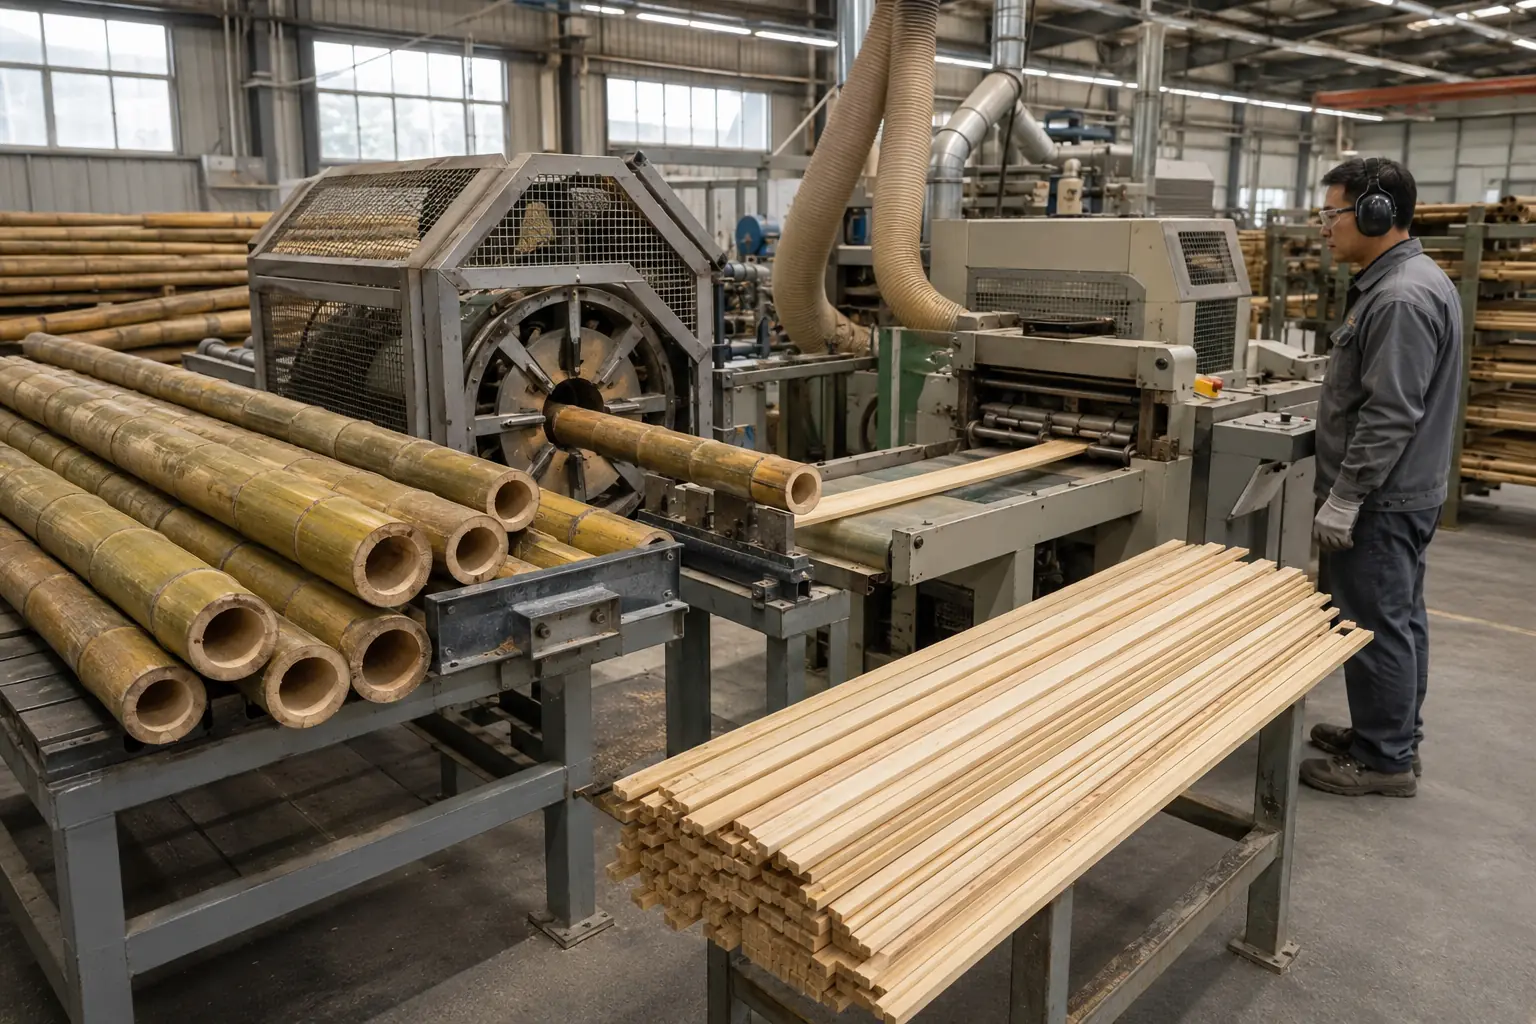
Les chaumes sont coupés en longueurs maniables puis fendus longitudinalement. Nombre et largeur des sections dépendent du chaume et de la cible. Les diaphragmes des nœuds et portions irrégulières sont retirés ou ajustés pour une alimentation régulière des équipements.
Le rendement de coupe compte, car diamètre et paroi varient le long de la canne. L’usine doit équilibrer rendement utile et qualité dimensionnelle des lamelles ou fibres.
3. Retrait des couches extérieure et intérieure
La peau dure et cireuse ainsi que la couche intérieure plus tendre sont retirées ou calibrées. Les lamelles sont rabotées en sections rectangulaires régulières. Largeur et épaisseur constantes favorisent traitement, séchage, collage et lamellation homogènes. Une mauvaise géométrie peut créer jours, joints faibles ou usinage excessif.
4. Traitement et développement de la couleur
Le bambou préparé peut subir extraction à l’eau chaude, ébullition, vapeur, blanchiment ou autre procédé propre à l’usine. Le but peut être d’extraire sucres et amidons solubles, nettoyer ou développer une couleur. Produits chimiques et contrôles varient : ce n’est pas une recette universelle.
La carbonisation emploie chaleur et humidité pour assombrir la matière, au-delà d’une teinte de surface. Durée et température modifient couleur et propriétés. Elle ne rend pas automatiquement le sol plus fort, dur ou résistant à l’eau. Approuvez une plage de couleur et demandez les performances du produit exact.
5. Séchage et conditionnement maîtrisés
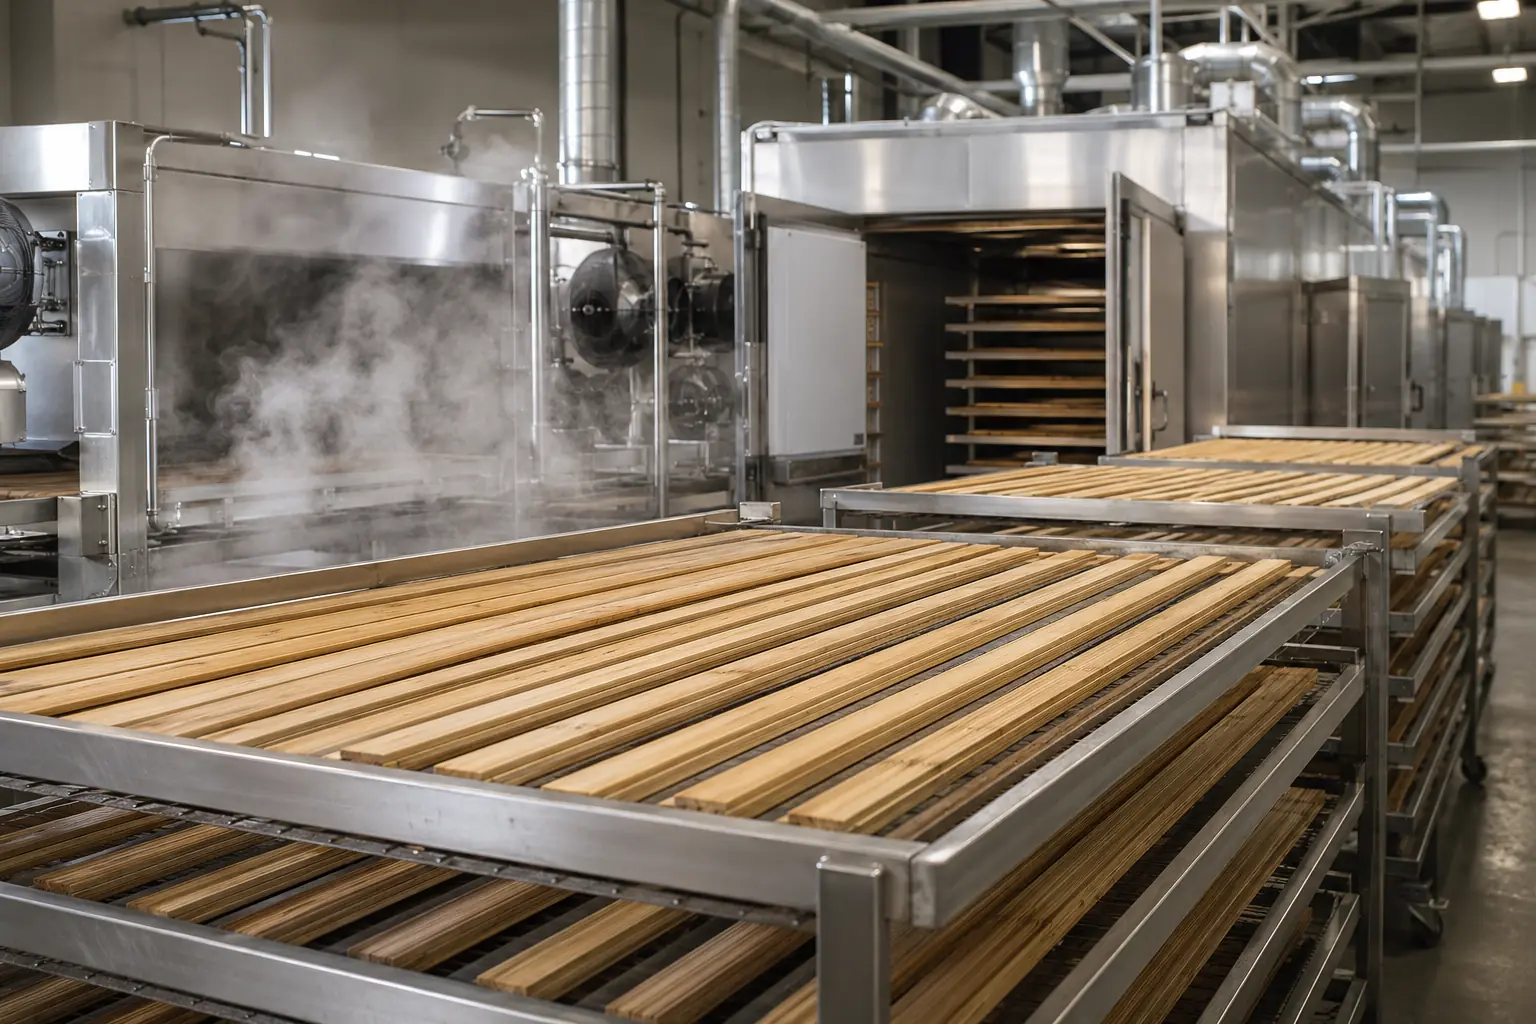
Après traitement humide, séchez lamelles ou fibres dans une plage adaptée à la colle, à la construction et à l’environnement de service. L’uniformité du lot importe autant que sa moyenne. Une matière trop humide, trop sèche ou hétérogène peut gêner collage, pressage, usinage, stockage et pose.
Aucun chiffre fixe ne convient à tous les sols. Cible et variation autorisée relèvent de la spécification selon construction, procédé et climat de destination. L’usine doit préciser points de mesure, instrument ou méthode par étuvage et traitement des pièces hors plage.
6. Usinage précis et classement
Pour le lamellé, les lamelles sèches sont rabotées aux dimensions et classées selon couleur, fibres et défauts. Une géométrie régulière favorise ébauche plane et lignes de colle fiables. Pour le densifié, le bambou est ouvert ou écrasé mécaniquement en faisceaux longitudinaux, séché et trié avant résine.
Le classement influence l’aspect. Admettez les variations naturelles tout en documentant couleurs, nœuds, stries et surfaces acceptables. Validez une gamme de plusieurs lames plutôt qu’un exemplaire exceptionnellement uniforme.
7. Colle, disposition et pressage
Appliquez la colle selon le système choisi puis assemblez. Les contrôles comprennent identité et lot de colle, grammage, temps ouvert, humidité, température, pression et durée de durcissement. Les valeurs dépendent de résine, épaisseur, construction et machine ; elles doivent être des paramètres d’usine maîtrisés, pas copiés d’un article général.
| Circuit | Matière avant pressage | Formation de l’ébauche | Contrôles importants |
|---|---|---|---|
| Bambou horizontal | Lamelles calibrées | Faces larges généralement parallèles à la surface, collées | Épaisseur, couleurs, couverture de colle et alignement des couches |
| Bambou vertical | Lamelles calibrées | Lamelles sur chant collées côte à côte | Dimensions des chants, fermeture des joints, rectitude et couleurs |
| Bambou densifié | Faisceaux longitudinaux ouverts ou écrasés | Résine appliquée ou imprégnée, orientation et compression en blocs denses | Préparation, distribution de résine, densité cible, pressage et durcissement |
| Bambou contrecollé | Couche d’usure, cœur et dos | Assemblage équilibré des couches puis collage | Couche d’usure, cœur, équilibre, joints et classification des émissions |
Ces circuits sont généraux. Une usine peut presser en plusieurs étapes, produire un gros bloc avant sciage ou acheter un composant intermédiaire. Demandez sa carte de procédé exacte sans supposer une séquence identique partout.
8. Conditionnement après pressage et calibration
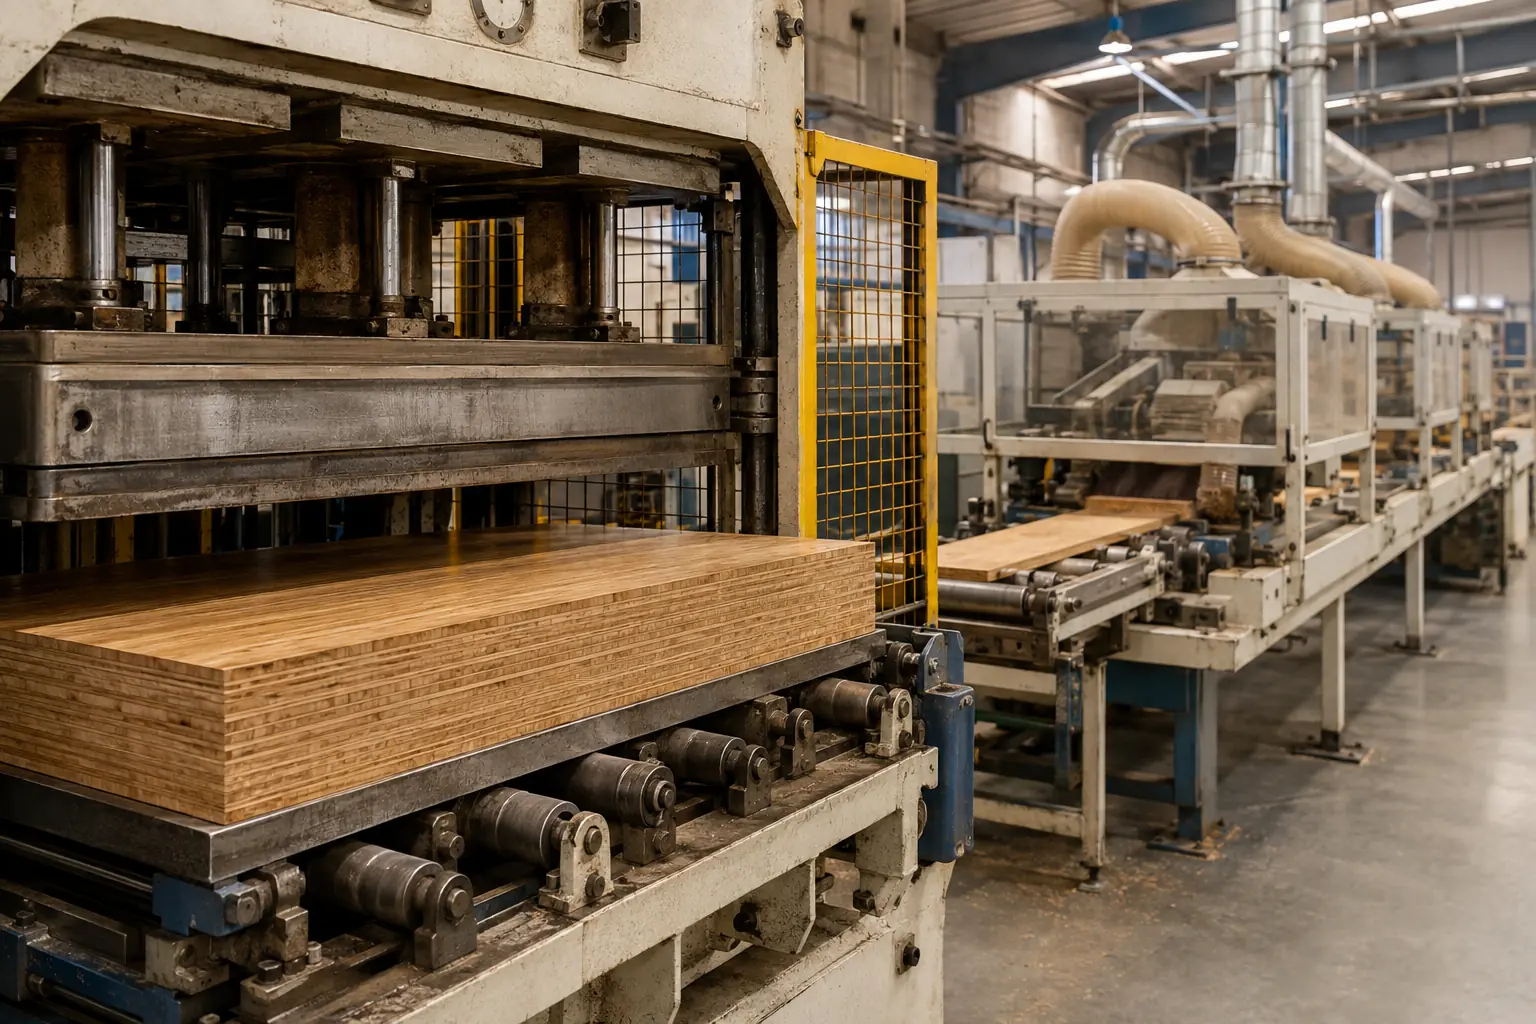
Les ébauches doivent refroidir, durcir et s’équilibrer. Le conditionnement réduit les gradients internes de température et d’humidité avant usinage final. Sciage, rabotage ou ponçage fixent ensuite l’épaisseur. Un conditionnement insuffisant augmente les risques de mouvement, d’imprécision et de défauts.
9. Profilage des lames
Les ébauches calibrées sont découpées puis usinées à bords droits, rainure-languette, encliquetage ou connexion définie. Épaisseur, largeur, rectitude, équerrage et géométrie des joints latéraux et d’extrémité déterminent l’assemblage.
Contrôlez l’assemblage de plusieurs lames, aux extrémités et sur les côtés. Si le profil est propriétaire, confirmez autorisation et système exact du devis.
10. Ponçage, teinte et finition d’usine
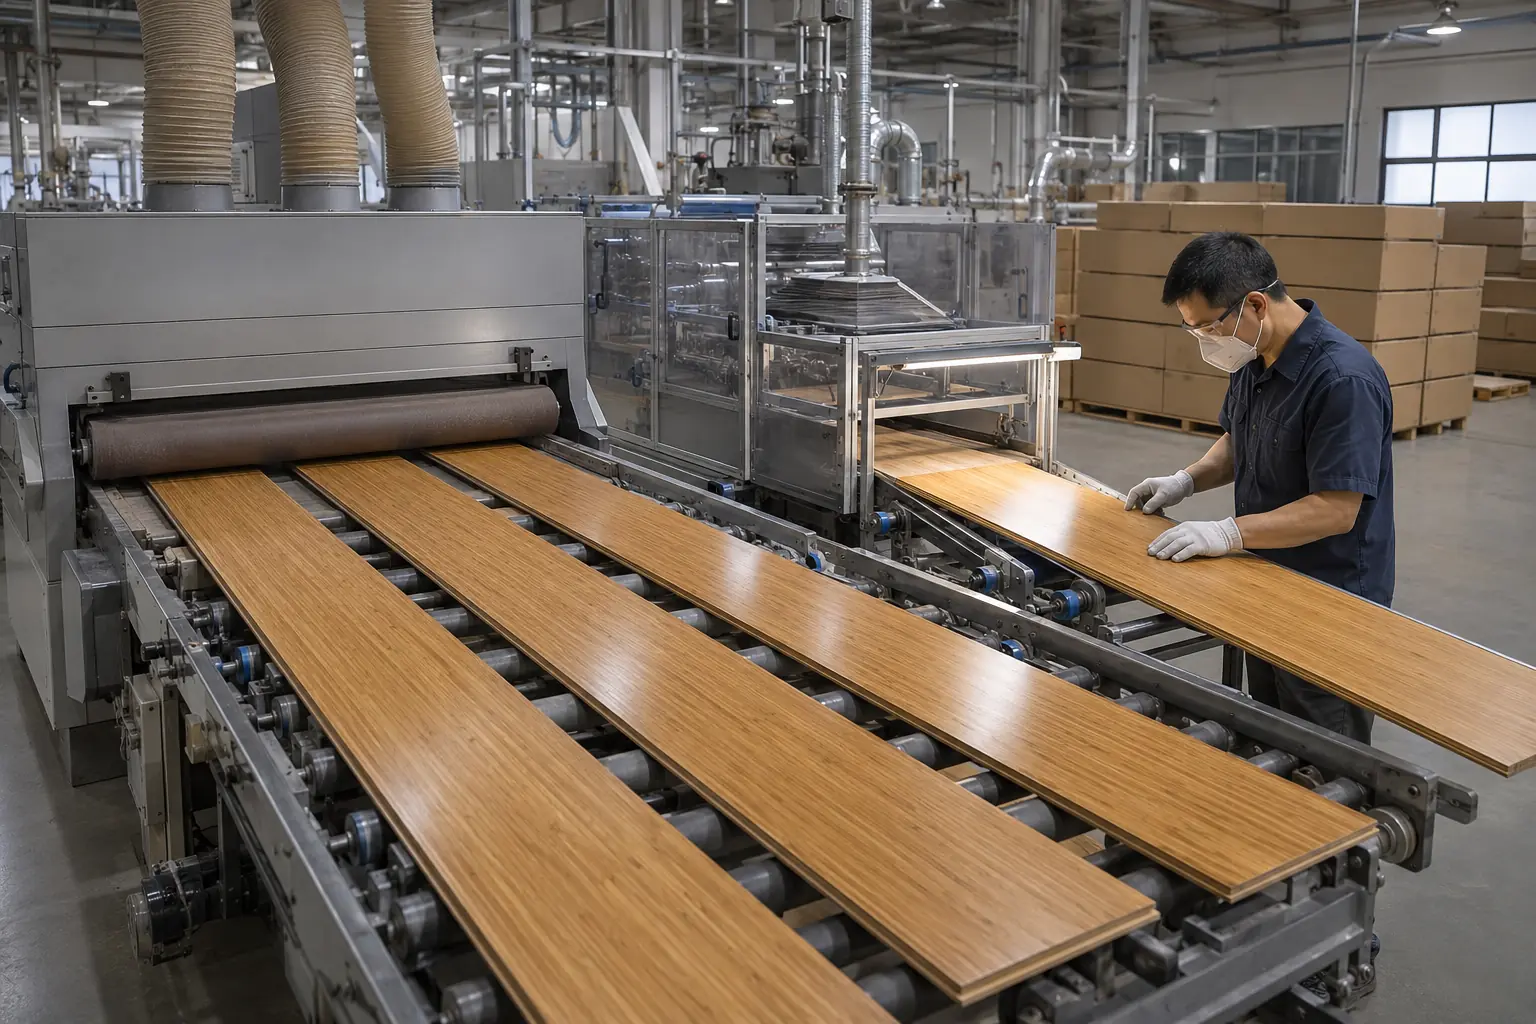
Poncez la lame pour une surface régulière. Une teinte peut ajuster la couleur ; brossage ou embossage peuvent ajouter une texture. Les produits préfinis reçoivent primaire, couches de construction et couches finales selon spécification. Le durcissement UV est courant, mais chimie, nombre de couches, additifs et paramètres varient.
« Qualité commerciale », « forte résistance à l’usure » ou « résistant aux rayures » exige méthode et résultat définis. Le nombre de couches seul ne démontre pas la performance. Comparez système complet et essais spécifiques.
11. Tri des couleurs, contrôle final et emballage
Les lames sont classées et vérifiées : dimensions, planéité, rectitude, dégâts de bord, profils, contamination, marques de ponçage, finition, couleurs, humidité et contenu des cartons. Collage, adhérence, usure, stabilité et émissions peuvent être vérifiés par contrôles ou essais selon contrat et marché.
L’emballage protège les bords longs et finis et limite l’humidité pendant stockage et transport. Les cartons portent référence, couleur, lot et quantité corrects. Palettes, angles, film et chargement doivent être conçus pour le circuit logistique.
Contrôles importants pour le sol
La qualité générale d’un panneau est utile, mais le sol ajoute pose et usages répétés de surface. Le plan peut inclure :
- Identité matière, défauts et traçabilité des lots
- Humidité après traitement, avant collage et emballage
- Dimensions des lamelles ou régularité des fibres
- Colle, grammage ou teneur en résine et durcissement
- Densité des ébauches si pertinente
- Tolérances de longueur, largeur et épaisseur
- Planéité, courbure, déviation, torsion et équerrage
- Profils rainure-languette ou encliquetables et essai d’assemblage
- Intégrité des joints et résistance à la délamination selon méthode convenue
- Couleur, brillant, texture, ponçage et défauts de finition
- Adhérence, dureté ou usure selon méthodes définies
- Stabilité dimensionnelle et réponse à l’humidité si requises
- Rapports d’émissions ou chimiques du produit pour le marché
- Cartons, étiquettes de lot, codes-barres, instructions et palettes
ISO 21629-1:2021 traite les exigences et méthodes d’essai des sols en bambou pour usage intérieur, au-delà de la dureté. Le catalogue ISO la présente comme publiée lors de la vérification du 6 octobre 2026. Choisissez normes, éditions et limites selon marché et contrat ; cette référence ne couvre pas automatiquement un sol extérieur et citer une norme ne prouve pas la conformité d’un produit.
Influence des procédés sur le sol fini
| Choix | Effets possibles | Vérification acheteur |
|---|---|---|
| Disposition horizontale ou verticale | Grain, arrangement des joints et structure | Coupe, échantillon et exigences de collage |
| Préparation et densification des fibres | Densité, aspect, usinage et performance | Procédés et essais physiques spécifiques |
| Carbonisation ou teinte | Couleur et propriétés selon traitement | Gamme approuvée et données comparatives |
| Cœur du contrecollé | Équilibre, dimensions, classement réglementaire et pose | Couches complètes, documents du cœur et émissions |
| Profilage | Méthode de pose et ajustement | Dessin, licence si pertinente et assemblage |
| Système de finition | Brillant, aspect, nettoyage et usure | Spécification et méthode d’essai |
Colles, émissions et exigences des marchés
La colle appartient à la conception. Chaque résine demande ses conditions et produit ses profils de liaison et d’émissions. « Colle écologique », « non toxique » ou « zéro formaldéhyde » ne remplace pas une spécification et un rapport portant sur la construction réelle.
Aux États-Unis, les indications de l’EPA sur les produits de bois composite expliquent le cadre TSCA Title VI. La vérification officielle du 6 octobre 2026 confirme que des MDF, panneaux de particules et contreplaqués en bambou répondant aux définitions pertinentes peuvent être couverts ; un placage de bambou sur MDF, panneau de particules ou cœur de placages peut également constituer un contreplaqué ou produit stratifié réglementé. Depuis le 22 mars 2024, les produits stratifiés non exemptés doivent satisfaire aux essais et à la certification prévus pour le contreplaqué de feuillus. Les exemptions PF/NAF exigent conditions et dossiers, tandis que les cœurs couverts restent soumis aux obligations applicables. Déterminez construction exacte, classement, rôle et dates : ni une exemption générale du bambou ni un nouvel essai systématique de chaque sol fini ne sont justifiés. D’autres destinations ont leurs propres règles.
Les mentions FSC nécessitent titulaire, portée et affirmation de transaction vérifiés. Le sol en bambou est une catégorie FSC reconnue, mais un logo d’usine ou de site ne couvre pas automatiquement chaque commande. Consultez le guide de certification FSC du bambou.
Simplifications à éviter
- « Le sol en bambou est naturellement étanche. » Construction, colle, finition, joints, pose et exposition déterminent la réponse.
- « Le bambou densifié est toujours plus dur que le bois feuillu. » Produit et méthode varient ; comparez les rapports.
- « La carbonisation renforce le bambou. » Chaleur et procédé modifient couleur et propriétés, avec des résultats variables.
- « Massif signifie une seule pièce. » Le sol commercial est généralement recomposé de lamelles ou fibres.
- « Tous les contrecollés ont le même cœur. » Matière, nombre de couches et équilibrage varient.
- « Plus de couches signifie toujours plus d’usure résistée. » Chimie, épaisseur de film, durcissement et essais importent davantage.
- « Tout sol en bambou est automatiquement durable. » Sourcing responsable et affirmations environnementales exigent des preuves.
Questions fréquentes
Comment fabrique-t-on le sol ?
Les chaumes sont sélectionnés, fendus et préparés en lamelles ou fibres, puis traités, séchés et triés. Ils sont collés, densifiés ou associés à un cœur. Les blocs sont conditionnés, profilés, poncés, finis, inspectés et emballés.
De quoi est composé le sol manufacturé ?
De lamelles collées, faisceaux liés par résine ou d’une couche de bambou sur cœur technique. Colles et revêtements font aussi partie du produit fini.
Quelle différence entre horizontal et vertical ?
Les deux utilisent généralement des lamelles. L’horizontal place les faces larges parallèlement à la surface ; le vertical les place sur chant, modifiant motif et géométrie.
Comment fabrique-t-on le bambou densifié ?
Les faisceaux longitudinaux sont ouverts mécaniquement, séchés, mélangés à la résine, orientés et comprimés. Le bloc est conditionné, coupé, profilé, poncé et fini. Procédé et performance varient selon fabricant.
La carbonisation modifie-t-elle le sol ?
Oui. Chaleur et humidité changent couleur et parfois propriétés. Ne supposez pas que tout s’améliore ; comparez les données du produit et approuvez les couleurs.
Tous les sols sont-ils fabriqués pareil ?
Non. Horizontal, vertical, densifié et contrecollé suivent des circuits distincts. Traitement, colles, pressage, conditionnement, profilage et finition varient aussi selon usine et spécification.
Utiliser le procédé pour mieux interroger le fournisseur
Comprendre la fabrication dépasse la photo de surface. Demandez quelle matière entre dans la presse, comment humidité et liaison sont maîtrisées, comment les profils sont vérifiés, quels rapports couvrent la référence finale et comment les lots sont classés et tracés.
Pour comparer commercialement, consultez le guide d’évaluation des fabricants de sols en bambou. Fujian Xianxu Bamboo & Wood Co., Ltd. accompagne les programmes B2B personnalisés en bambou et bois. Pour un sourcing plus large incluant le sol, transmettez construction, dimensions, usage, quantité, destination et essais par la page de contact. Faisabilité et circuit doivent être confirmés pour ce projet avant devis.