

Cómo se fabrica un suelo de bambú: procesos y controles
¿Cómo se fabrica un suelo de bambú? La tabla comercial no suele salir de un único poste. Se dividen culmos en tiras o haces, preparan y secan, pegan en bloque estable, acondicionan, mecanizan, acaban e inspeccionan. El proceso cambia entre horizontal, vertical, strand-woven y multicapa.
«Suelo de bambú fabricado» incluye construcciones con núcleos, adhesivos, densidades, perfiles y acabados diferentes. Una explicación útil distingue etapas comunes y puntos de divergencia.
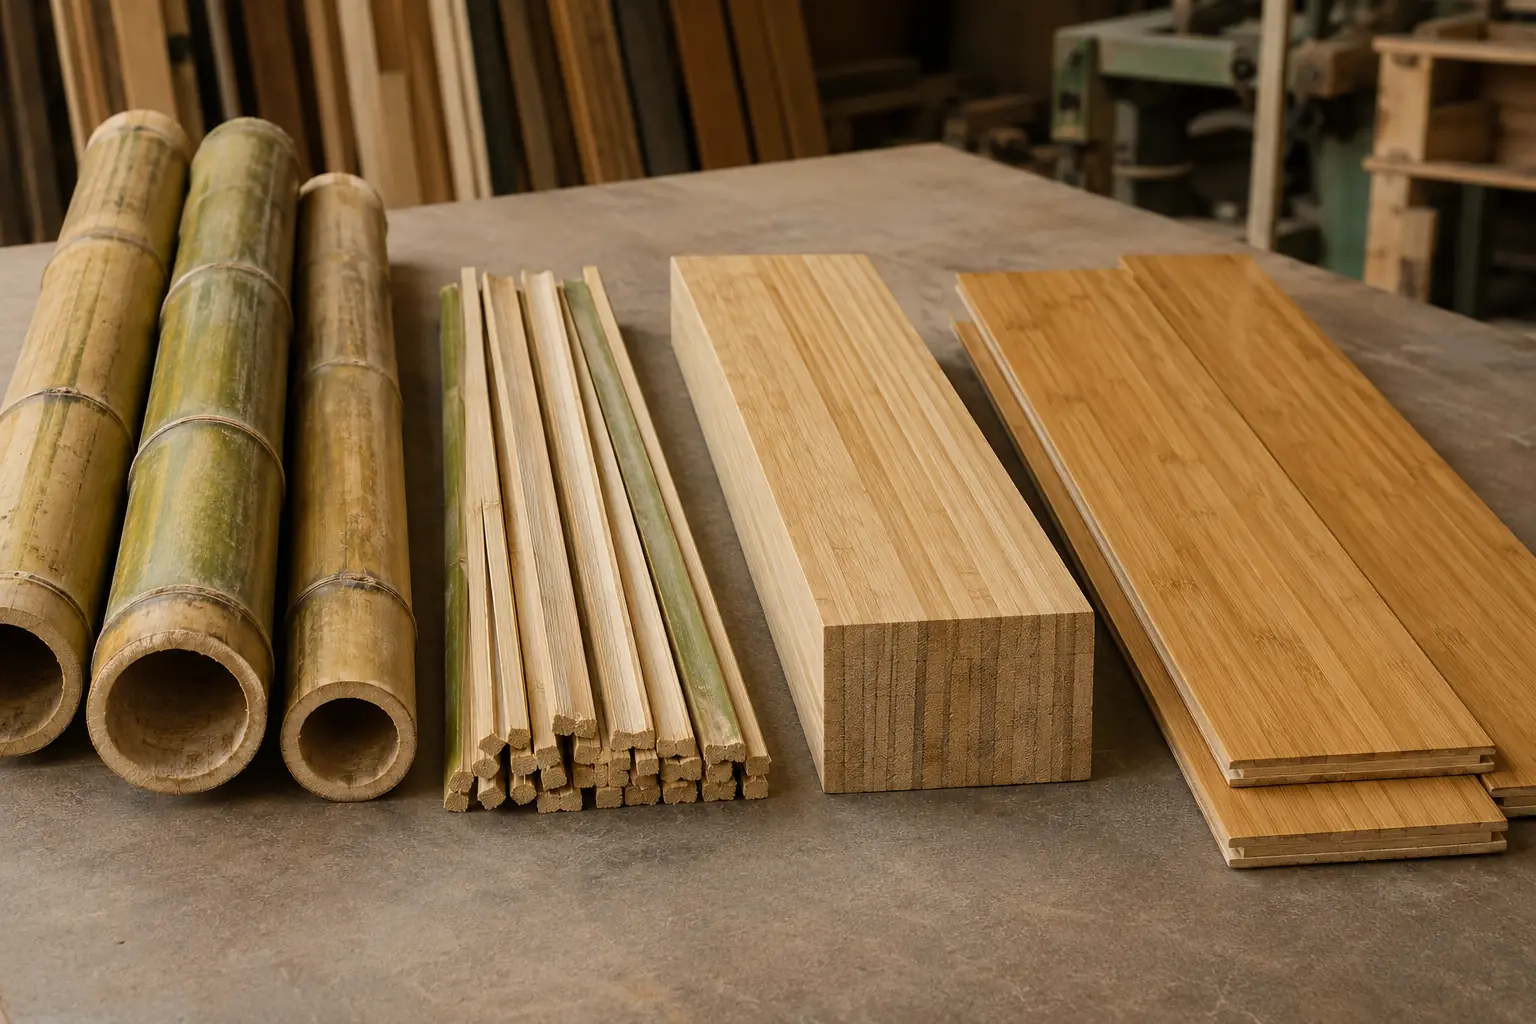
El suelo comercial es un material diseñado
El culmo es hueco, estrechado y segmentado por nudos. La pared curva no se convierte directamente en tabla ancha plana: hay que dividirla, secar, clasificar y recombinar. «Bambú macizo» suele indicar tiras laminadas o fibras comprimidas, no una sección única del poste.
Suelo y contrachapado pueden compartir preparación, secado, adhesivo y prensado, pero no son intercambiables. El suelo añade perfiles de instalación, acabados y controles dimensionales y funcionales específicos. La guía de fabricantes de contrachapado de bambú trata los paneles por separado.
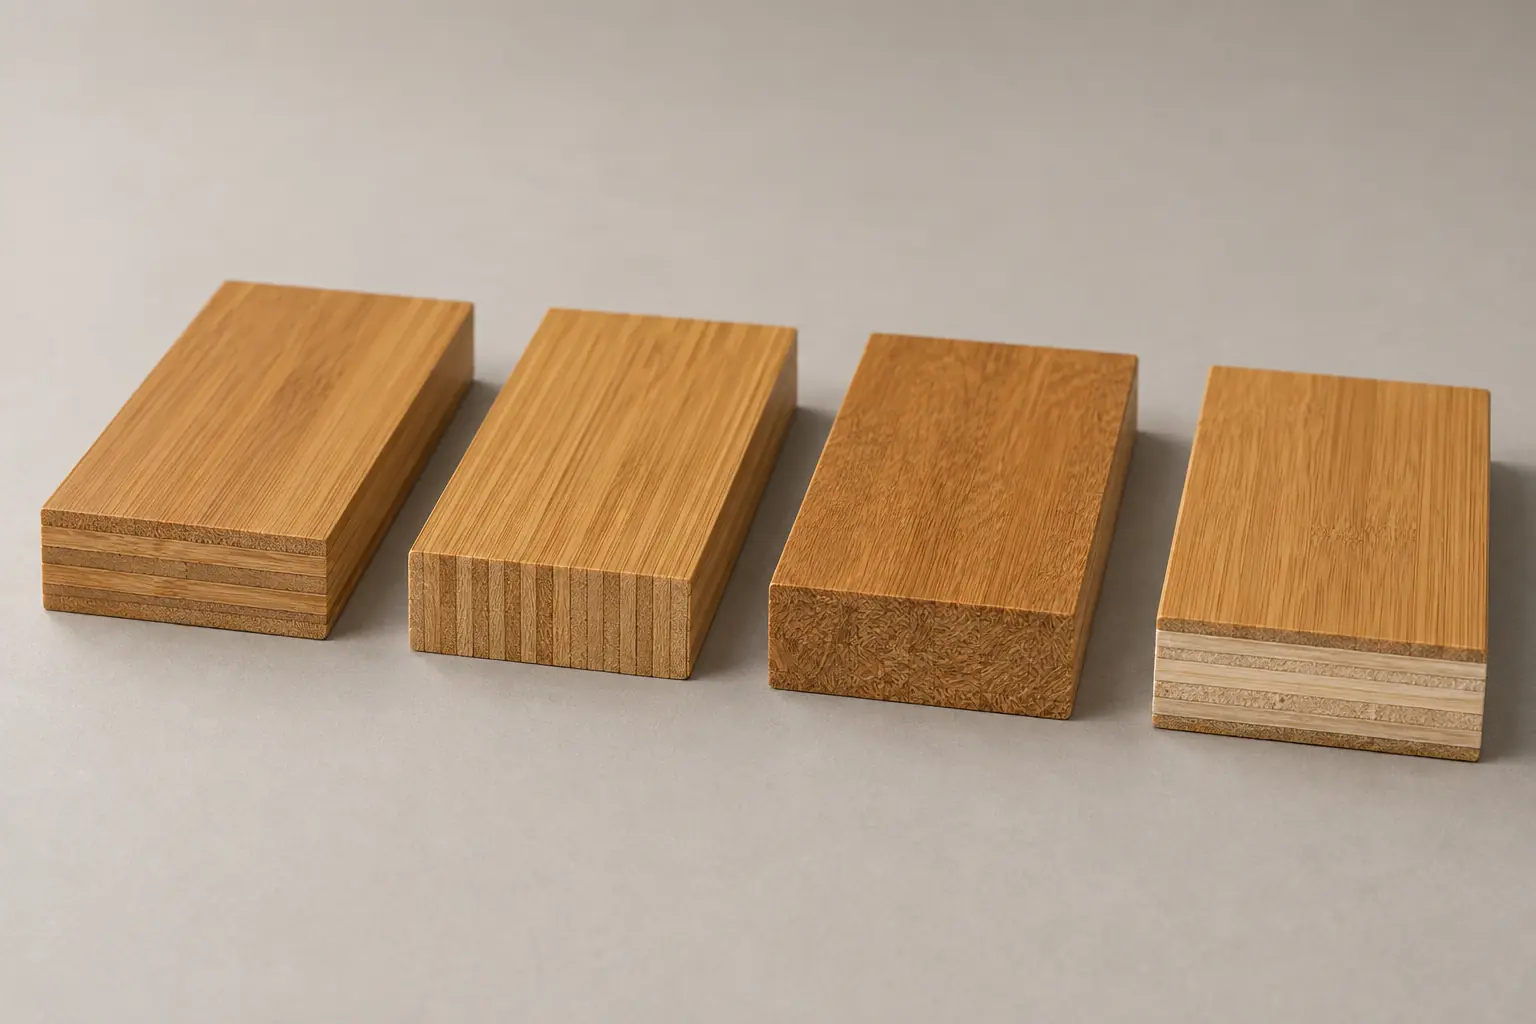
- Horizontal: tiras con caras anchas visibles.
- Vertical: tiras de canto antes de laminar.
- Strand-woven: haces o tiras trituradas con resina y compresión; no es un tejido textil literal.
- Multicapa: capa de uso de bambú, núcleo multicapa o compuesto y capa de equilibrio.
- Natural, carbonizado y teñido: rutas de color, no categorías estructurales independientes.
Producción paso a paso
Vídeo: proceso de fabricación de tableros de bambú
Este breve vídeo muestra la fabricación de tableros de bambú, incluido el secado de las tiras de bambú en una cámara de secado para controlar su contenido de humedad. Véalo junto con las etapas de fabricación que se describen a continuación.
1. Selección e inspección de entradas
Definir especie, madurez, diámetro, pared, rectitud y condición visible. Buscar fisuras, decoloración, moho, insectos y defectos. El lote debe conectar registros posteriores y tablas con la partida de origen.
No existe madurez universal para toda especie y proceso. Pedir criterios del fabricante y relación con la construcción, además de afirmaciones genéricas de edad.
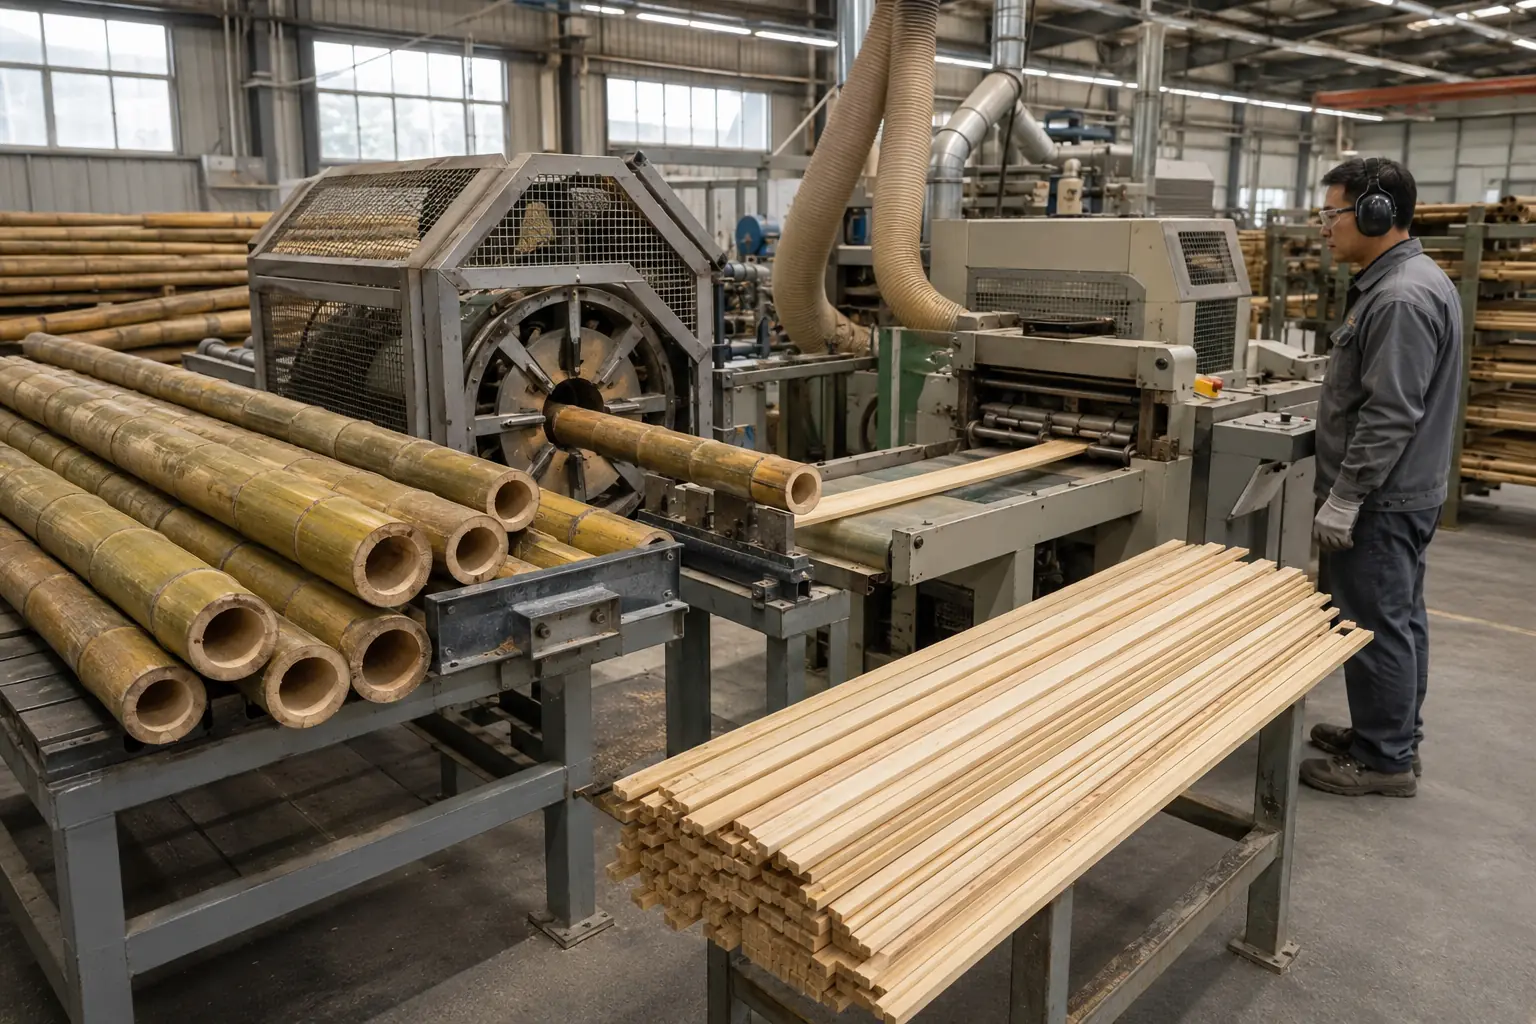
2. Corte transversal y división
Cortar culmos en longitudes manejables y dividir longitudinalmente. Número y anchura dependen de culmo y artículo. Retirar o recortar diafragmas y zonas irregulares para alimentar equipos uniformemente.
Diámetro y pared cambian a lo largo del culmo: equilibrar rendimiento útil y calidad dimensional de tiras o fibras.
3. Retirar capas exterior e interior
Retirar o calibrar piel exterior dura y cerosa y capa interior blanda. Cepillar tiras en secciones rectangulares regulares. Anchura y grosor uniformes favorecen tratamiento, secado y unión; mala geometría provoca huecos, uniones débiles y mecanizado excesivo.
4. Tratamiento y color
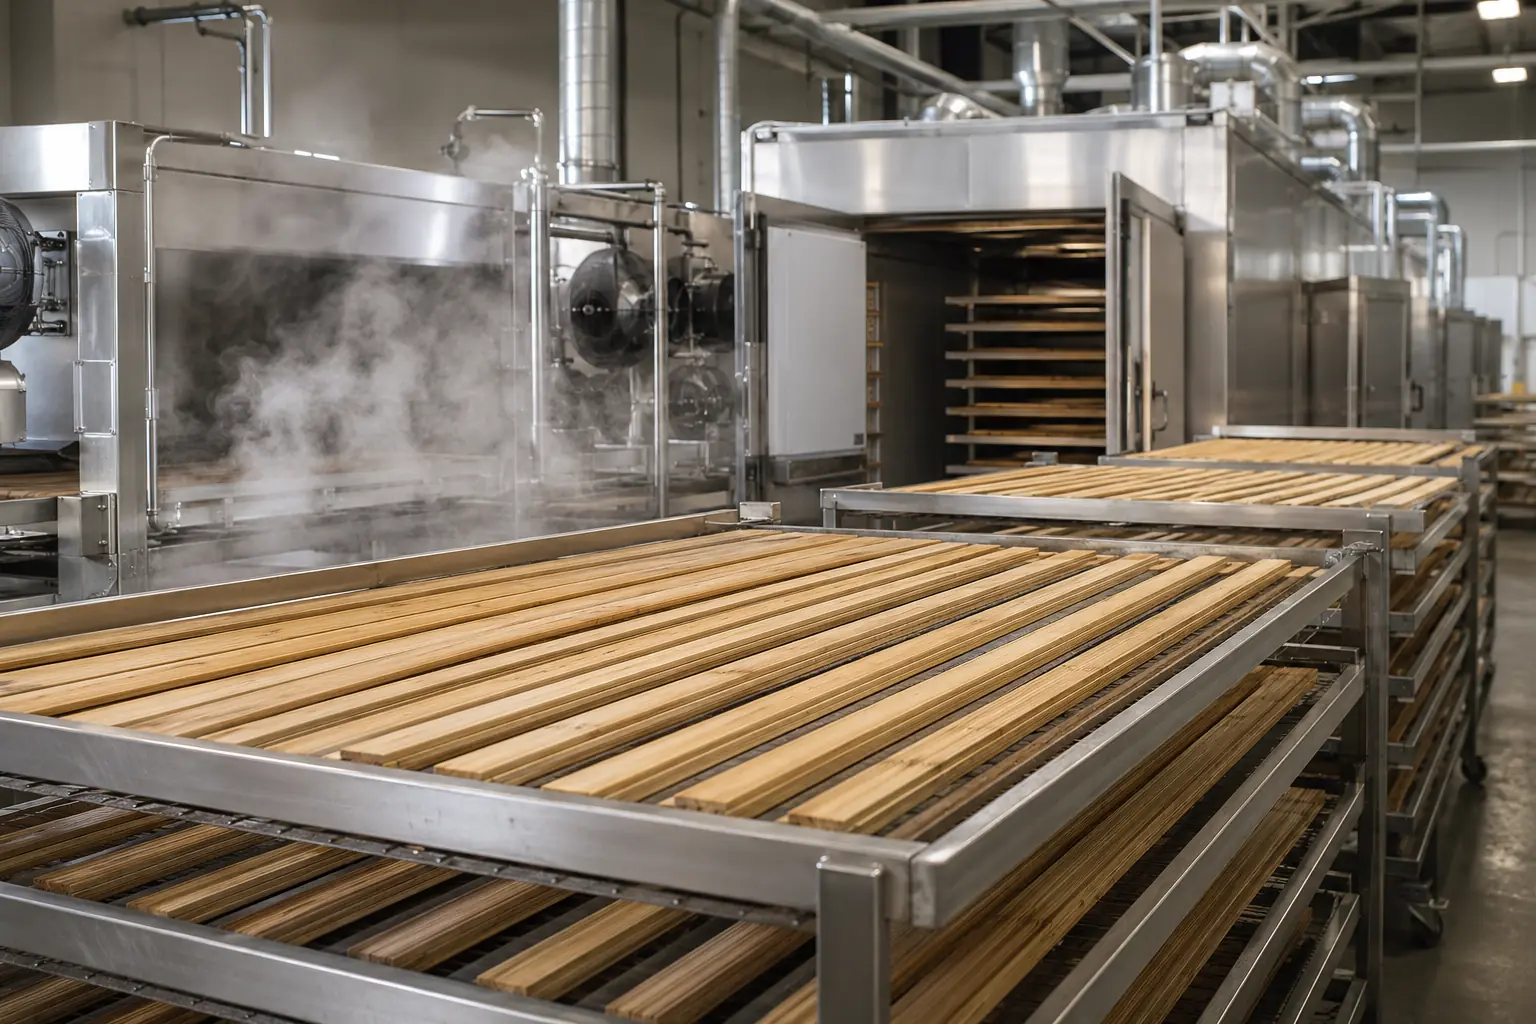
Pueden emplearse extracción con agua caliente, hervido, vapor, blanqueado u otros procesos. Se busca retirar azúcares y almidones solubles, limpiar o cambiar color. Química y controles varían, sin receta universal.
Carbonizar usa calor y humedad para oscurecer en profundidad. Tiempo y temperatura también cambian propiedades: no afirmar que siempre mejora resistencia, dureza o comportamiento ante agua. Aprobar gama cromática y pedir datos específicos.
5. Secado y acondicionamiento controlados
Tras procesos húmedos, alcanzar humedad adecuada al adhesivo, construcción y uso. La uniformidad importa tanto como la media. Demasiada, poca o desigual humedad causa problemas de unión, prensado, mecanizado, almacenamiento e instalación.
Incluir objetivo y variación permitida según construcción, proceso y clima. El fabricante debe identificar puntos de medida, instrumento o método de estufa y gestión de piezas fuera de rango, sin valor único aplicable a todo.
6. Mecanizado preciso y clasificación
Para laminados, cepillar tiras secas y clasificar por color, fibra y defectos. Geometría uniforme favorece bloques planos y adhesión fiable. Para strand-woven, abrir o triturar en haces longitudinales, secar y clasificar antes de resinar.
La clasificación determina aspecto. La variación es natural, pero documentar rangos de color, nudos, vetas y superficie. Aprobar varias tablas, no una excepcionalmente uniforme.
7. Adhesivo, disposición y prensado
Pegar y disponer según sistema. Controlar identidad y lote del adhesivo, cantidad, tiempo abierto, humedad, temperatura, presión y curado. Los valores dependen de resina, grosor, construcción y equipo: son especificaciones del proceso, no receta genérica.
| Ruta | Antes de prensar | Formación | Controles importantes |
|---|---|---|---|
| Horizontal | Tiras calibradas | Caras anchas generalmente paralelas a superficie, laminadas | Grosor, color, adhesivo y alineación |
| Vertical | Tiras calibradas | Tiras de canto pegadas lado a lado | Medidas, cierre de juntas, rectitud y color |
| Strand-woven | Haces abiertos o triturados | Resinados o impregnados, orientados y comprimidos | Preparación, resina, densidad, prensado y curado |
| Multicapa | Capa de uso, núcleos y reverso | Montaje equilibrado pegado | Grosor de uso, núcleo, equilibrio, adhesión y clasificación de emisiones |
Son rutas generales. Una fábrica puede prensar varias veces, cortar bloques grandes o comprar intermedios. Pedir mapa de la construcción real, sin presumir secuencia idéntica.
8. Acondicionar y calibrar tras prensar
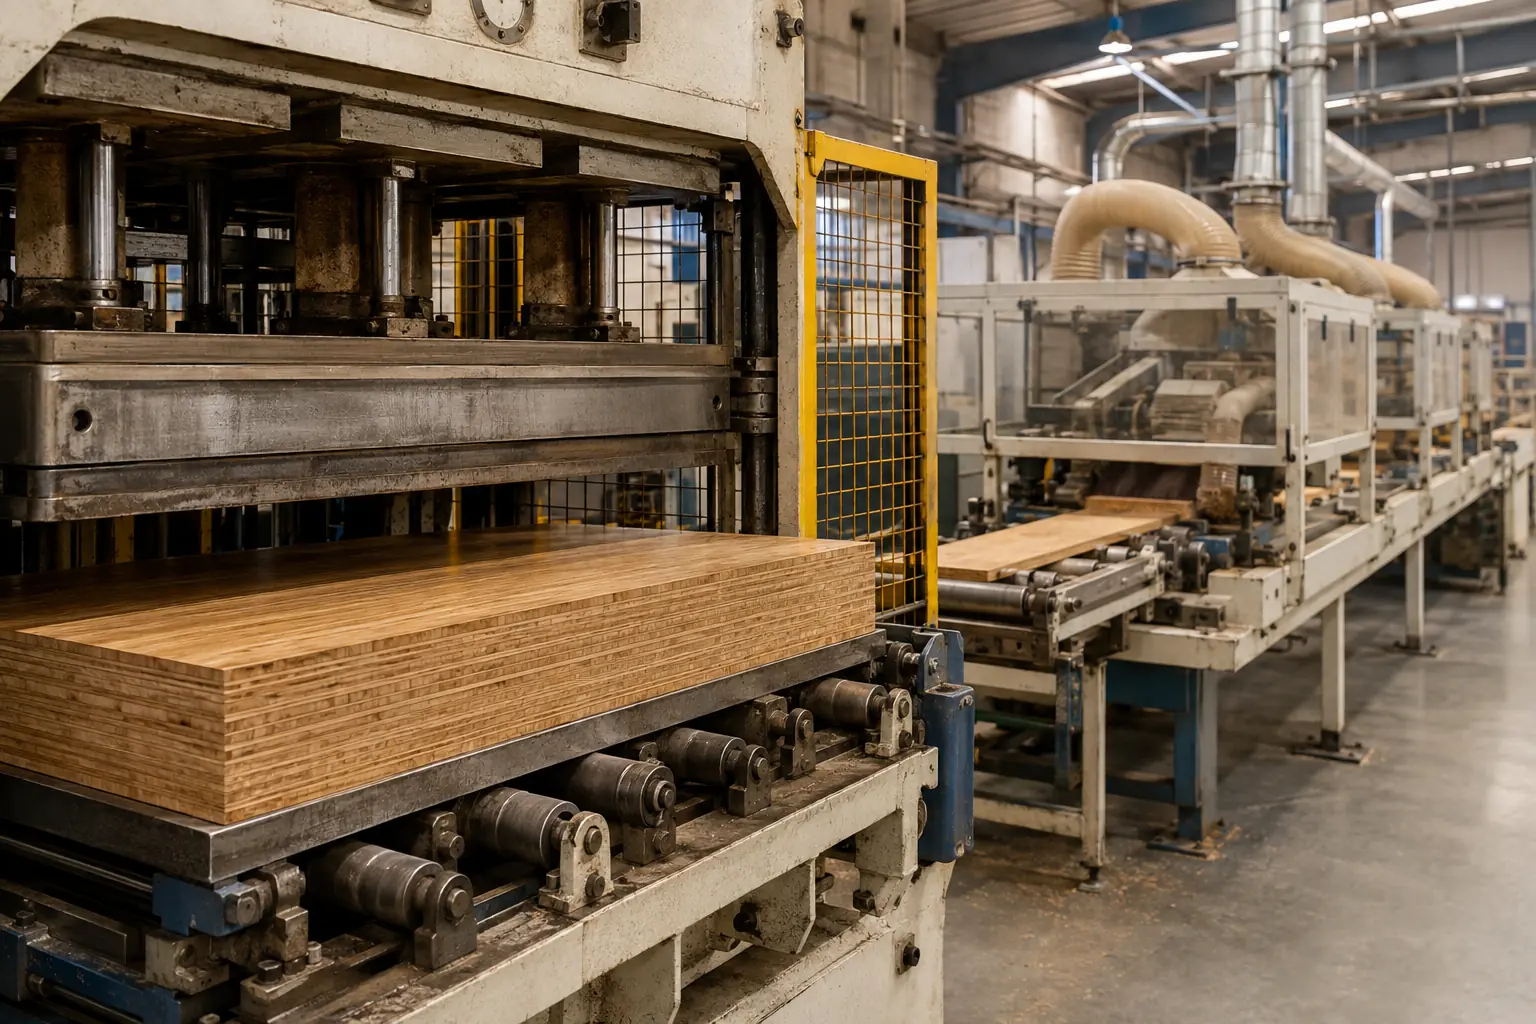
Enfriar, curar y uniformar los bloques. El acondicionamiento reduce gradientes de temperatura y humedad antes del mecanizado. Sierra, cepillo y lijado llevan a grosor controlado. Omitirlo aumenta movimientos, imprecisión y defectos.
9. Perfilar tablas
Cortar y mecanizar con bordes rectos, machihembrado, clic u otra unión. Grosor, anchura, rectitud, escuadra y geometría lateral y de extremos determinan ajuste.
Probar montaje de varias tablas por lados y extremos. Para perfiles propios, confirmar autorización y sistema exacto de la oferta.
10. Lijado, tinte y acabado de fábrica
Lijar prepara la superficie; tinte, cepillado o relieve cambian color y textura. Los preacabados reciben imprimación, capas intermedias y final según especificación. Curado UV es común, pero química, capas, aditivos y parámetros varían.
«Comercial», «alto desgaste» o «antirrayado» necesitan método y resultados. Contar capas no demuestra rendimiento: comparar sistema completo y pruebas del producto.
11. Clasificar color, inspeccionar y embalar
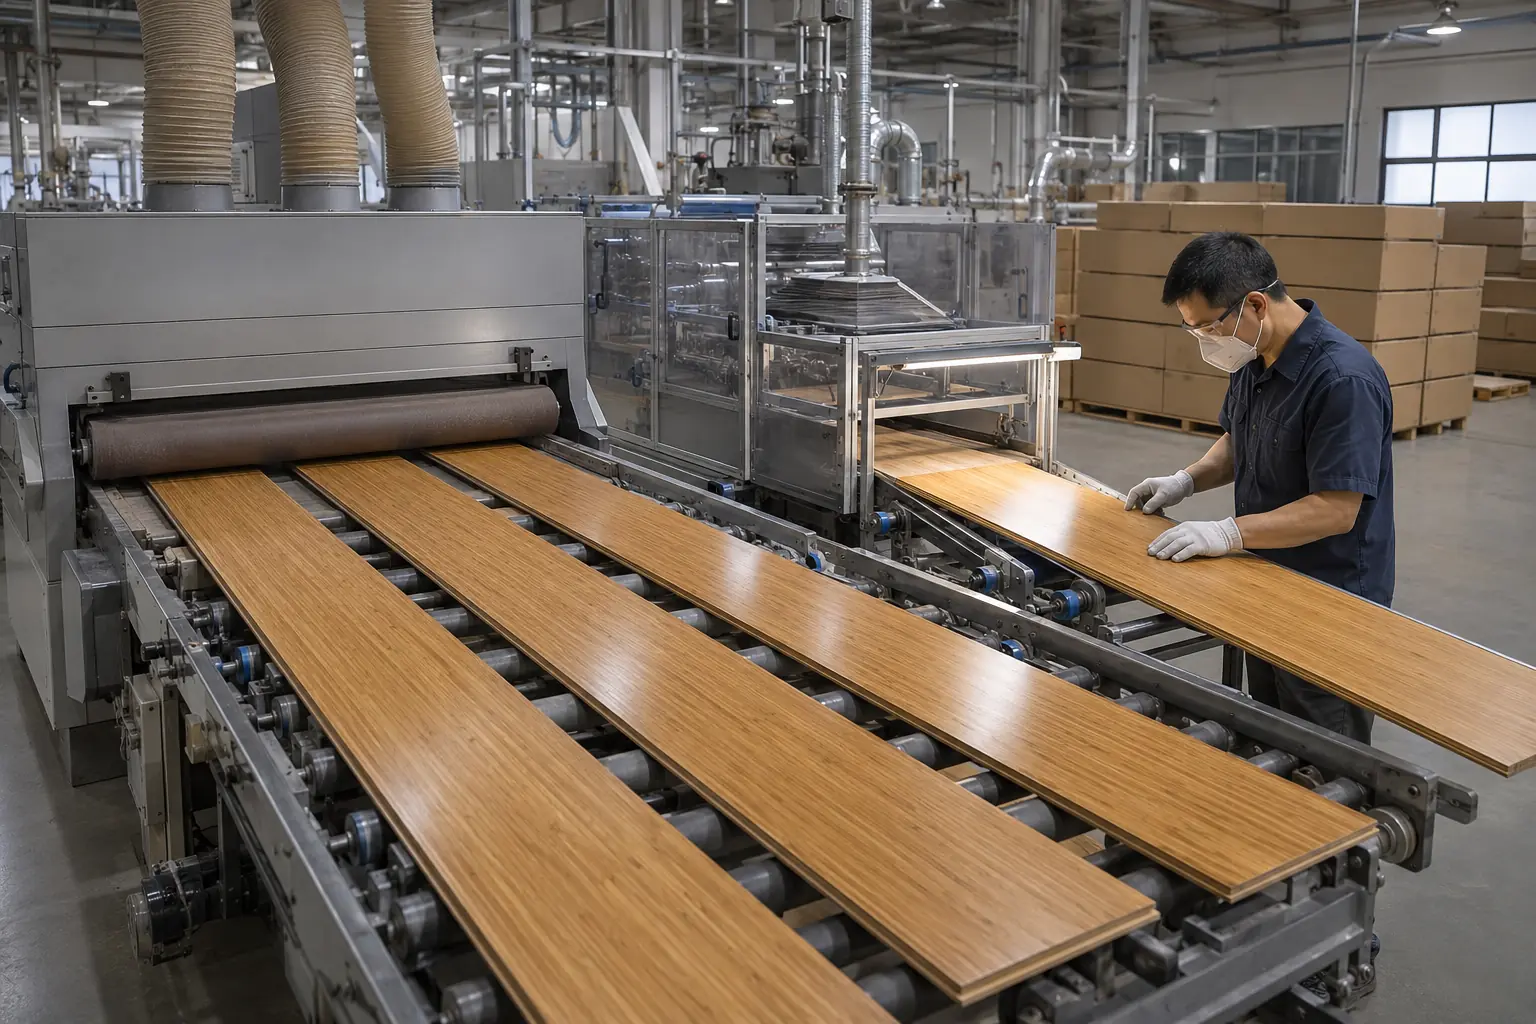
Clasificar e inspeccionar contra especificación: medidas, planitud, rectitud, bordes, uniones, contaminación, lijado, acabado, color, humedad y contenido de cajas. Adhesión, desgaste, estabilidad y emisiones se evalúan mediante controles o análisis según contrato y mercado.
El embalaje protege bordes largos acabados y limita humedad. Cajas identifican SKU, color, lote y cantidad; palés, esquineras, envoltura y carga se diseñan para el recorrido.
Controles específicos del suelo
Además de paneles, verificar instalación y uso repetido de superficie. El plan puede incluir:
- Identidad, defectos y trazabilidad del material
- Humedad tras tratar, antes del adhesivo y embalaje
- Medidas de tiras y preparación uniforme de fibras
- Adhesivo, cantidad o resina y curado
- Densidad del bloque si procede
- Tolerancias de longitud, anchura y grosor
- Planitud, curvatura, desviación lateral, torsión y escuadra
- Medidas y pruebas de uniones
- Adhesión y delaminación con método acordado
- Color, brillo, textura, lijado y defectos
- Adhesión del recubrimiento, dureza y desgaste con métodos definidos
- Estabilidad y respuesta a humedad si se requieren
- Análisis químicos o emisiones para destino
- Cajas, lote, códigos, instrucciones y palés
ISO 21629-1:2021 trata requisitos y ensayos de suelos de bambú para interiores, además de dureza. El catálogo la indica publicada en la verificación del 6 de octubre de 2026. Elegir normas, ediciones y límites para mercado y contrato: citarla no cubre automáticamente exteriores ni demuestra conformidad.
Cómo las decisiones cambian el suelo
| Decisión | Efecto posible | Verificación del comprador |
|---|---|---|
| Horizontal o vertical | Veta, juntas y construcción | Sección, muestra y unión |
| Fibras y densificación | Densidad, aspecto, mecanizado y rendimiento | Registros y pruebas físicas específicas |
| Carbonización o tinte | Color y comportamiento | Gama y datos comparativos |
| Núcleo multicapa | Equilibrio, medidas, clasificación e instalación | Capas completas, documentos y emisiones |
| Perfil | Instalación y ajuste | Dibujo, licencia si procede y montaje |
| Recubrimiento | Aspecto, limpieza y desgaste | Especificación y método acordado |
Adhesivos, emisiones y mercado
Resinas distintas necesitan procesos diferentes y producen uniones y emisiones distintas. «Cola ecológica», «no tóxico» o «cero formaldehído» no sustituyen especificación del adhesivo e informe del suelo real.
En Estados Unidos las indicaciones EPA sobre productos compuestos explican TSCA Title VI. La revisión oficial del 6 de octubre de 2026 confirma que MDF, aglomerado y contrachapado de bambú que cumplen definiciones pertinentes pueden estar cubiertos; chapa de bambú sobre MDF, aglomerado o núcleo de chapas puede constituir contrachapado o laminado regulado. Desde el 22 de marzo de 2024 los laminados no exentos requieren ensayos y certificación del contrachapado de madera dura. Exenciones PF/NAF necesitan condiciones y registros, y los núcleos cubiertos siguen sujetos a requisitos. Determinar clasificación, papeles, fechas y obligaciones exactas: no existe exención general del bambú ni obligación universal de volver a ensayar todo suelo acabado. Otros destinos tienen reglas propias.
Para FSC verificar titular, alcance y declaración comercial. El bambú para suelo es categoría reconocida, pero un logotipo no cubre automáticamente cada pedido. Consultar la guía de certificación FSC.
Simplificaciones que evitar
- «Naturalmente impermeable»: importan construcción, adhesivo, acabado, juntas, instalación y exposición.
- «Strand-woven siempre más duro que madera»: cambian producto y método; comparar informes.
- «Carbonizar aumenta resistencia»: el calor cambia color y propiedades según proceso.
- «Macizo es una pieza única»: normalmente se ensamblan tiras o fibras.
- «Todo multicapa tiene el mismo núcleo»: varían materiales, capas y equilibrio.
- «Más barniz, más duración»: importan química, espesor, curado y resultados, además del número.
- «Bambú automáticamente sostenible»: cadena y afirmaciones ambientales necesitan pruebas.
Preguntas frecuentes
¿Cómo se fabrica?
Transformar culmos en tiras o fibras, tratar, secar y clasificar. Laminar, densificar o unir a núcleo; después acondicionar, perfilar, lijar, acabar, inspeccionar y embalar.
¿Qué materiales contiene?
Tiras laminadas, fibras con resina o capa de bambú y núcleo diseñado. Adhesivos y recubrimientos también forman parte.
¿Qué distingue horizontal y vertical?
Ambos suelen usar tiras: caras anchas paralelas a superficie en horizontal, tiras de canto en vertical. Cambian dibujo y geometría.
¿Cómo se hace strand-woven?
Abrir haces longitudinales, secar, resinar, orientar y comprimir. Después acondicionar, cortar, perfilar, lijar y acabar. Procesos y rendimiento varían.
¿Carbonizar modifica el material?
Sí. Calor y humedad cambian color y pueden cambiar propiedades. No presumir mejora universal; comparar datos y gama aprobada.
¿Todos siguen el mismo proceso?
No. Construcción y fábrica varían en tratamiento, adhesivo, prensado, acondicionamiento, perfil y acabado.
Usar el proceso para preguntar mejor
Ir más allá de la foto: ¿qué entra en prensa, cómo se controla humedad y adhesión, cómo se prueban uniones, qué informes cubren el SKU y cómo se clasifican y trazan lotes?
Continuar con la guía para evaluar fabricantes de suelo de bambú. Fujian Xianxu Bamboo & Wood Co., Ltd. apoya programas B2B personalizados de bambú y madera. Enviar construcción, medidas, uso, cantidad, destino y pruebas desde la página de contacto. Confirmar viabilidad y ruta del proyecto antes de ofertar.