

Hvordan fremstilles bambusgulve? Materialer, proces og kontrol
Den oprindelige engelske version
Hvordan fremstilles bambusgulve? Et kommercielt gulvbræt skæres normalt ikke ud af én stang. Producenten opdeler stængler i strimler eller fiberbundter, forbereder og tørrer dem, limer et stabilt råemne, konditionerer, bearbejder brædder, påfører finish og kontrollerer. Forløbet varierer mellem vandret, lodret, strand-woven og flerlagskonstruktion.
»Forarbejdet bambusgulv« omfatter konstruktioner med forskellige kerner, limtyper, tætheder, profiler og overflader. En nyttig beskrivelse skelner mellem fælles trin og steder, hvor hver type følger et andet forløb.
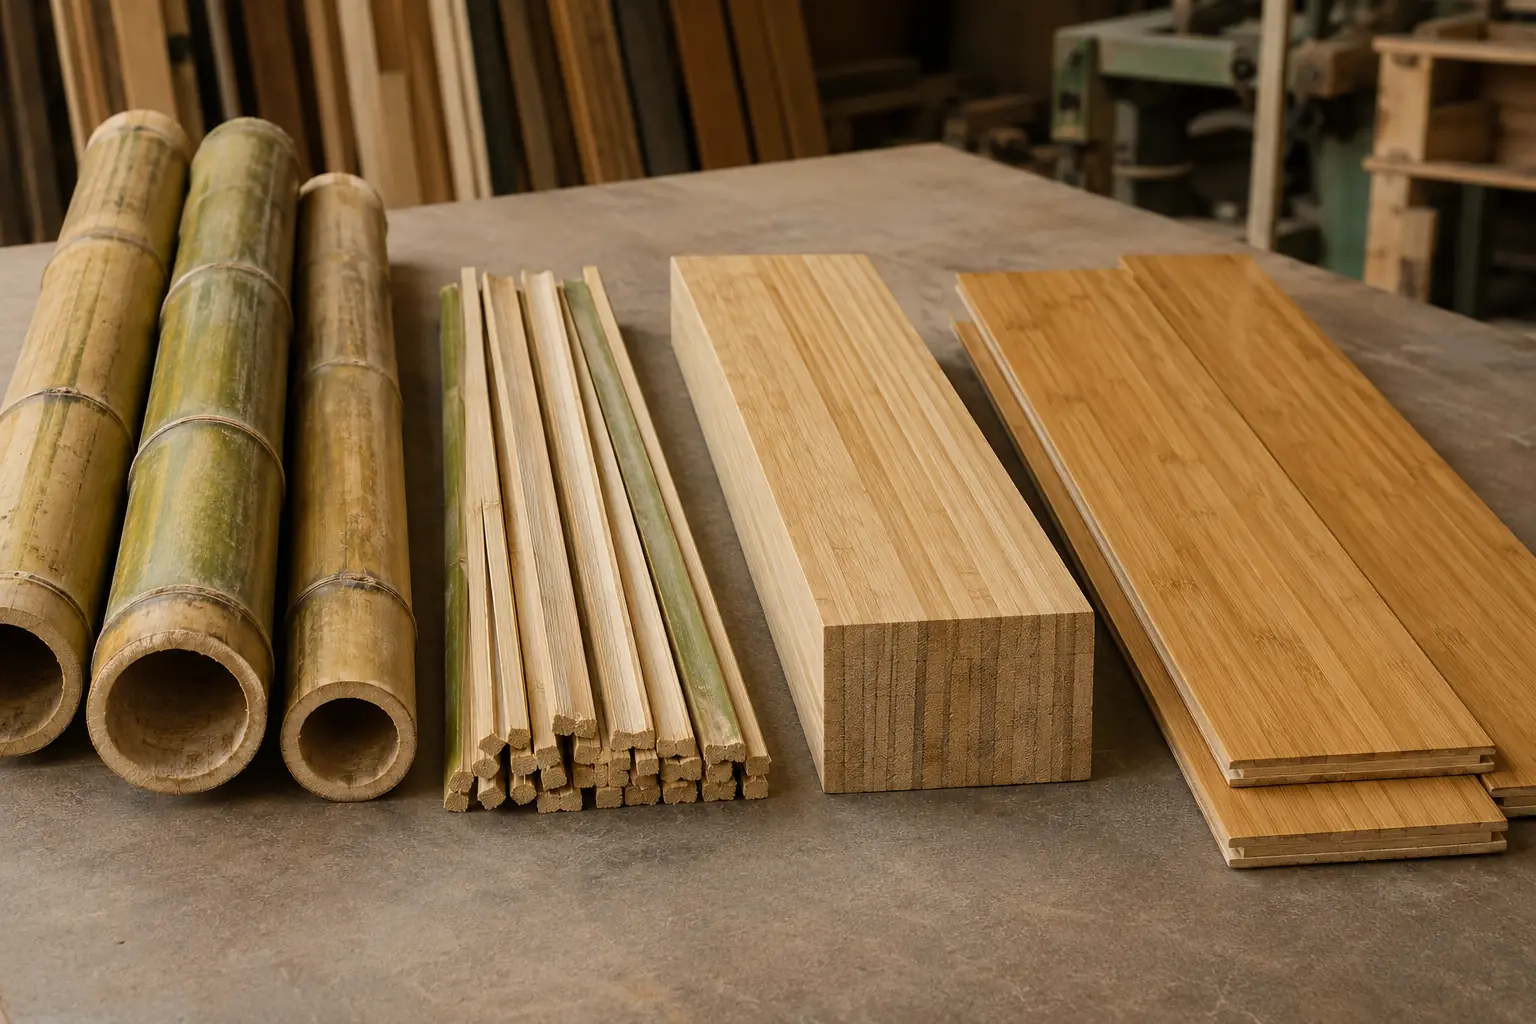
Kommercielle gulve er konstruerede materialer
Stænglen er hul, tilspidset og opdelt af knæ. Den buede væg bliver ikke direkte til et bredt, plant bræt: den skal opdeles, tørres, sorteres og sammensættes igen. »Massiv bambus« betyder derfor normalt laminerede strimler eller pressede fibre frem for én sektion af stangen.
Gulve og krydsfiner kan dele forberedelse, tørring, lim og presning, men er ikke indbyrdes udskiftelige. Gulve tilføjer installationsprofiler, finish og særlige dimensions- og funktionskontroller. Guiden til bambuskrydsfinerproducenter behandler paneler særskilt.
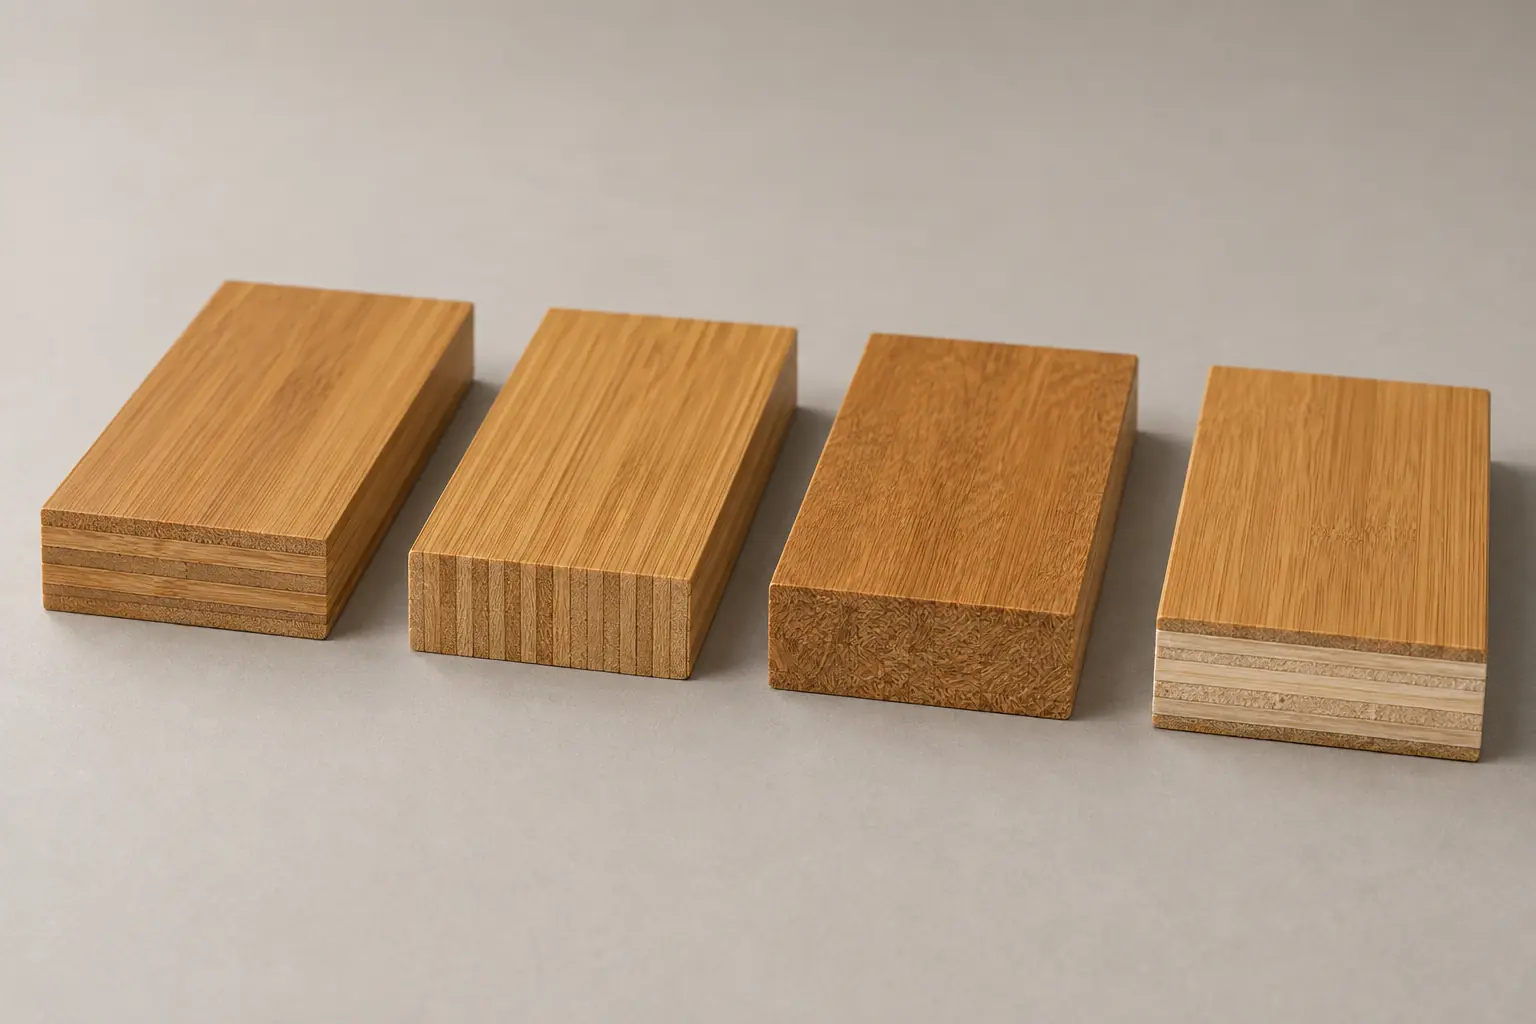
- Vandret: strimler med synlige brede flader.
- Lodret: strimler lagt på kanten før laminering.
- Strand-woven: bundter eller fragmenterede strimler bundet med harpiks og presset; det er ikke bogstavelig tekstilvævning.
- Konstrueret flerlagsgulv: bambusslidlag, krydsfiner- eller kompositkerne og balancerende lag.
- Naturlig, karboniseret og bejdset: forløb til farveudvikling, ikke selvstændige konstruktionskategorier.
Produktion trin for trin
Video: produktion af bambusplader
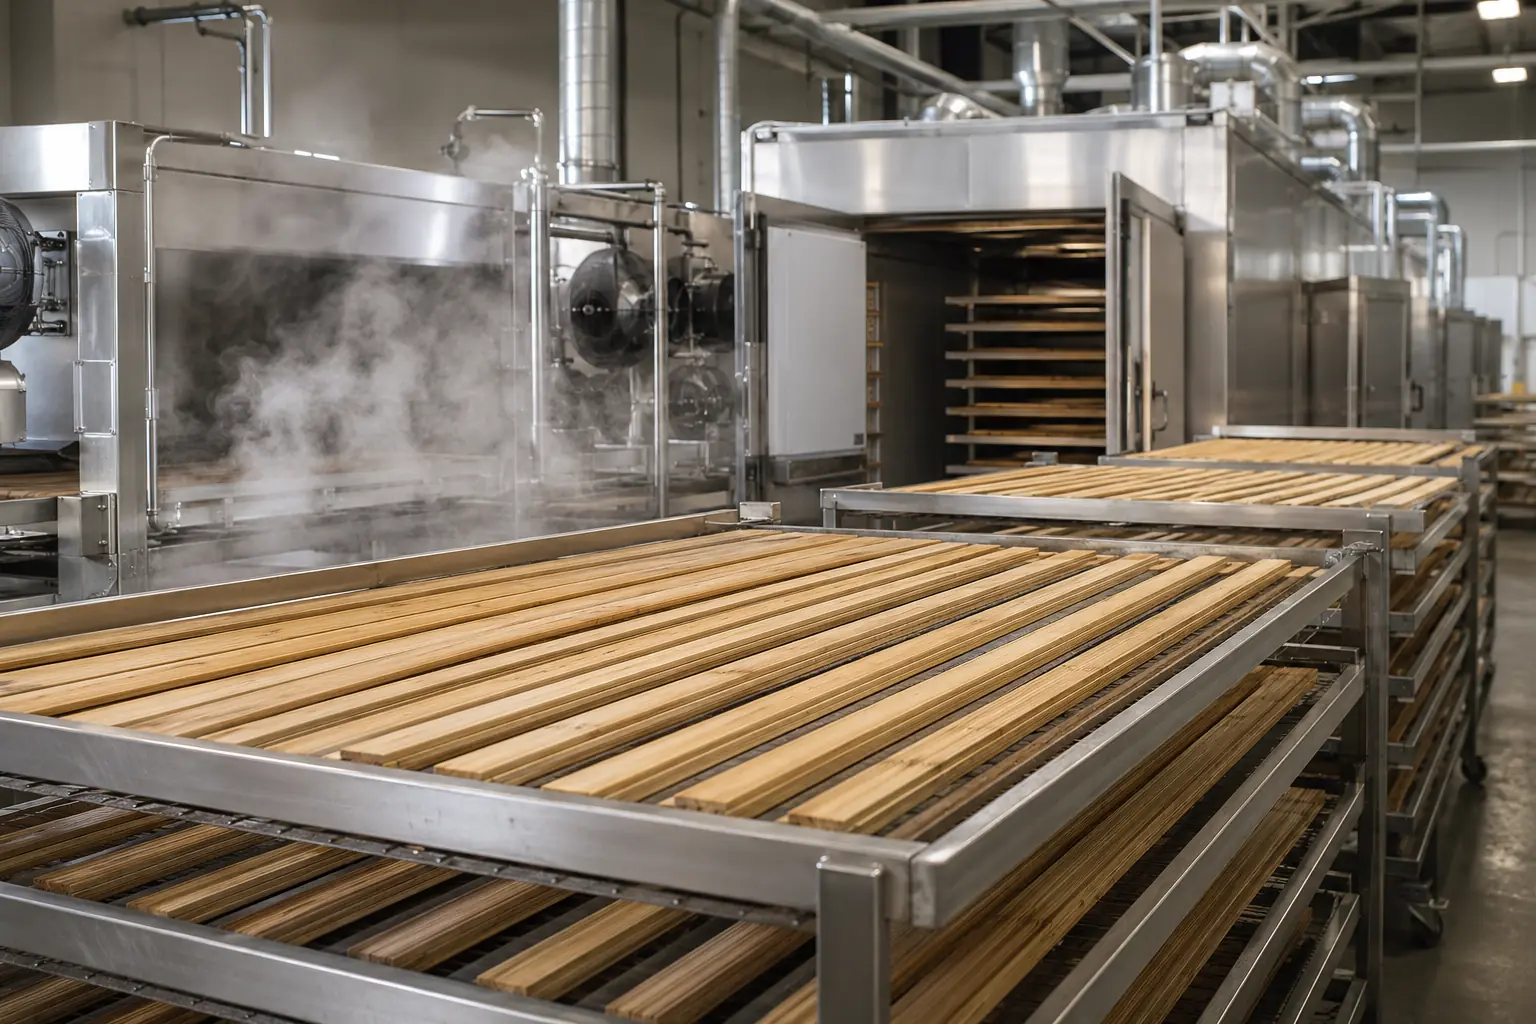
Denne korte video viser produktion af bambusplader, herunder tørring af bambusstrimler i et tørrekammer for at styre fugtindholdet. Se videoen sammen med fremstillingstrinnene nedenfor.
1. Udvælgelse og kontrol af modtaget bambus
Art, modenhed, diameter, vægtykkelse, rethed og synlig tilstand defineres. Inspektion søger efter revner, misfarvning, skimmel, insekter og fejl. Materialet skal have et parti, der forbinder senere registreringer og brædder med oprindelsespartiet.
Ingen modenhed passer universelt til alle arter og processer. Bed om producentens kriterier og deres sammenhæng med tilbudt konstruktion frem for generelle aldersudsagn.
2. Tværskæring og opsplitning
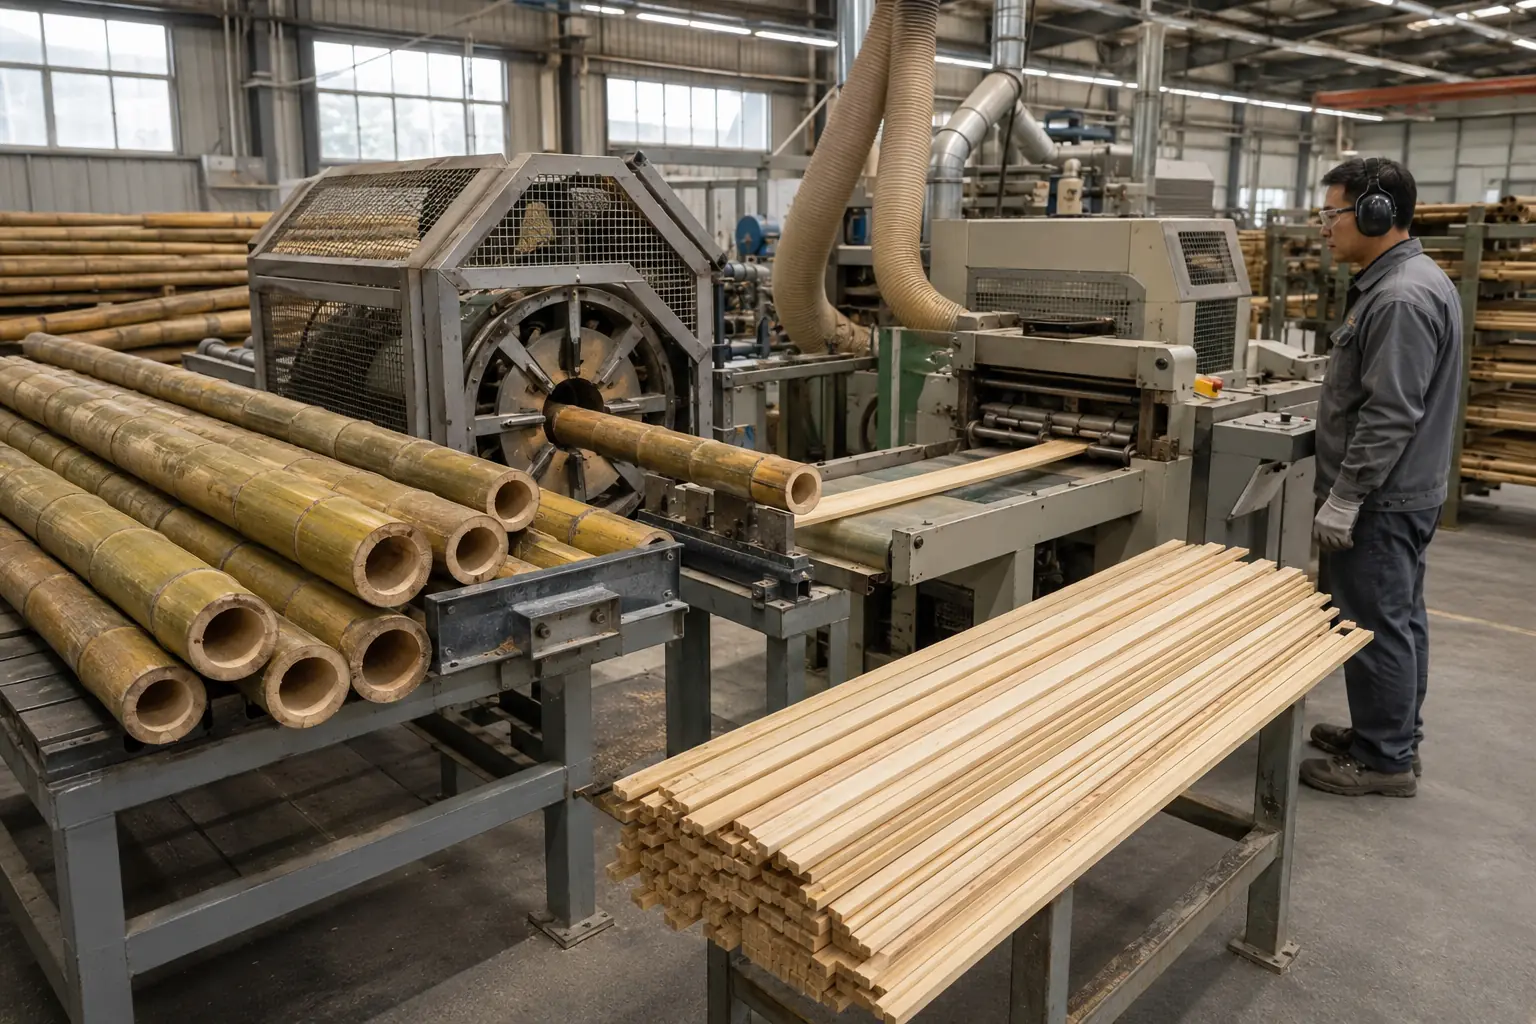
Stængler skæres i håndterbare længder og opdeles langs længden. Antal og bredde af sektioner afhænger af stængel og produkt. Knæenes skillevægge og uregelmæssige dele fjernes eller trimmes, så udstyret tilføres ensartet materiale.
Diameter og væg ændres langs stænglen: skæring skal afveje brugbart udbytte mod strimlernes eller fibrenes dimensionskvalitet.
3. Fjernelse af ydre og indre lag
Den hårde, voksagtige yderhud og det blødere indre lag fjernes eller kalibreres. Strimler høvles til regelmæssige rektangulære tværsnit. Ens bredde og tykkelse fremmer behandling, tørring og limning; dårlig geometri kan give hulrum, svage samlinger og for meget bearbejdning.
4. Behandling og farveudvikling
Varmtvandsekstraktion, kogning, damp, blegning eller andre specifikke processer kan bruges. Formål omfatter fjernelse af opløseligt sukker og stivelse, rengøring eller farveudvikling. Kemi og kontrol varierer uden én universel opskrift.
Karbonisering bruger varme og fugt til at mørkne materialet i dybden. Tid og temperatur ændrer også egenskaber: man kan ikke hævde, at de altid øger styrke, hårdhed eller vandmodstand. Godkend farveintervallet, og bed om specifikke data.
5. Kontrolleret tørring og konditionering
Efter våde operationer skal strimler og fibre nå en fugt, der passer til lim, konstruktion og brug. Ensartethed i partiet betyder lige så meget som gennemsnittet. For fugtigt, tørt eller ujævnt materiale kan give problemer med limning, presning, bearbejdning, lagring og installation.
Mål og tilladt variation skal stå i specifikationen efter konstruktion, proces og destinationsklima. Producenten bør angive målepunkter, instrument eller ovnmetode og håndtering af dele uden for intervallet frem for ét tal til alt.
6. Præcis bearbejdning og sortering
Til laminater høvles tørre strimler og sorteres efter farve, fibre og fejl. Ens geometri fremmer plane råemner og pålidelig limning. Til strand-woven åbnes eller fragmenteres bambussen i langsgående bundter, som tørres og sorteres før harpiks.
Sorteringsregler bestemmer udseendet. Naturlig variation er normal, men intervaller for farve, knæ, striber og overflade skal dokumenteres. Godkend en prøve med flere brædder frem for ét usædvanligt ensartet bræt.
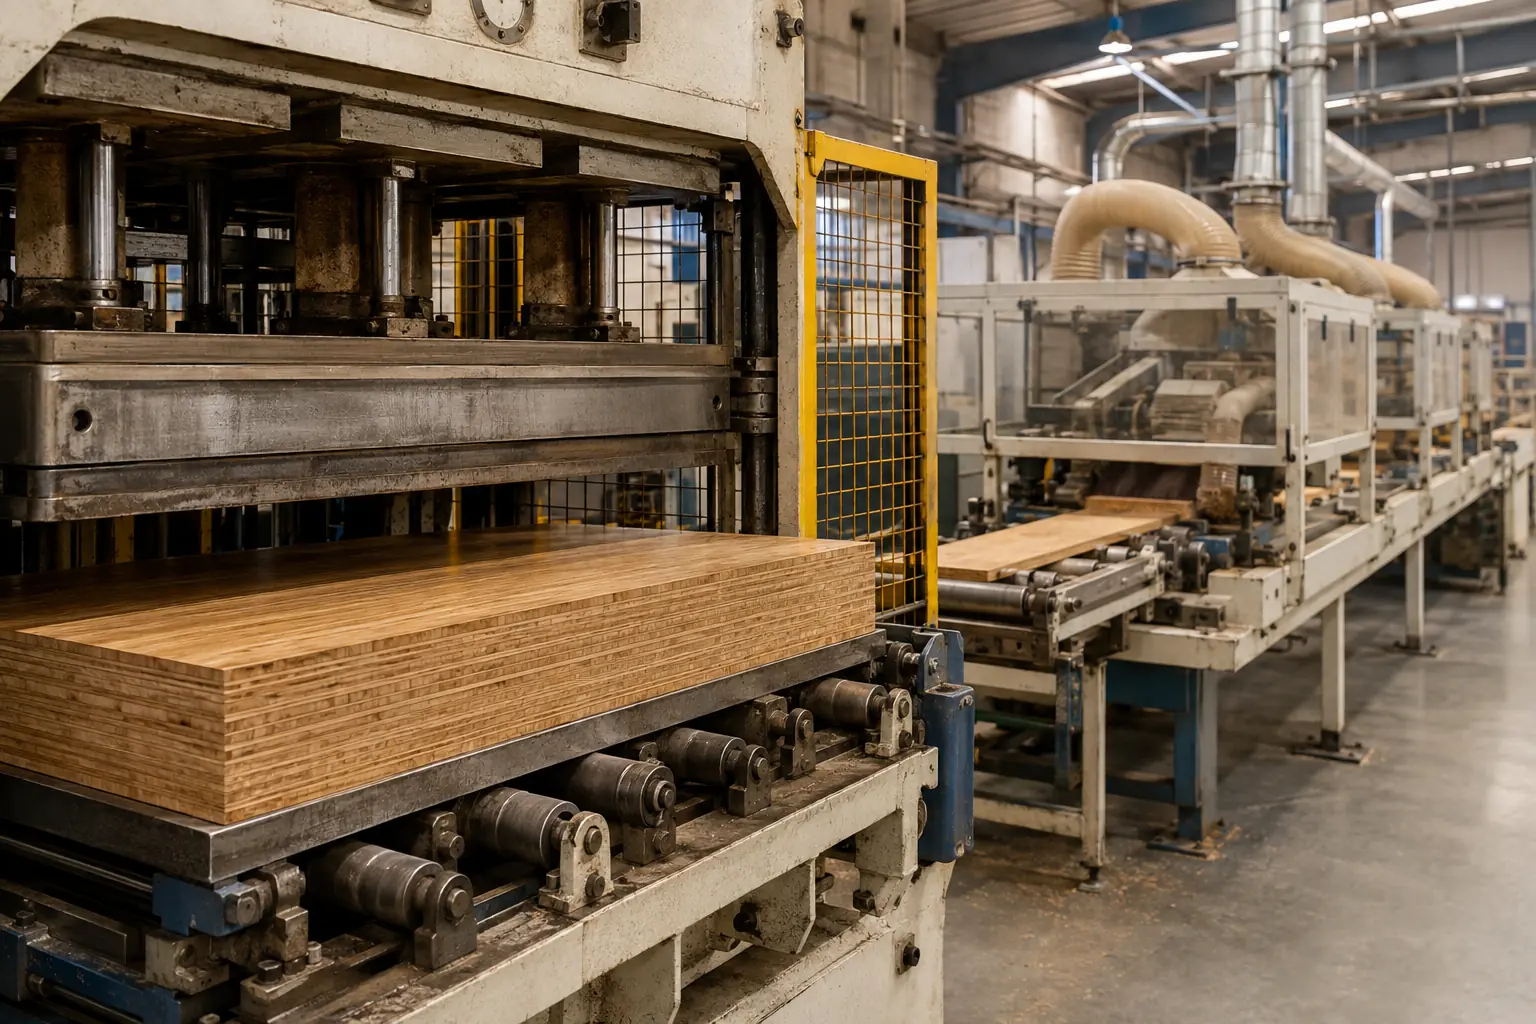
7. Lim, oplægning og presning
Materialet limes og placeres efter valgt system. Kontrollér limidentitet og parti, påført mængde, åbentid, fugt, temperatur, tryk og hærdning. Værdier afhænger af harpiks, tykkelse, konstruktion og udstyr: de hører til processpecifikationer og ikke en generel opskrift.
| Forløb | Før pressen | Dannelse af råemne | Vigtige kontroller |
|---|---|---|---|
| Vandret | Kalibrerede strimler | Brede flader normalt parallelle med overfladen, lamineret | Tykkelser, farve, limdækning og retning |
| Lodret | Kalibrerede strimler | Strimler på kanten limet side om side | Mål, lukkede samlinger, rethed og farvefordeling |
| Strand-woven | Åbnede eller fragmenterede langsgående bundter | Med harpiks eller imprægneret, orienteret og presset | Forberedelse, harpiksfordeling, tæthed, presning og hærdning |
| Flerlags | Slidlag, kerner og bagside | Balanceret, limet opbygning | Slidtykkelse, kerne, balance, vedhæftning og emissionsklassificering |
Det er generelle forløb. En fabrik kan presse flere gange, skære store råemner eller købe mellemprodukter. Bed om et kort over den faktiske konstruktion frem for at antage en identisk rækkefølge.
8. Konditionering efter presning og kalibrering
Råemner skal køle, hærde og udligne sig. Konditionering reducerer temperatur- og fugtgradienter før bearbejdning. Sav, høvl og slibning giver kontrolleret tykkelse. Udeladelse kan øge bevægelse, unøjagtighed og fejl.
9. Profilering af brædder
Råemner skæres og bearbejdes med rette kanter, fer og not, klik eller anden samling. Tykkelse, bredde, rethed, vinkelrethed samt side- og endegeometri bestemmer pasningen.
Afprøv samling af flere brædder langs sider og ender. Til proprietære profiler bekræftes tilladelse og det præcise system i tilbuddet.
10. Slibning, bejdse og fabriksfinish
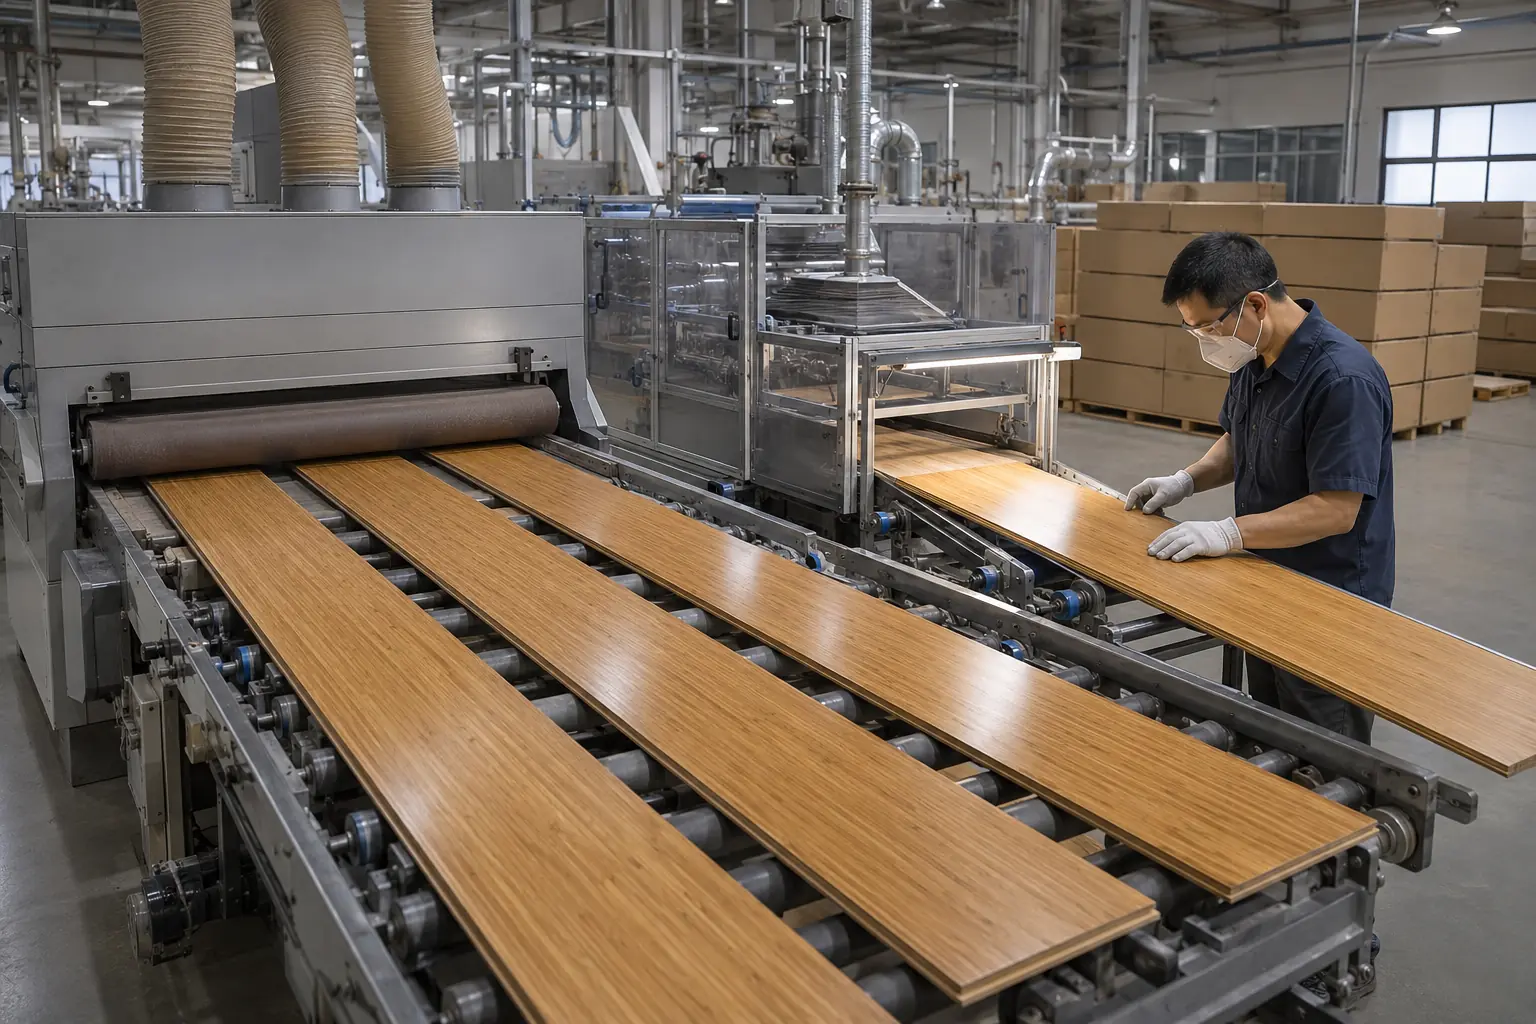
Slibning forbereder overfladen; bejdse, børstning eller prægning kan ændre farve og tekstur. Færdigbehandlede gulve får grunding, mellemlag og finish efter specifikationen. UV-hærdning er almindelig, men kemi, antal lag, tilsætninger og parametre varierer.
»Erhverv«, »høj slidstyrke« eller »ridsefast« kræver defineret metode og resultater. At tælle lag dokumenterer ikke funktion: sammenlign hele systemet og produktprøvninger.
11. Farvesortering, inspektion og emballage
Brædder sorteres og kontrolleres mod specifikation: mål, planhed, rethed, kanter, samlinger, forurening, slibemærker, finish, farve, fugt og kasseindhold. Vedhæftning, slid, stabilitet og emissioner vurderes gennem kontrol eller analyse efter kontrakt og marked.
Emballagen beskytter lange, færdige kanter og begrænser fugt. Kasser skal angive SKU, farve, parti og antal; paller, hjørnebeskyttere, omvikling og containerlastning skal planlægges til ruten.
Kvalitetskontrol specifik for gulve
Ud over panelkontrol kræves kontrol knyttet til installation og gentagen overfladebrug. Planen kan omfatte:
- Materialeidentitet, fejl og sporbarhed
- Fugt efter behandling, før lim og før emballering
- Strimmelmål og ensartet fiberforberedelse
- Limidentitet, påført mængde eller harpiks og hærdning
- Råemnetæthed, hvor relevant
- Tolerancer for længde, bredde og tykkelse
- Planhed, krumning, sideafvigelse, vridning og vinkelrethed
- Mål og prøvning af samlinger
- Limningsintegritet og delaminering efter aftalt metode
- Farve, glans, tekstur, slibning og fejl
- Belægningsvedhæftning, hårdhed og slid efter specifikke metoder
- Stabilitet og fugtreaktion, hvor krævet
- Kemiske analyser eller emissioner til markedet
- Kasser, parti, koder, anvisninger og paller
ISO 21629-1:2021 omhandler krav og prøvning af bambusgulve til indendørs brug ud over hårdhed. ISO-kataloget angav standarden som offentliggjort ved kontrollen den 6. oktober 2026. Standarder, udgaver og grænser skal vælges efter marked og kontrakt: henvisningen dækker ikke automatisk udendørs brug og dokumenterer ikke produktets overensstemmelse.
Hvordan procesvalg ændrer gulvet
| Valg | Mulig effekt | Indkøberkontrol |
|---|---|---|
| Vandret eller lodret oplægning | Årer, samlinger og konstruktion | Tværsnit, prøve og limningskrav |
| Fibre og fortætning | Tæthed, udseende, bearbejdning og funktion | Registreringer og specifikke fysiske prøvninger |
| Karbonisering eller bejdse | Farve og materialeadfærd | Godkendt interval og sammenligningsdata |
| Flerlagskerne | Balance, mål, klassificering og installation | Samtlige lag, kernedokumenter og emissioner |
| Kantprofil | Installationsmetode og samling | Tegning, relevant licens og samlingstest |
| Belægning | Udseende, rengøringsvenlighed og slid | Specifikation og aftalt prøvningsmetode |
Lim, emissioner og marked
Forskellige harpikser kræver forskellige processer og giver forskellige samlinger og emissioner. »Miljøvenlig lim«, »giftfri« eller »nul formaldehyd« erstatter ikke limspecifikationen og en rapport for det faktiske gulv.
I USA forklarer EPA's vejledning om kompositprodukter TSCA Title VI. Den officielle kontrol den 6. oktober 2026 bekræfter, at MDF, spånplade og bambuskrydsfiner, der opfylder de relevante definitioner, kan være omfattet; bambusfiner på MDF, spånplade eller træfinerkerne kan også være reguleret krydsfiner eller laminatprodukt. Siden 22. marts 2024 kræver ikke-undtagne laminatprodukter de prøvninger og den certificering, der er fastsat for hårdttræskrydsfiner. PF/NAF-undtagelser kræver betingelser og registreringer, mens omfattede kerner stadig er underlagt krav. Bestem klassificering, roller, datoer og forpligtelser for den præcise konstruktion: der findes ingen generel bambusundtagelse eller universel pligt til at genprøve hvert færdigt gulv. Andre destinationer har egne regler.
Ved FSC kontrolleres indehaver, produktomfang og handelspåstand. Gulvbambus er en anerkendt kategori, men et logo dækker ikke automatisk alle ordrer. Se guiden til FSC-certificering.
Forenklinger, der bør undgås
- »Naturligt vandtæt«: konstruktion, lim, finish, samlinger, installation og eksponering tæller.
- »Strand-woven er altid hårdere end træ«: produkt og metode varierer; sammenlign faktiske rapporter.
- »Karbonisering gør det stærkere«: varme ændrer farve og egenskaber efter processen.
- »Massiv betyder ét stykke«: normalt samles strimler eller fibre.
- »Alle flerlagsgulve har samme kerne«: materialer, lag og balance varierer.
- »Flere laklag giver længere levetid«: kemi, tykkelse, hærdning og resultater tæller ud over antallet.
- »Bambus er automatisk bæredygtig«: forsyningskæde og miljøpåstande kræver beviser.
Ofte stillede spørgsmål
Hvordan produceres bambusgulve?
Stængler bliver til strimler eller fibre, som behandles, tørres og sorteres. De lamineres, fortættes eller forbindes med en kerne. Derefter følger konditionering, profiler, slibning, finish, kontrol og emballage.
Hvilke materialer indgår?
Laminerede strimler, fibre med harpiks eller et bambuslag og en konstrueret kerne. Lim og belægninger er også del af produktet.
Hvad er forskellen på vandret og lodret?
Begge bruger normalt strimler: vandret ligger brede flader parallelt med overfladen; lodret står strimler på kanten. Mønster og geometri ændres.
Hvordan fremstilles strand-woven?
Langsgående bundter åbnes, tørres, tilføres harpiks, orienteres og presses. Råemnet konditioneres, skæres, profileres, slibes og færdigbehandles. Processer og egenskaber varierer.
Ændrer karbonisering materialet?
Ja, varme og fugt ændrer farven og kan ændre egenskaber. Antag ikke universel forbedring; sammenlign data og det godkendte interval.
Følger alle gulve samme proces?
Nej. Konstruktioner og fabrikker har forskellige behandlinger, lim, presning, konditionering, profiler og finish.
Brug processen til bedre spørgsmål
Se ud over fotografiet: hvilket materiale går i pressen, hvordan styres fugt og vedhæftning, hvordan kontrolleres samlinger, hvilke rapporter dækker varen, og hvordan sorteres og spores partier?
Fortsæt med guiden til vurdering af bambusgulvproducenter. Fujian Xianxu Bamboo & Wood Co., Ltd. tilbyder B2B-støtte til specialprogrammer i bambus og træ. Send konstruktion, mål, brug, antal, destination og prøvninger via kontaktsiden. Gennemførlighed og produktionsforløb skal bekræftes til projektet før tilbud.