

Bambu Amerikan servis üretimi: fabrika ve OEM rehberi
Bambu Amerikan servisin nasıl üretileceği ürün yapısına bağlıdır. Örme altlık, sarılabilen bambu çıta altlık ve sert lamine panel yemek masasında birbirine benzeyebilir; ancak farklı malzeme hazırlığı, birleştirme, yüzey kontrolü ve ambalaj gerektirir. Marka ve ithalatçılar bu farkları anlayarak numune onayını, teklif karşılaştırmasını ve seri üretimde kalite sorunlarının önlenmesini kolaylaştırabilir.
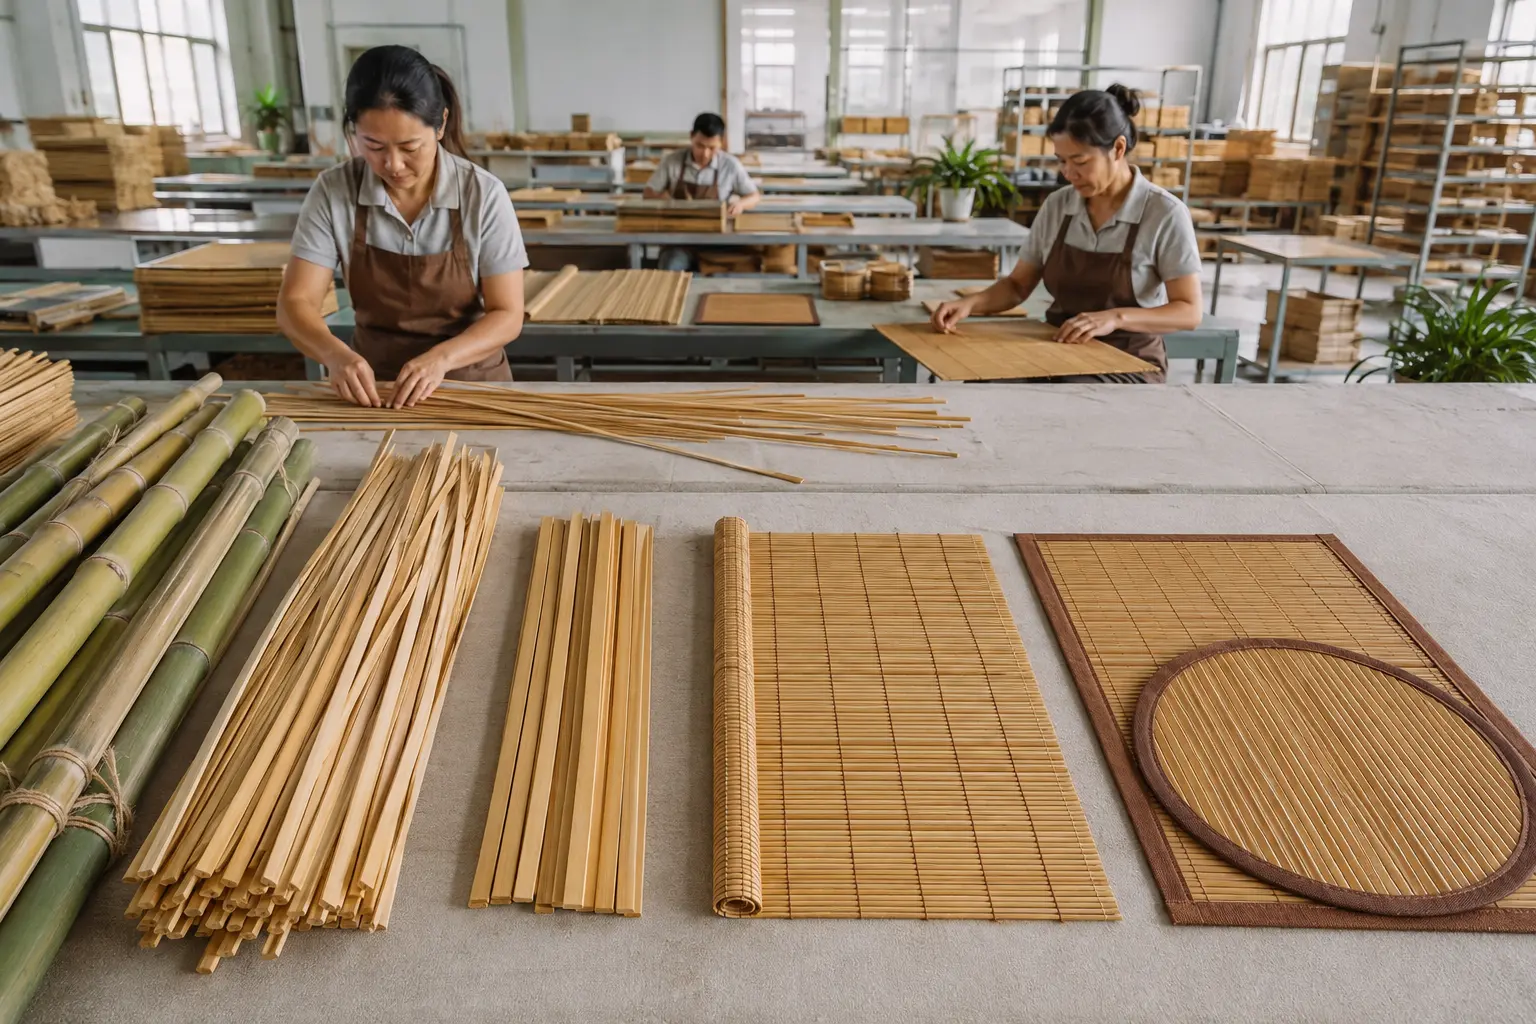
Bu fabrika odaklı rehber, bambu altlıkları hammadde seçiminden kesme, kurutma, örme veya iplikle bağlama, zımparalama, renklendirme, denetim ve paketlemeye kadar izler. OEM/ODM şartnamesinde hangi kararların bulunması gerektiğini de açıklar. Evde güvensiz makine kullanımına yönelik basitleştirilmiş bir el işi tarifi değildir; endüstriyel kesme, kurutma ve kaplama uygun ekipman, eğitim ve kontrollerle yapılmalıdır.
1. adım: Altlık yapısını tanımlayın
Üretim amaçlanan yapıyla başlar. Çıta altlık, paralel bağlanan düz ve dar şeritler kullanır. Çubuk altlık, daha yuvarlak veya dar parçalar kullanır ve çoğunlukla sıkı sarılır. Örme altlıkta esnek şeritler birbirine geçirilir. Parçalı veya boncuklu modeller çok sayıda küçük bileşeni bağlarken katı modeller sert lamine panel kullanabilir.
Yapı sonraki hemen her kararı belirler: bambu kalınlığı, hedef nem, kesme yöntemi, bağlantı malzemesi, kenar işlemi, kaplama, depolama biçimi ve koli tasarımı. Alıcı bu yüzden renk ve logoya yoğunlaşmadan önce yapısal numuneyi onaylamalıdır.
| Model | Temel bileşenler | Üretimde tipik odak |
|---|---|---|
| Çıta altlık | Düz bambu şeritler ve iplik veya taban | Eşit genişlik, hizalama ve düzgün kenarlar |
| Çubuk altlık | Yuvarlak bambu çubuklar ve bağlantı ipliği | Çap tutarlılığı, aralık ve sarılma davranışı |
| Örme altlık | İnce esnek bambu şeritler | Şerit esnekliği, örgü sıklığı ve bitmiş şekil |
| Parçalı veya boncuklu altlık | Şekillendirilmiş küçük bambu parçalar | Parça tutarlılığı, bağlantılar, boşluklar ve taban |
| Sert bambu panel | Lamine bambu levha | Yapıştırma, düzlük, işleme ve nem dengesi |
2. adım: Bambuyu seçin ve hazırlayın
Malzeme seçimi yalnızca “doğal bambu” ifadesine değil, gereken bileşene dayanmalıdır. Fabrika kullanılabilir duvar kalınlığını, düzgünlüğü, rengi, kusurları ve yarma veya işlemeye uygunluğu değerlendirir. Seçilen malzeme aşırı fire veya zayıf kesit oluşturmadan bitmiş genişlik ve kalınlığı sağlamalıdır.
İlk kesmeden sonra bambu yönetilebilir bölümlere ayrılır; şerit, çubuk veya taslak parçalara işlenir. Dış ve iç katmanlar işleme ve yüzey uygulamasında farklı davranabilir, bu yüzden bileşen şartnamesi hangi bölümlere izin verildiğini tanımlamalıdır. Görünür boğum izleri ve damar değişimi kabul edilebilir doğal özellikler olabilir; küf, çürüme, kirlenme ve yapısal çatlaklar olamaz.
Nem yönetimi
Nem kontrolü, biçimini koruyan bambu altlıklar için temeldir. Fazla ıslak malzeme üretimden sonra küçülebilir, eğilebilir veya kaplama sorunlarına yol açabilir. Dengesiz kuruyan malzeme çatlayabilir ya da şekil değiştirebilir. Uygun hedef yapı, iklim, fabrika süreci ve varış pazarına bağlıdır; alıcı ilgisiz üründen bir sayı kopyalamak yerine belgelenmiş kontrol yöntemi istemelidir.
Kurutma son işlemeden önce yapılabilir; bileşenlerin daha eşit duruma gelmesi için ardından kondisyonlama uygulanabilir. Fabrika hazırlanmış bambunun depolamada ve üretim aşamaları arasında yeniden nem emmesini önlemelidir.
3. adım: Şeritleri, çubukları, parçaları veya panelleri kesin
Çıta altlıkta şeritler kontrollü genişlik, kalınlık ve uzunlukta kesilir. Tek parçadaki küçük değişim, onlarca şerit yan yana geldiğinde belirginleşir. Aparatlar, ölçüm araçları ve süreç kontrolleri bitmiş dikdörtgen veya karenin tutarlılığını korur.
Çubuk modellerde sabit çap ve düzgün uçlar gerekir. Parçalı altlıkta tekrarlanan şekiller, rahatsız edici yükseltiler oluşturmadan eşit ızgara kurmalıdır. Sert panel modeller lamine levhadan kesilir; CNC ile veya şablonla şekillendirilebilir ve kenarlar dikkatle yuvarlatılır.
Kesme toleransları bitmiş ürün toleransıyla ilişkilendirilmelidir. Şerit değişimine fazla izin verilirse altlık yamuk, dalgalı veya paketlenmesi zor olabilir. Onaylı çizimler, bitmiş altlık ölçülerini ve bunları belirleyen kritik bileşen ölçülerini belirtmelidir.
4. adım: Yiyecek yakınındaki bütün yüzeyleri zımparalayın
İşlenen bambuda pürüzlü lifler, keskin köşeler veya kıymıklar oluşabilir. Zımparalama işleme izlerini giderir ve yüzeyi son uygulamaya hazırlar. Süreç birkaç aşındırıcı aşama içerebilir; kesilmiş uçlara, dış kenarlara ve müşterinin sık dokunduğu alanlara özellikle dikkat edilir.
Düzgün bir numune yeterli değildir; fabrika tekrarlanabilir işçilik ölçütlerine ihtiyaç duyar. Denetim, iyi aydınlatılmış görsel kontrolü ve güvenli kullanım yöntemiyle dikkatli dokunma kontrolünü içerebilir. Gevşek lifler, keskin geçişler, yırtılmış kenarlar ve kalıntılar anlaşılmış standarda göre kusur sayılmalıdır.
5. adım: Çıta, çubuk ve örme altlıkları birleştirin
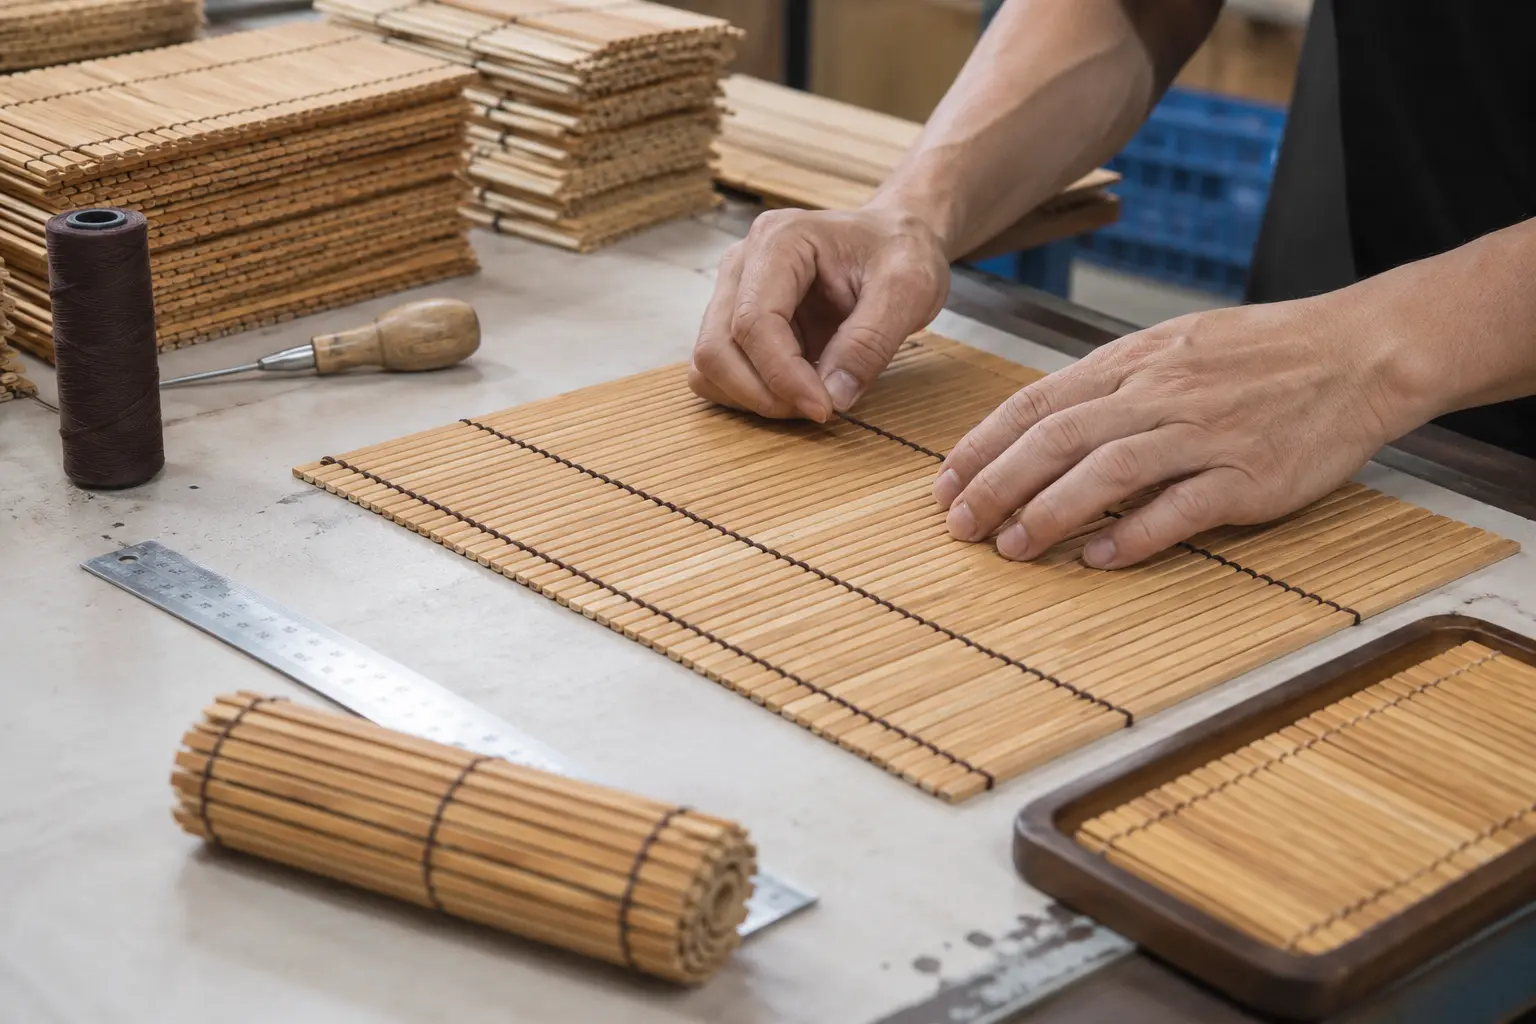
İplikle bağlanan sarılabilir altlıklar
Sarılabilir tasarımda hazırlanmış çıta veya çubuklar bir aparatta dizilir, kontrollü aralıklarla iplikle bağlanır. İplik türü, rengi, gerginliği ve düğüm veya uç sabitleme yöntemi performansı etkiler. Gerginlik azsa parçalar oynar ve altlık şeklini kaybeder. Fazlaysa altlık kıvrılabilir veya iplik zorlanabilir.
Aralık, sarılma ve temizliğe izin verecek kadar geniş; tabakları dengesiz bırakmayacak kadar dar olmalıdır. Üretim numuneleri tekrar tekrar sarılıp açılmalı ve düz serilerek kalıcı kıvrılma, kırık parçalar ve iplik hareketi kontrol edilmelidir.
Örme bambu Amerikan servisler
Örme yapı, çatlamadan birbirine geçirilebilecek kadar ince ve esnek şeritler gerektirir. Desen sade, çapraz veya dekoratif olabilir, ancak ölçü kontrolü korunmalıdır. Kenar bağı veya katlanmış bordür örgünün açılmasını önleyebilir. Yuvarlak ve oval modellerde dış hattın simetrik kalması için biçim şablonları gerekir.
Parçalı, boncuklu ve sert modeller
Küçük parçalar veya boncuklar kordonla bağlanabilir ya da bir tabana yerleştirilebilir. Bitmiş alt yüzey masayı çizmemelidir. Sert altlıklar lamine bambu kullanabilir; hedef pazar ve kullanıma uygun yapıştırıcı ve kaplama şartnamesi gerektirir. Alıcı, “bambu”nun tek malzemeli ürün anlamına geldiğini varsaymak yerine eksiksiz bileşen beyanı istemelidir.
6. adım: Şekilleri ve takım adetlerini oluşturun
Dikdörtgen altlıklar verimli hizalanır ve paketlenir; kare, yuvarlak ve oval modeller ek şablon veya kesme kontrolü gerektirir. Yuvarlak masa için dilim modellerde masa çapı ve oturma sayısına göre doğrulanmış açı ve ölçü gerekir.
Dörtlü veya altılı takımda fabrika yalnızca bireysel kaliteyi kontrol edemez. Aynı perakende takımındaki altlıkların renk, ölçü ve desen yönü uyumlu olmalıdır. Bardak altlığı veya kare çay fincanı altlığı dahilse takım içeriği ve paketleme sırası açıkça belgelenmelidir.
7. adım: Doğal, koyu veya renkli yüzeyi uygulayın
Doğal bambu altlık kaplamasız, yağlanmış, renklendirilmiş, vernikli veya başka biçimde kapatılmış olabilir. “Doğal”, malzeme beyanının yerine geçmemelidir. Seçilen yüzey görünüşü, silinme davranışını, kokuyu, renk değişimini ve bakım talimatını etkiler.
Renkli modeller renklendirici, boya, pigment, baskı veya kaplanmış iplik kullanabilir. Siyah, kahverengi, koyu kahverengi, beyaz, gri, mavi, yeşil, kırmızı ve kızılcık tonlarındaki koleksiyonlarda onaylı fiziksel renk standardı gerekir. Bambu damarı görsel kontrastı değiştirebilir; ekran referansı üretim onayı için yeterli değildir.
Renk ve kaplama malzemeleri hedef pazar ve kullanım için seçilmelidir. Dekorasyon temizlik beklentisiyle uyumlu olmalı; “kimyasalsız” veya “toksik olmayan” gibi iddialar net tanım ve destekleyici kanıt olmadan kullanılmamalıdır.
8. adım: Marka ve ambalajı ekleyin
OEM markası etikette, kılıfta, kolide, tabanda, kenar ayrıntısında veya seçilmiş bambu parçada bulunabilir. Lazer işaretleme, baskı ve etiket farklı sonuçlar verir. Şartname tasarım dosyasını, ölçüyü, konumu, yönü, kontrastı ve kabul edilen değişimi tanımlamalıdır.
Ambalaj şekli korumalıdır. Sarılabilir modelde sabitleme yöntemi kalıcı kıvrılma oluşturmamalıdır. Düz altlıkta köşe ve yüzey koruması gerekir. Dört veya altı parçalı takım doğru adetle paketlenmeli; koli kapanmadan talimatlar ve aksesuarlar doğrulanmalıdır.
İhracat kolisi ürün ağırlığını, sıkıştırmayı, nem maruziyetini ve taşıma işlemlerini hesaba katmalıdır. Ambalaj denemesi yararlıdır; görsel olarak çekici kutu, altlıklar taşıma sırasında sürtünür, kayar veya bükülürse yine başarısız olabilir.
9. adım: Sevkiyattan önce altlıkları denetleyin
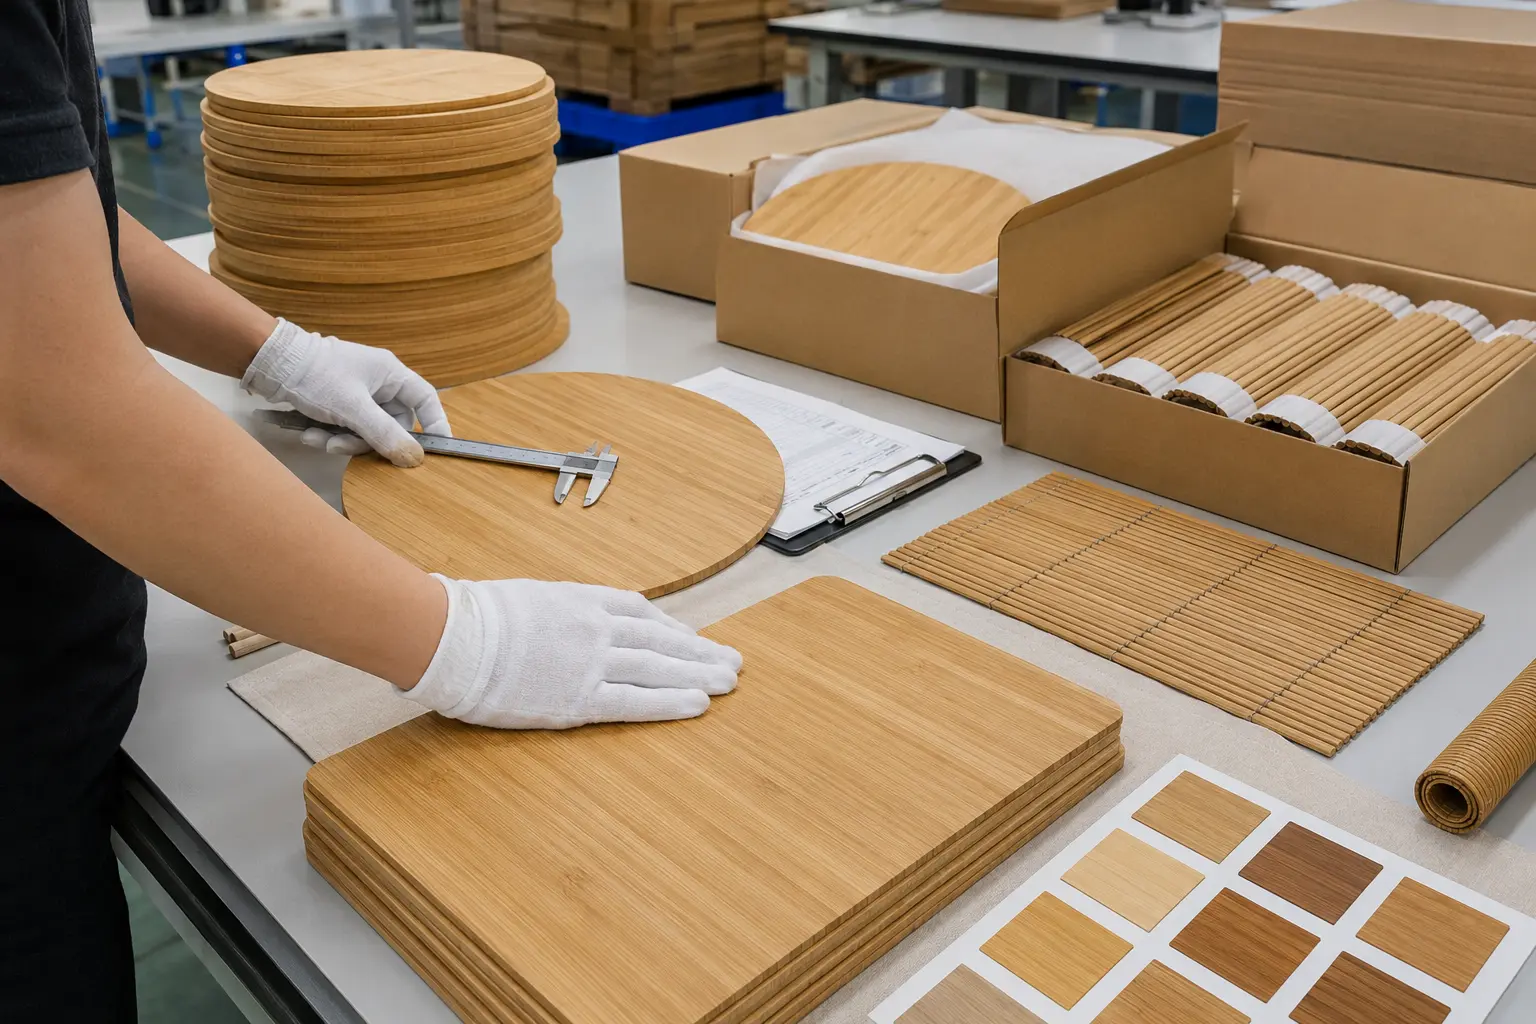
Kalite kontrol üretimi onaylı çizimler, malzeme şartnameleri ve imzalı numunelerle karşılaştırmalıdır. Yaygın kontroller şunlardır:
- Bitmiş uzunluk, genişlik, çap, kalınlık ve şekil
- Şerit veya çubuk hizası ve aralıkları
- Düzlük, gerekiyorsa sarılma ve açılma kabiliyeti
- Yüzey düzgünlüğü, kenar durumu ve kıymık bulunmaması
- İplik gerginliği, düğümler, kenar bağı ve taban güvenliği
- Renk aralığı, kaplama tutarlılığı ve dekorasyon konumu
- Koku, temizlik ve görünür nem kusurları
- Takım adedi, etiketler, bakım talimatı ve ambalaj
Kusur sınıfları güvenlik veya kirlenme sorunlarını; işlevsel kusurlardan, ticari kusurlardan ve kabul edilebilir doğal değişimden ayırmalıdır. Belirsiz “%100 iyi kalite” sözüne güvenmek yerine sipariş için örnekleme planında anlaşılmalıdır.
Alıcı toptan bambu altlığı nasıl tanımlamalı?
Kullanışlı teklif talebi yapı, şekil, bitmiş ölçüler, bileşen boyutu, izin verilen renk aralığı, yüzey, bağlantı malzemeleri, taban, logo, takım adedi, ambalaj, hedef pazar ve tahmini sipariş miktarını içerir. Referans görseller yararlıdır, fakat kontrollü şartnamenin yerini tutmaz.
Üreticiye hangi parametrelerin özel numune gerektirdiğini, hangi malzemelerin belgelenebildiğini ve nihai yapı için hangi testlerin geçerli olduğunu sorun. Renk, taban veya kaplama değişimi ürün için gereken kanıtları etkileyebilir.
Fabrikada geliştirme ve OEM/ODM desteği
Fujian Xianxu Bamboo & Wood Co., Ltd., Çin ve Vietnam'daki üretim faaliyetleriyle özel bambu ve ahşap ürünler geliştirir. 2018'de kurulan şirket; konsept değerlendirmesi, numune, üretim ve kalite kontrolüyle toptancı, perakendeci, ithalatçı ve marka sahiplerini destekler.
Alıcılar bambu Amerikan servis satın alma rehberini inceleyebilir, şirketi tanıyabilir, Vietnam fabrikası faaliyetlerini keşfedebilir veya OEM/ODM özeti gönderebilir.
Sık sorulan sorular
Bütün bambu Amerikan servisler örme midir?
Hayır. Örülebilir, çıta veya çubuklardan iplikle bağlanabilir, parçalardan birleştirilebilir veya sert lamine bambu panelden yapılabilir.
Özel şekiller üretilebilir mi?
Evet, yapı ve kalıba bağlıdır. Dikdörtgen, kare, yuvarlak, oval ve dilim biçimleri farklı şablon, tolerans ve paketleme planı gerektirir.
Bambu altlığın kıvrılmasına ne yol açar?
Dengesiz nem, iplik gerginliği, bileşen değişimi, yüzey dengesizliği veya uzun süre sarılı depolama olası nedenlerdir. Kesin neden yapı ve üretim geçmişi incelenerek belirlenmelidir.
Renkli altlıklarda renk nasıl kontrol edilir?
Fabrika onaylı fiziksel numune veya renk referansı kullanmalı, kabul edilen damar görünürlüğünü tanımlamalı ve üretimi anlaşılmış aydınlatmada kontrol etmelidir.
İthalatçı neleri denetlemeli?
Ölçü, düzlük, yüzey düzgünlüğü, bileşen güvenliği, renk, takım içeriği, işaretleme, temizlik ve ambalajı onaylı şartnameyle karşılaştırmalıdır.
Güvenilir altlık kontrollü süreçle başlar
Bambu altlık üretimi bağlantılı kararlar zinciridir. Malzeme hazırlığı işlemeyi, işleme birleştirmeyi, birleştirme düzlüğü, yüzey ise görünüş ve bakımı etkiler. En güçlü fabrika programı bu kararları çizim, numune, süreç kontrolü ve denetim ölçütlerine dönüştürür.
Alıcı için pratik ders açıktır: önce yapıyı tanımlayın, malzeme ve numuneyi onaylayın; seri üretimden önce kalite gereklerini ölçülebilir hâle getirin. Üretim sonrasında günlük bakım, kurutma ve saklama talimatını nihai yapıyla uyumlu hâle getirmek için Bambu Amerikan Servis Nasıl Temizlenir? rehberini kullanın.