

Fabriquer des sets de table en bambou : procédés et contrôle qualité
La fabrication des sets de table en bambou dépend de leur construction. Un modèle tissé, un set enroulable à lattes et un panneau lamellé rigide peuvent sembler proches sur une table, mais demandent des préparations, assemblages, finitions et emballages différents. Comprendre ces différences aide les marques et importateurs à approuver les échantillons, comparer les devis et prévenir les problèmes en série.
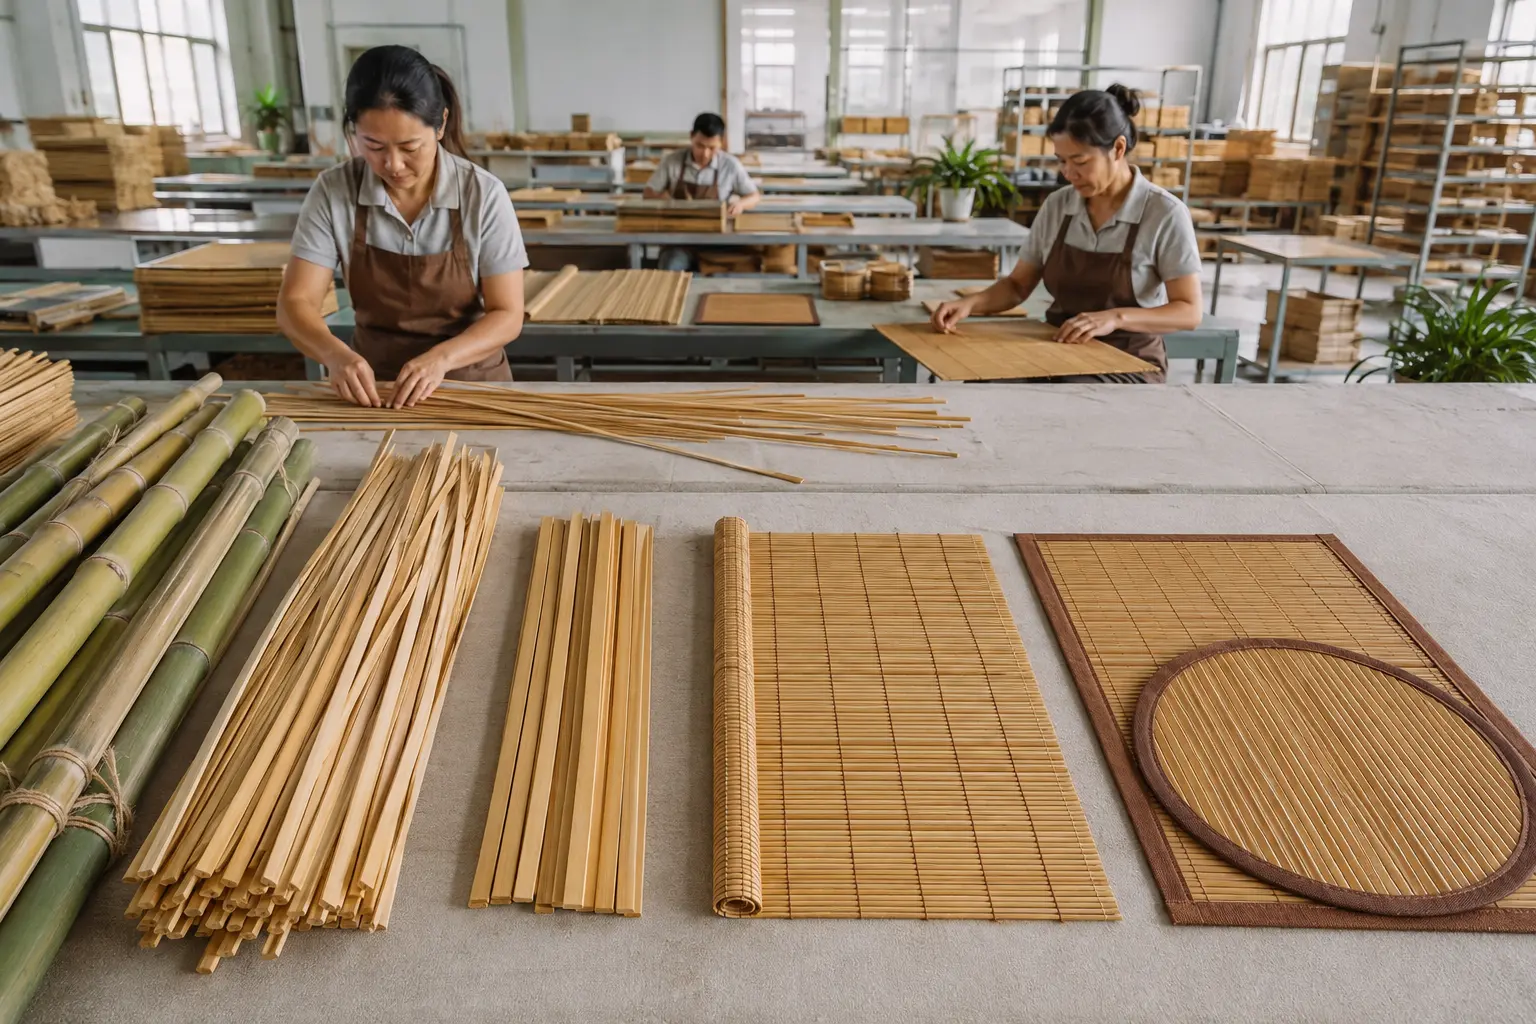
Ce guide destiné aux acheteurs industriels suit sélection du matériau, découpe, séchage, tissage ou liaison par fil, ponçage, coloration, inspection et conditionnement. Il précise aussi les décisions du cahier des charges OEM/ODM. Il ne s’agit pas d’un tutoriel simplifié d’usinage domestique risqué : découpe, séchage et revêtement industriels nécessitent équipements, formation et contrôles adaptés.
Étape 1 : définir la construction du set
La production part de la structure prévue. Les lattes plates et étroites sont reliées parallèlement ; les tiges plus rondes ou fines s’enroulent souvent serrées. Le tissé entrelace des bandes souples. Les versions en petites pièces ou perles relient de nombreux éléments ; le bambou massif peut prendre la forme d’un panneau lamellé rigide.
La construction détermine presque tout : épaisseur, humidité cible, découpe, liaisons, bords, finition, rangement et carton. Approuvez donc un échantillon structurel avant de vous concentrer sur la couleur ou le logo.
| Style | Composants principaux | Priorité de production |
|---|---|---|
| Set à lattes | Bandes plates et fil ou support | Largeur régulière, alignement et douceur des bords |
| Set à tiges | Tiges arrondies et fil de liaison | Diamètres réguliers, espacement et enroulement |
| Set tissé | Bandes fines et souples | Souplesse, densité du tissage et forme finale |
| Set à petites pièces ou perles | Petits éléments façonnés en bambou | Régularité des pièces, joints, espaces et support |
| Panneau rigide en bambou | Planche de bambou lamellé | Collage, planéité, usinage et équilibre d’humidité |
Étape 2 : sélectionner et préparer le bambou
Choisissez le matériau selon le composant requis, pas seulement l’expression « bambou naturel ». L’usine examine épaisseur utile de paroi, rectitude, teinte, défauts et aptitude au fendage ou à l’usinage. Le bambou retenu doit permettre largeur et épaisseur finies sans déchets excessifs ni sections faibles.
Après une première coupe, le bambou est divisé en sections maniables puis transformé en bandes, tiges ou ébauches. Couches externes et internes peuvent se comporter différemment à l’usinage et à la finition : précisez les portions autorisées. Marques de nœuds et veinage peuvent être acceptables ; moisissure, pourriture, contamination et fissures structurelles ne le sont pas.
Maîtriser l’humidité
L’humidité est centrale pour la stabilité. Un matériau trop humide peut se rétracter, gauchir ou provoquer des défauts de finition ; un séchage inégal peut fissurer ou déformer. La cible dépend de la construction, du climat, du procédé et de la destination. Demandez une méthode documentée plutôt que de copier un chiffre d’un autre produit.
Le séchage peut précéder l’usinage final et être suivi d’un conditionnement stabilisant les composants. Protégez le bambou préparé de la reprise d’humidité au stockage et entre les étapes.
Étape 3 : découper bandes, tiges, petites pièces ou panneaux
Pour les lattes, maîtrisez largeur, épaisseur et longueur. Un faible écart individuel devient visible lorsque des dizaines de bandes s’alignent. Gabarits, jauges et contrôles en cours de production stabilisent le rectangle ou le carré fini.
Les tiges exigent diamètres réguliers et extrémités lisses. Les petites pièces doivent former une grille homogène sans reliefs inconfortables. Les panneaux rigides sont découpés dans le lamellé et peuvent être usinés CNC ou façonnés avec gabarits, puis soigneusement arrondis.
Reliez les tolérances de coupe à celles du produit fini. Une variation excessive des bandes rend les sets obliques, ondulés ou difficiles à emballer. Les plans approuvés doivent préciser les dimensions du set et celles des composants critiques qui les déterminent.
Étape 4 : poncer toutes les surfaces proches des aliments
L’usinage peut créer fibres rugueuses, angles vifs et échardes. Le ponçage élimine les traces et prépare la finition. Plusieurs étapes abrasives peuvent être nécessaires, en insistant sur les extrémités, contours et zones souvent manipulées.
Un échantillon lisse ne suffit pas : il faut des critères reproductibles. L’inspection peut associer observation bien éclairée et contrôle tactile prudent selon une manipulation sûre. Fibres libres, transitions vives, bords déchirés et résidus doivent être classés selon la norme convenue.
Étape 5 : assembler lattes, tiges et tissage
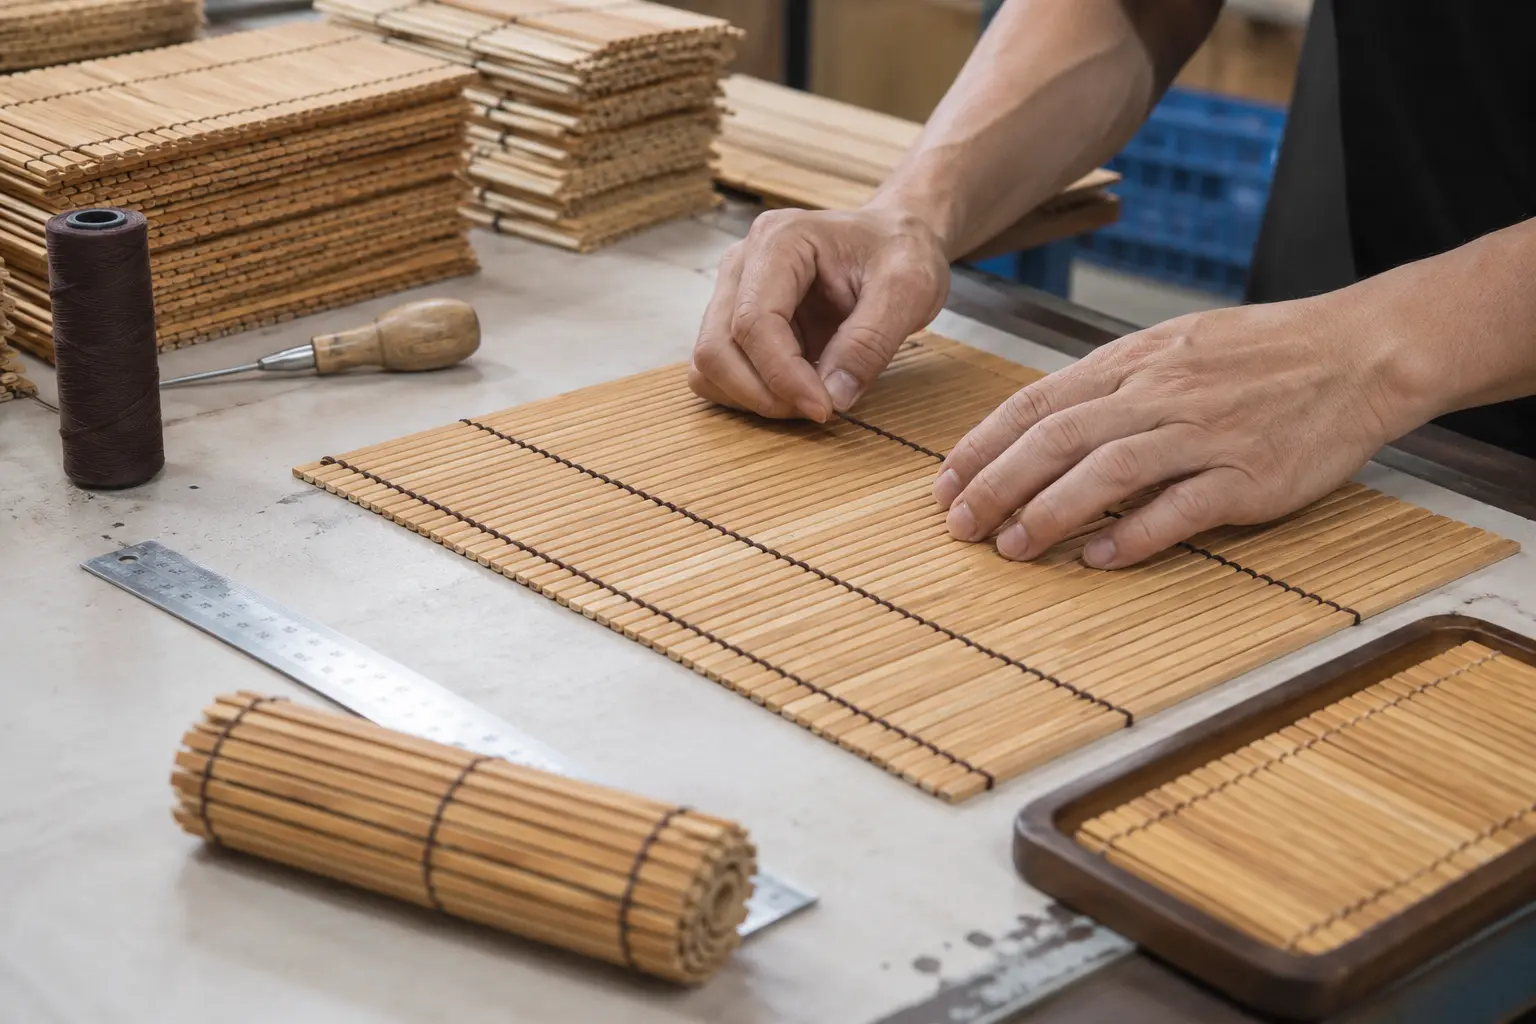
Sets enroulables reliés par fil
Les lattes ou tiges préparées sont alignées dans un gabarit puis reliées à intervalles maîtrisés. Type, couleur et tension du fil, nœuds et fixation des extrémités influencent la performance. Une tension faible laisse les pièces bouger et déforme le set ; une tension excessive peut courber le produit ou solliciter le fil.
L’espacement doit permettre enroulement et nettoyage sans rendre l’assiette instable. Enroulez, déroulez et posez les échantillons à plat plusieurs fois pour examiner mémoire de forme, pièces cassées et mouvements du fil.
Sets tissés
Les bandes doivent être assez fines et souples pour s’entrelacer sans fissurer. Motif droit, diagonal ou décoratif : les dimensions doivent rester maîtrisées. Une bordure liée ou repliée évite l’ouverture du tissage. Les ronds et ovales nécessitent des gabarits pour conserver une silhouette symétrique.
Petites pièces, perles et modèles rigides
Les pièces peuvent être reliées par cordon ou posées sur un support. Le dessous fini ne doit pas rayer la table. Le lamellé rigide nécessite des spécifications d’adhésifs et revêtements adaptées au marché et à l’usage. Demandez la déclaration complète des composants ; « bambou » ne signifie pas automatiquement monomatériau.
Étape 6 : réaliser les formes et les lots
Le rectangle est efficace à aligner et emballer. Carrés, ronds et ovales nécessitent des gabarits ou contrôles supplémentaires. Les secteurs pour tables rondes exigent un angle et des dimensions vérifiés selon diamètre et places.
Pour des lots de quatre ou six, l’usine doit maîtriser davantage que la qualité individuelle : teinte, dimensions et orientation du motif doivent s’accorder dans le même ensemble. Si dessous de verre ou petits carrés pour tasses sont inclus, documentez composition et ordre d’emballage.
Étape 7 : appliquer les finitions naturelles, sombres ou colorées
Un set naturel peut être brut, huilé, teinté, laqué ou autrement scellé. « Naturel » ne remplace pas la déclaration de matériaux. La finition influence aspect, essuyage, odeur, évolution de teinte et entretien.
Les couleurs peuvent provenir de teinture, peinture, pigment, impression ou fil revêtu. Noir, brun, brun foncé, blanc, gris, bleu, vert, rouge et canneberge nécessitent des références physiques approuvées. Le veinage modifie le contraste ; l’écran seul ne suffit pas à autoriser la production.
Choisissez couleurs et revêtements pour le marché et l’usage prévus. La décoration doit supporter le nettoyage attendu. « Sans produits chimiques » et « non toxique » nécessitent définition claire et justificatifs.
Étape 8 : ajouter marquage et emballage
Le marquage OEM peut apparaître sur étiquette, étui, carton, support, bordure ou composant en bambou choisi. Laser, impression et étiquettes donnent des résultats différents. Précisez fichiers, dimensions, position, orientation, contraste et variations acceptables.
L’emballage doit préserver la forme. La fixation d’un set enroulé ne doit pas créer de courbure permanente ; à plat, protégez coins et surfaces. Vérifiez quatre ou six pièces, notices et accessoires avant fermeture du carton.
Le carton export doit tenir compte du poids, de la compression, de l’humidité et des manipulations. Testez l’emballage : une jolie boîte peut échouer si les sets frottent, bougent ou plient en transport.
Étape 9 : inspecter avant expédition
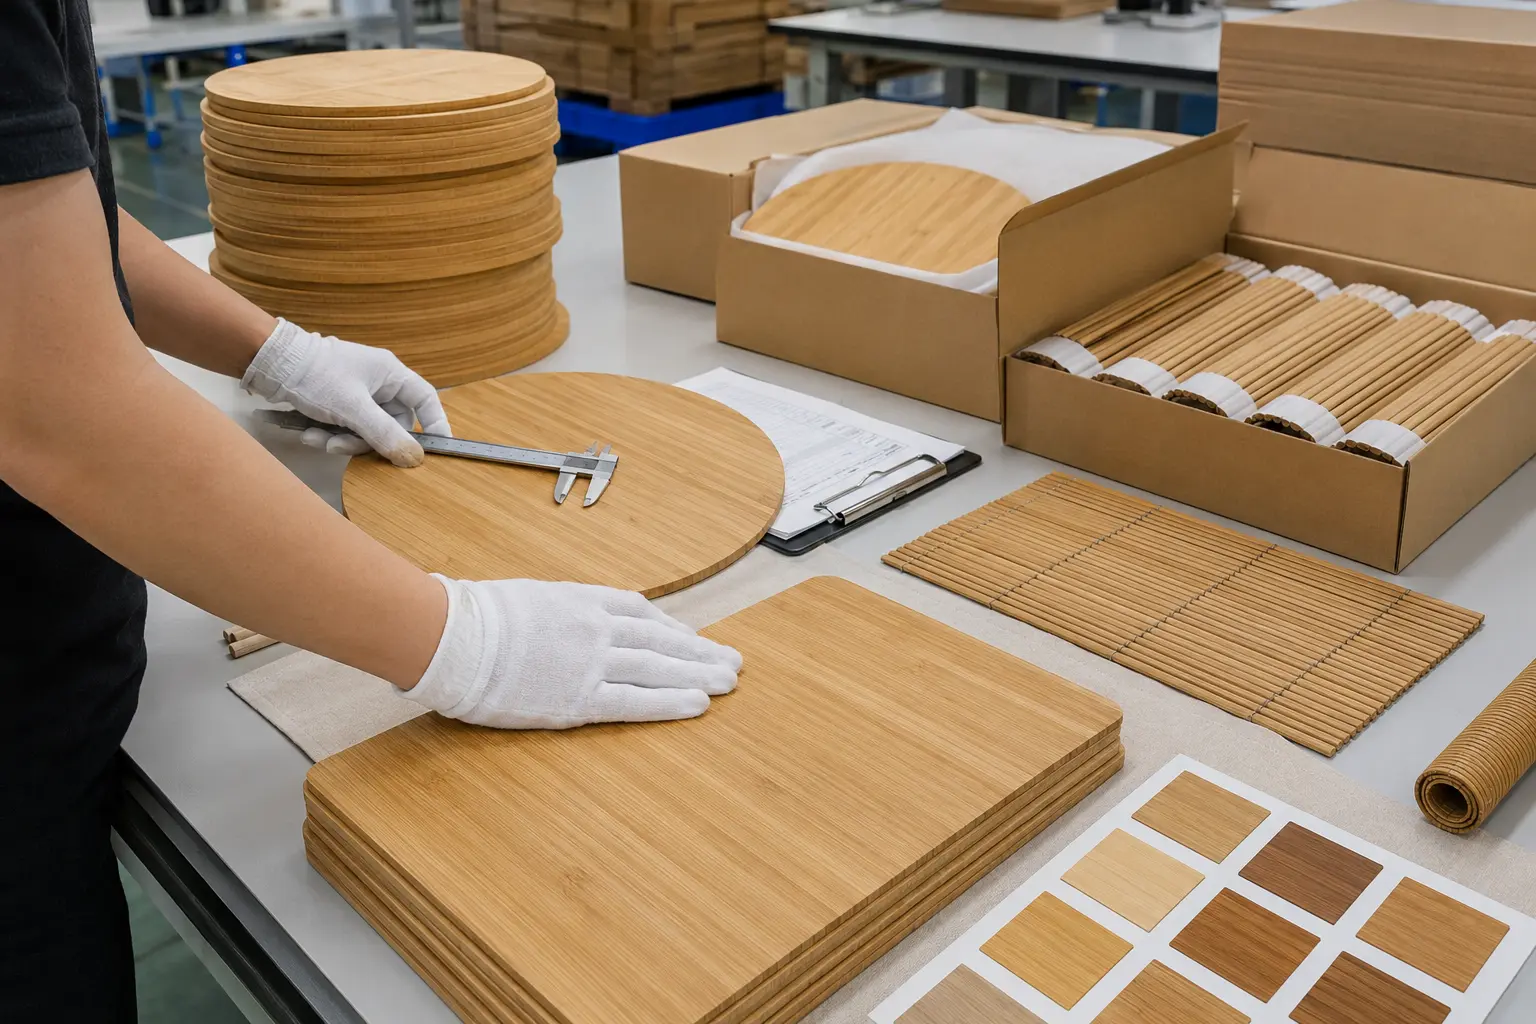
Comparez la production aux plans approuvés, spécifications de matériaux et échantillons signés. Les contrôles courants portent sur :
- Longueur, largeur, diamètre, épaisseur et forme finie ;
- Alignement et espacement des bandes ou tiges ;
- Planéité et aptitude à l’enroulement et au déroulement, le cas échéant ;
- Surfaces lisses, état des bords et absence d’échardes ;
- Tension du fil, nœuds, bordures et solidité du support ;
- Gamme de teintes, régularité du revêtement et position du décor ;
- Odeur, propreté et défauts visibles liés à l’humidité ;
- Quantités par lot, étiquettes, entretien et emballage.
Séparez sécurité et contamination des défauts fonctionnels, commerciaux et variations naturelles acceptables. Convenez d’un plan d’échantillonnage pour la commande plutôt que d’une vague promesse de « qualité parfaite à 100 % ».
Spécifier les achats en gros
Une demande de devis utile précise construction, forme, dimensions, taille des composants, gamme de couleurs, finition, liaisons, support, logo, quantité par lot, emballage, marché et volume estimé. Les images aident, mais ne remplacent pas un cahier des charges maîtrisé.
Demandez quels paramètres exigent un échantillon personnalisé, quels matériaux peuvent être documentés et quels essais concernent la configuration finale. Une nouvelle couleur, un support différent ou un revêtement nouveau peut modifier les preuves nécessaires.
Développement en usine et accompagnement OEM/ODM
Fujian Xianxu Bamboo & Wood Co., Ltd. développe des produits personnalisés en bambou et bois via ses opérations en Chine et au Vietnam. Fondée en 2018, elle accompagne grossistes, détaillants, importateurs et marques dans l’étude des concepts, les échantillons, la production et le contrôle qualité.
Consultez le guide d’achat des sets de table en bambou, découvrez notre entreprise et les opérations de l’usine au Vietnam, ou envoyez un dossier OEM/ODM.
Questions fréquentes
Tous les sets de table en bambou sont-ils tissés ?
Non. Ils peuvent être tissés, reliés par fil à partir de lattes ou tiges, assemblés de petites pièces ou constitués de panneaux lamellés rigides.
Peut-on fabriquer des formes personnalisées ?
Oui, selon construction et outillage. Rectangles, carrés, ronds, ovales et secteurs nécessitent gabarits, tolérances et emballages différents.
Pourquoi un set se courbe-t-il ?
Humidité inégale, tension du fil, variations des composants, déséquilibre de finition ou stockage prolongé enroulé peuvent l’expliquer. Diagnostiquez selon la construction et l’historique de production.
Comment maîtriser les couleurs ?
Employez un échantillon physique ou une référence approuvée, définissez le veinage visible acceptable et contrôlez sous un éclairage convenu.
Que doit inspecter l’importateur ?
Dimensions, planéité, surfaces, solidité des composants, couleurs, contenu, marquage, propreté et emballage selon le cahier des charges approuvé.
Un set fiable commence par un procédé maîtrisé
La fabrication relie plusieurs décisions : la préparation influence l’usinage, l’usinage l’assemblage, l’assemblage la planéité, et la finition l’aspect comme l’entretien. Un programme d’usine solide traduit ces décisions en plans, échantillons, contrôles de procédé et critères d’inspection.
Pour l’acheteur : définissez d’abord la construction, approuvez matériaux et échantillon, puis rendez les exigences mesurables avant la série. Après production, utilisez Nettoyer les sets de table en bambou pour adapter lavage, séchage et rangement à la construction finale.